24 10 月, 2026
石墨板:板上开几条通长缝,换的是让位与排气的自由,付出的是刚度的账
石墨板:板上开几条通长缝,换的是让位与排气的自由,付出的是刚度的账
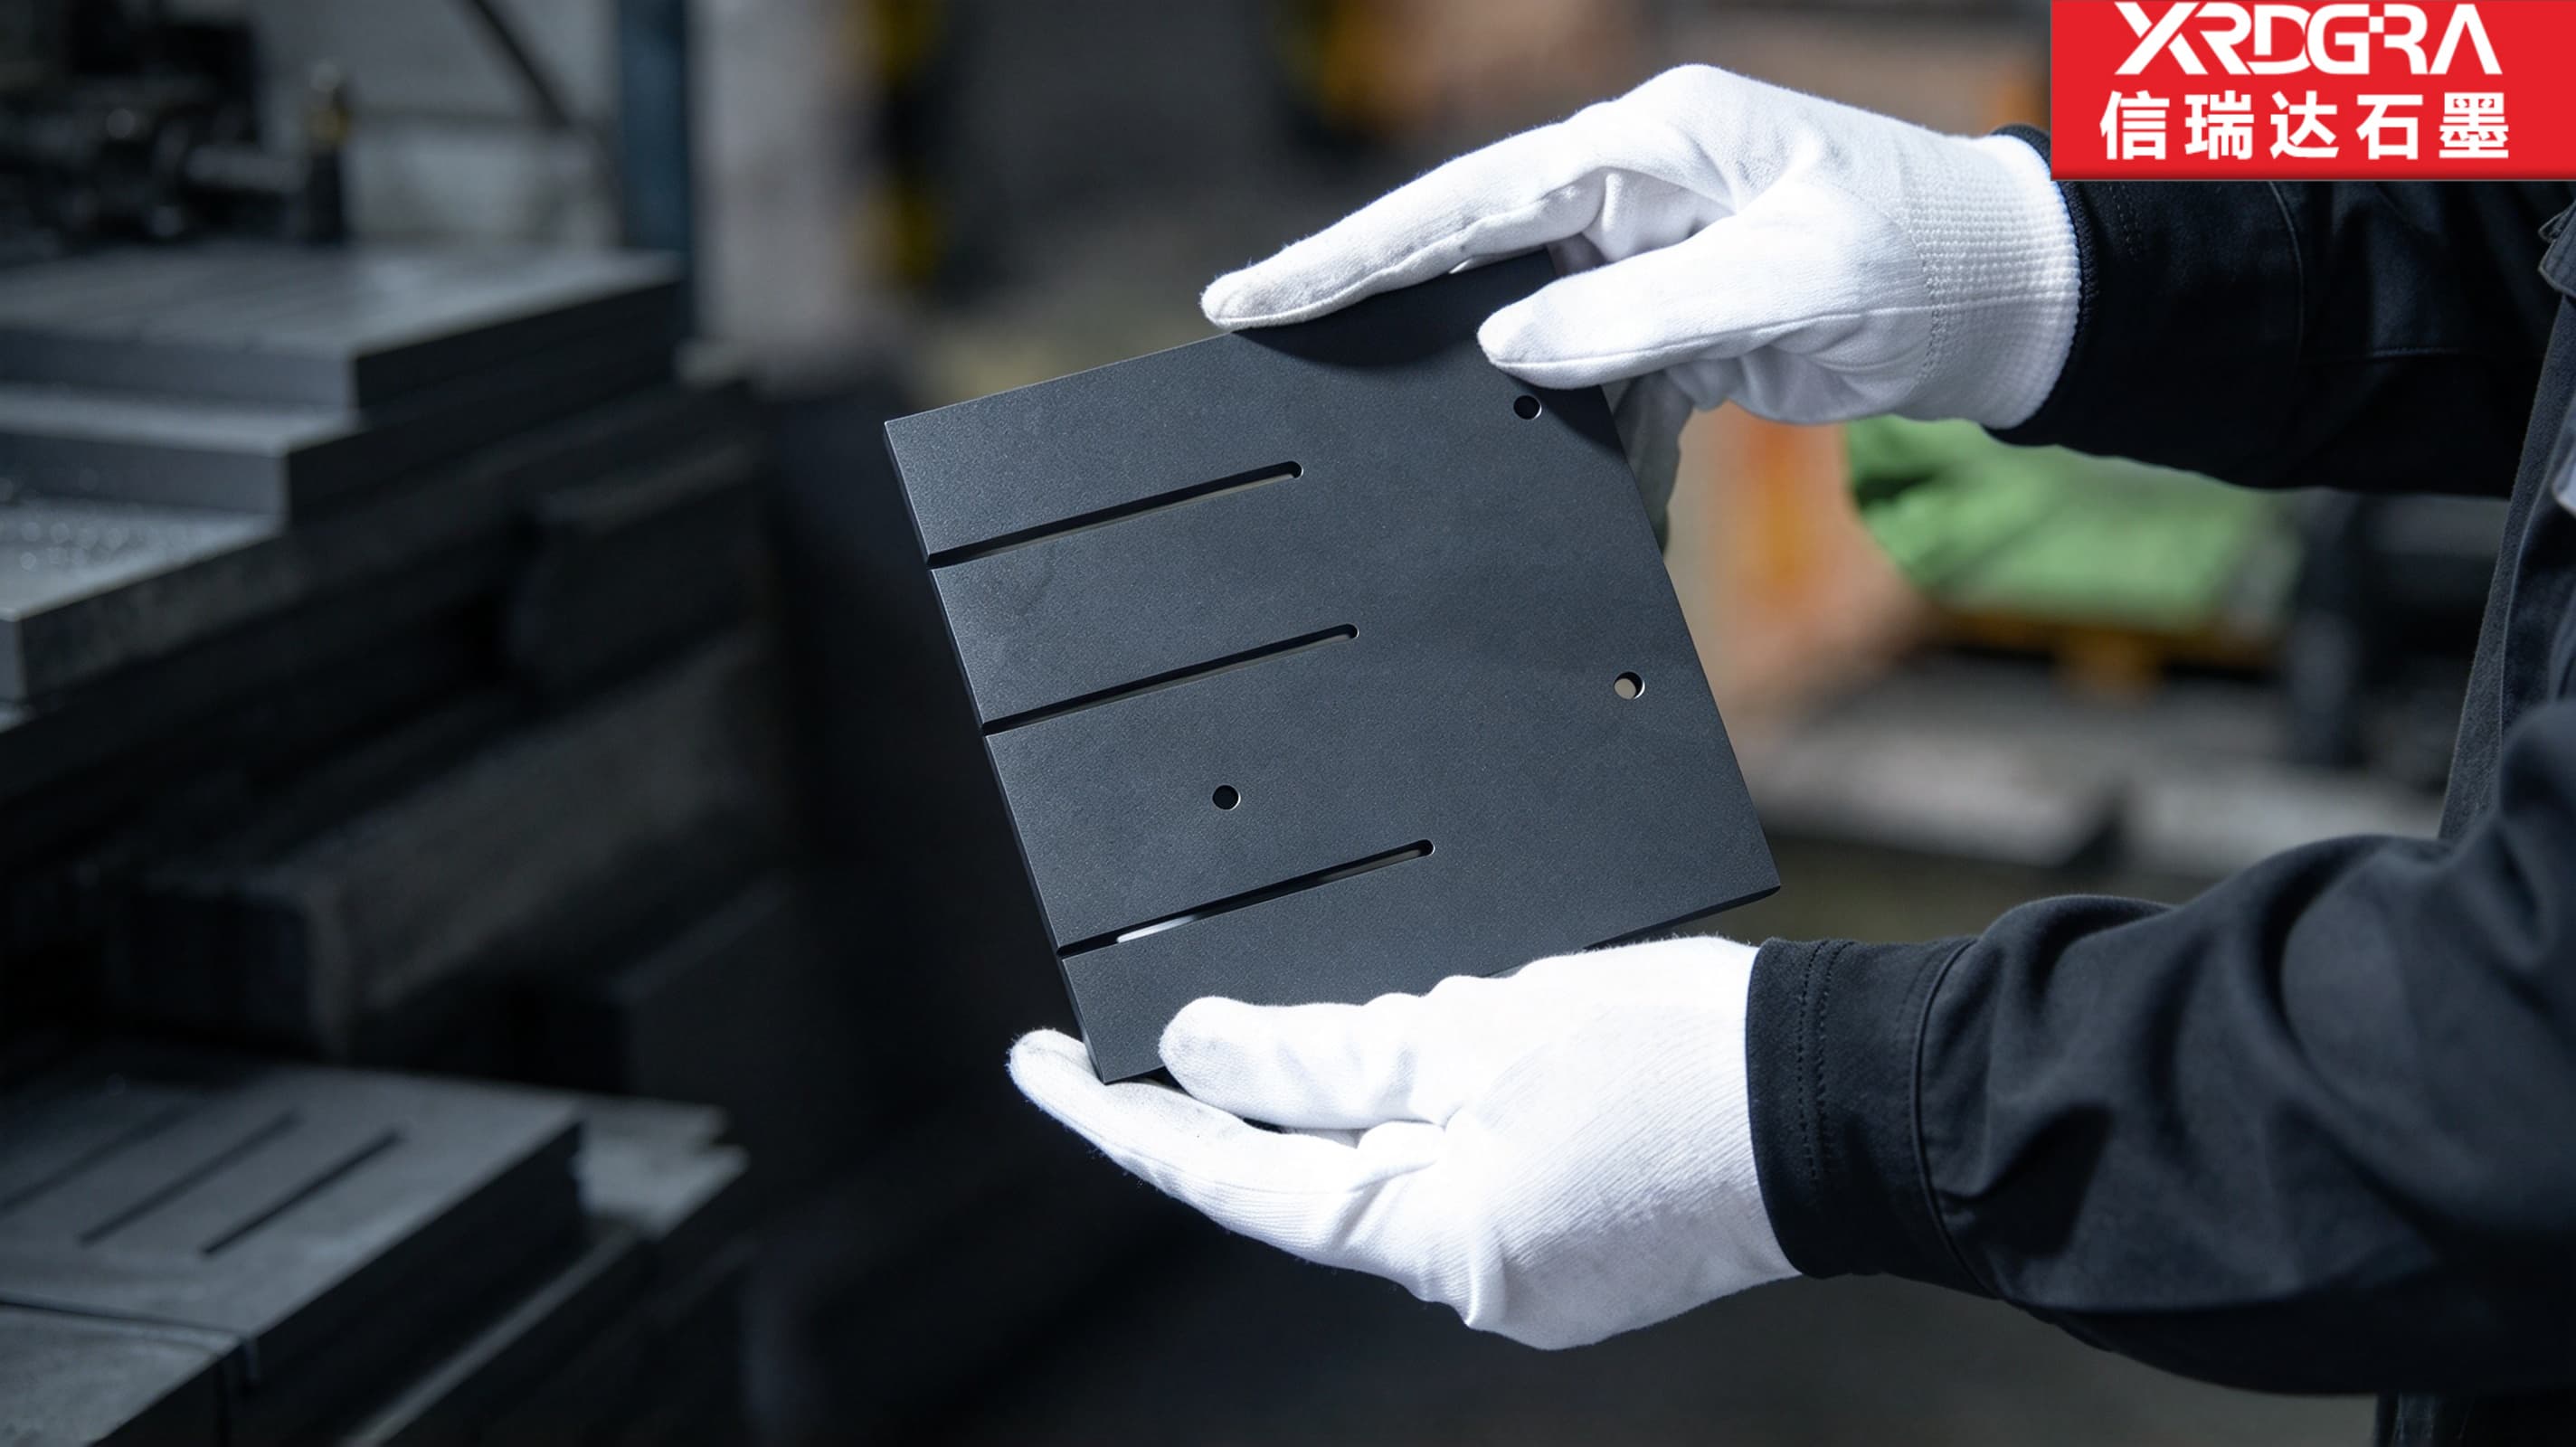
高温炉的热场里,常能见到这样的石墨板:整面上开着几条通长直缝,板边配着定位孔。缝不是装饰,是给别的件让路——发热体、螺杆、气体,都从这些缝里穿过。这篇文章讲清一件带缝石墨板该把注意力放在哪:缝图的是什么、缝的代价在哪、缝端与孔怎么配合、加工与验收要盯住什么。
一、它是什么:一块开了缝的石墨板
石墨板是高温炉热场里常见的平板状石墨件。不带结构的整面板负责托料、衬底、分隔热场;而实际投用的板,多数不是一整块实料——板面上开着几条通长直缝,旁边配定位孔,缝的宽窄、长短、位置按炉型定。这类件的功能,一半在板本身,另一半就在这几条缝上。
它和相邻的几类板件,差在结构上,也差在“靠什么干活”上:
| 件别 | 结构特征 | 靠什么干活 |
|---|---|---|
| 整面石墨板 | 无孔无槽的实料平板 | 整面贴合,承重与均热 |
| 带缝石墨板(本篇) | 几条通长直缝+定位孔 | 缝给别的件让路,板管承载 |
| 螺纹石墨板 | 板面成片细密槽纹 | 纹顶接触、纹谷过料,断续接触 |
| 石墨多孔板 | 通孔阵列 | 孔管通气与定位,孔间筋管承载 |
| 石墨隔板 | 竖立布置的板 | 把热场分层、把料隔开 |
同样是板,细密成片的纹是“改变接触方式”,几条通长的缝是“让出通道”——两者的账不是一回事,验收的侧重点也不同。
为什么热场里的板常带缝,而不是用整块实料?因为炉内要穿过去的件越来越多:发热体要从板里过,电极、螺杆、支腿各占各的位置,层与层之间还要排气。整面板把这些事都堵死,布置上转不开;开缝等于在承载面上给这些结构让出通道,板仍管托料,缝管通过。代价是承载面被几条缝切成了板条——功能是换来的,不是白来的。
二、开缝图的是什么:四条用途,要求完全不同
下单前该先问清一句:这条缝是给谁让路的。用途不同,缝的宽窄、深浅、位置要求差得很远。
| 用途 | 典型场景 | 对缝的要求 |
|---|---|---|
| 插入让位 | 发热体、螺杆、工件支腿从缝中穿过 | 缝要宽、顺直、内壁无毛刺,穿件时不能刮擦 |
| 排气让路 | 层间气体排出、防闷着工件 | 缝要连通,走向与排气方向一致,不被堵住 |
| 分隔分段 | 一块板兼两个温区、两种功能 | 缝宜切穿,把两段完全分开 |
| 减重省料 | 大板掏掉不承力的部分 | 避开受力筋,掏空位置与承重路径错开 |
四种用途可能同时出现在一块板上,也可能互相冲突:又想让缝宽点好穿件,又怕缝宽了板条剩得太窄扛不住——这种拉扯是这类件设计时的常态,归根到底落在“缝多宽、留多宽料”的取舍上。
还有一层常被忘掉:缝与板厚的配合。同样宽的一条缝,开在厚板上和开在薄板上不是一回事——厚板剩下的料还撑得住,缝可以放开些;薄板上的每条缝都在啃食本就不多的刚度,缝一多,整板可能软得托不住料。所以“开几条缝”和“板要多厚”要一起定,不能先定死板厚再往上加缝。
三、缝的代价:三笔账
- 刚度:一条切穿的缝,等于把整板断成几条独立的板条。板条越窄,抗弯能力掉得越快——同样厚度的料,整板压不弯,几条窄板条就可能弯。承重大的场合,缝开几条、留多宽,要按剩下的料还够不够承力来倒推。
- 强度:裂纹通常不从缝中间发起,而从缝端发起——缝端是几何形状突然中断的位置,应力在这集中。缝端是这类件的薄弱点,尤其该花心思处理的位置。
- 热场与粉:缝改变了板内的热流路径,缝边成了新的散热面,局部温度分布与整板不同;同时缝边是自由边,比中间的面更容易崩边掉粉。
四、孔与缝的分工:孔管对得上,缝管过得去
板上的孔和缝,干的不是一回事:孔管定位——销钉、螺钉从孔里过,把板固定在炉内的确定位置,孔定的是“对得上”;缝管让位——给发热体、气体、支腿让出通道,缝管的是“过得去”。一个管对,一个管通,分工清楚,图纸上就不该混着标。
两者还有一层位置关系要留意:缝别切进孔的持力区。孔靠孔壁周围那一圈料吃紧固定力,缝若从孔边切过,等于把持力区削掉一块,轻则固定力打折,重则孔边整块崩掉。所以孔与缝之间要留够料,这个量在图纸阶段就该给,加工端补救不了。
装配顺序也值得先想一步:先穿件再固定,还是先固定再穿件。若板装上炉之后,发热体才从缝里穿过,那缝的位置与宽度要按“穿得进去”设计,缝端还得留出导入的余量;若穿件在装板之前完成,缝的位置就更宽松,但板在炉内的摆放方向不能错。顺序不同,缝的容差松紧不同——图纸上没写装配顺序,加工端只能按严一档的做,成本往往就这样多出来的。
五、缝端是重点:裂纹从这里发起
既然裂纹从缝端发起,缝端的做法就值得单独挑。常见三种,各有代价:
| 缝端做法 | 好处 | 代价 |
|---|---|---|
| 直端(尖角收尾) | 加工简单,缝长好算 | 尖角应力集中明显,裂纹容易从这起 |
| 端部钻止裂孔 | 圆孔吃掉尖角,把集中点挪走 | 多一道工序;孔位与孔径要单独给 |
| 圆弧过渡收尾 | 端部形状缓和,应力分布改善 | 靠刀具路径达成,对设备与对刀有要求 |
另一个常被忘掉的事:缝的深度要控制。通长缝看着是“切穿就行”,但若缝落在板的功能面附近,过切会削掉不该动的面;盲缝更要写明深度量到哪个面,否则深浅全靠现场拿捏。
六、加工上的几处
- 基准先行:先铣平面、建好基准,再开缝。反序做,缝开完再磨面,磨的时候缝边没有侧向支撑,容易崩;而且拿毛坯面当基准,磨完等于白做。
- 缝宽要沿程量:让刀是过程量,不是常数——刀具走到中途和刚起步时的让刀不一样,缝宽沿程就可能变。只量两头合格,不等于整条缝都合格。
- 崩边:缝是两面通透的自由边,没有邻面支撑,进给太快、刃口不快都容易在出口侧崩一片。顺逆铣的选择、出口侧的保护,都要在工艺里想到。
- 装夹别夹缝区:夹在悬空的缝上,要么压出痕,要么把缝压塌;夹持点要落在实料处,用软爪或垫软。
- 清粉:缝是天然的积粉处,切屑落在缝里,装炉后成了污染源。粉要吹不要擦——擦会把粉压进孔隙,还可能蹭崩缝边。
- 缝的铣削方式两档:窄缝常用锯片铣刀,一刀下去成型快、缝宽由刀径定,但刀片悬伸受限,缝深做不了太深;稍宽的缝用立铣刀走路径,深度灵活,缝宽却受刀径与让刀牵制。两种方式的缝宽沿程表现不同,验收时量法的位置要与加工方式对得上。
七、开缝前后的两个数
这是容易被忽略的一笔:开缝本身会改变板的状态。板内原本的应力分布,被几条缝重新划分,开完缝板可能会有微小的形变——刚加工完量着是平的,放一阵、装了炉,形状又有了变化。
稳妥的做法是开缝前后各量一次平面度,两组数都留档:开缝前那组说明料本身的状态,开缝后那组说明交付状态。只留一组数,日后说不清形变发生在哪一步。这与量法约定(自由态还是装用工装态)是同一类事——不写清楚,量的就不是同一个东西。
缝内壁的粗糙度也分两面看:穿件用的缝,壁面毛糙会刮擦穿入的件,该光一些;排气用的缝反倒怕太光——壁面留一点细纹无妨,但毛刺与翻边要清掉。粗糙度标在哪个位置、按哪一档验收,图纸上写清,现场才不靠猜。
八、验收口径:图纸该写清的几项
- 缝宽及其公差:写清在哪个位置量(中间还是端部),沿程量几处;
- 缝位与平行度:缝相对板边、相对孔的位置,几条缝互相的平行关系;
- 缝端形状与深度:直端、止裂孔还是圆弧;通缝还是盲缝,盲缝深度量到哪个面;
- 平面度:写明是开缝后自由态还是装用工装态,支承方式与测点一并约定;
- 孔位与孔边距:孔到缝、孔到边的距离,这是持力区,别省;
- 粗糙度指定位置:穿件用的缝内壁与承重面要求不同,该分开标;
- 批量口径:成批做的板,接不接受按尺寸分档、分几档、界线在哪,事先说清。
这几项里,缝宽与缝位常被想当然地一笔带过,实际容易起争议:缝宽量中间还是量端部、缝位从板边量还是从孔边量,写与不写,量出来可能不是同一个数。把这些口径在图纸上写实,比事后在现场争论省时——加工端按图做,验收端按图量,两边的“同一个数”才对得上。
九、主要用在哪
| 场景 | 板上的缝在干什么 |
|---|---|
| 高温炉热场 | 给发热体、电极让出插入位 |
| 烧结与热处理承载 | 层间排气,防闷着工件 |
| 真空炉衬层 | 分段布置,兼作热场分隔 |
| 半导体与光伏工序 | 分区控温,给特殊结构件让位 |
| 来图定制件 | 按设备结构反推缝位与孔位 |
凡是炉内需要“板管承载、缝管让路”的场合,都可能用上这类件。具体开几条缝、缝多宽,要结合穿件尺寸、承重与炉型来定,没有通吃的尺寸。
还有一处配合上的事:缝与炉内相邻件的位置关系。板不是孤立待在炉里的——它下面有支柱或托盘,上面可能叠着料。缝的位置若正好对着下方支柱的受力点,等于把承重吃劲的地方架空;上下叠放时,上板的缝对着下板的缝,局部刚度一起塌。这类事在零件图上看不出来,要在炉内布置图上看,所以定制时把装配关系一并交代,比事后返工省事。
十、使用边界
带缝石墨板的边界,比整面板更要留意,因为缝放大了某些弱点:
- 氧化先损缝边:在氧化性气氛加持续高温下,石墨会发生氧化损耗,缝边比表面积大,损耗来得比整面更早——牙尖、棱边、缝沿都是先薄的位置;
- 脆:石墨是脆性材料,磕碰、过载都会让板条开裂,且不能焊补、不能机械校直,崩掉的部分补不回来;
- 装载要均布:重物集中在一条板条上,正好压在抗弯吃紧处;应按剩余料宽分配载荷;
- 急冷急热要回避:热震是这类件开裂的常见来路,升温降温节奏比常温强度更值得关注;
- 指标随牌号与规格变化:密度、抗折强度、弹性模量、热导率、耐温上限等物理指标随牌号与规格变化,以对应牌号的技术条件为准。
十一、关于信瑞达石墨的石墨板
信瑞达石墨专业生产石墨板已有 30 年,在平板开缝、开孔与异形石墨件按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控平面度与缝宽、缝位及孔位公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对带缝石墨板,我们通常建议先把缝的用途(让位、排气、分隔还是减重)、穿件尺寸与承重路径确认清楚,再据此定缝宽、缝位、缝端做法与牌号,让开缝前后各量一次平面度留档,成批件现场能互换、装炉不必挑配。
带缝石墨板看着比整面板“少了料”,实则多了两道账:缝给别的件让路,换来布置的自由;刚度与缝端强度让步,是这笔自由的价钱。把缝的用途、穿件尺寸、承重路径和缝端做法先定清,再谈缝宽与牌号,是较稳妥的做法。具体工况仍建议结合实际参数确认。
