16 10 月, 2026
石墨堵头:既要堵得住,又要拿得出来
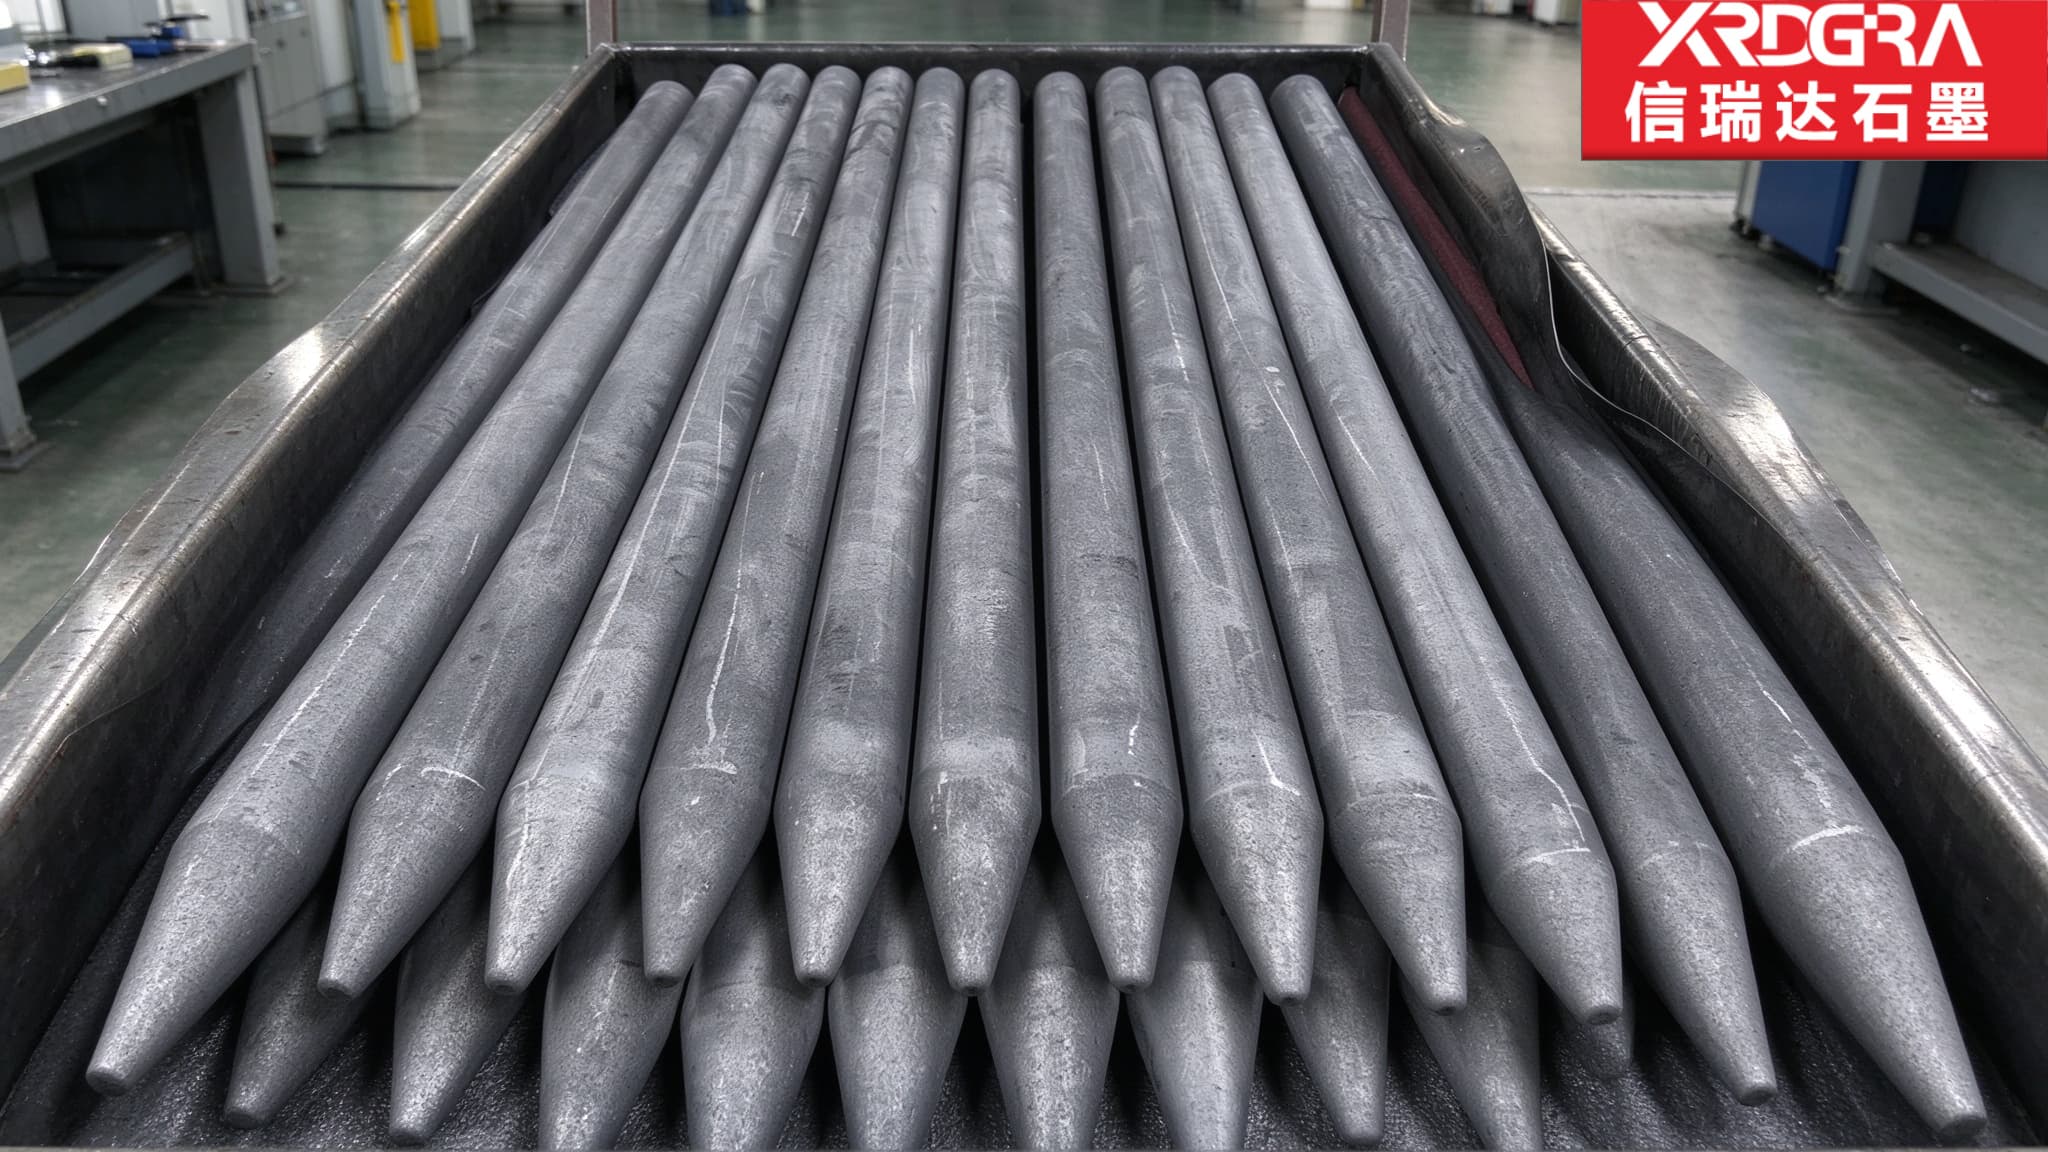
石墨堵头:既要堵得住,又要拿得出来
堵头看着是件小料,但它卡在两笔相反的账中间——堵得住靠贴合紧,拿得出去靠配合松。这两件事,要靠一套尺寸同时管住。
先说归位:堵头是管路、炉体、导流口、料口等位置的封堵件,按图纸定制,不是货架标准件。它归在“配合类密封件”这一类,偏差不体现在“装不上”,而体现在“漏”和“卡死”上。下面把堵得住与拿得出这对反向账,连同尺寸、材料、加工和图纸要点,逐一捋清楚。
一、为什么这类位置会考虑石墨
堵头大多用金属或工程塑料,但有些工况金属扛不住、塑料也受限:高温、强腐蚀、怕介质被污染,或者处于惰性、还原性气氛里。这类位置常会考虑石墨。
石墨在这类工况有几个金属和普通塑料较难同时具备的特点:耐高温(在惰性、真空或还原性气氛下可较长时间承受较高温度而不软化变形)、耐多种酸碱介质腐蚀、纯度较高时不向介质引入外来杂质、在还原性惰性气氛或真空中不易被氧化。也正因如此,有色金属冶炼浇铸口、多晶硅与半导体管路的密封位置、高温真空与烧结炉的炉体堵口,常会见到石墨堵头。
边界要讲透:石墨在空气等氧化性气氛中、温度持续偏高时会发生氧化损耗。所以它能稳妥使用的是还原性、惰性气氛或真空这类环境,氧化性强的介质工况要另行评估。把石墨用在它不占优的地方,等于为用不上的特性付了溢价。
二、堵得住,靠贴合不靠硬顶
堵头的密封靠的是端面或锥面与配合面的贴合,不是靠硬往里压。贴合面平整、锥面角度一致、端面与轴线垂直,这几项到位,封堵才严实;这几项偏了,压紧也堵不严,还容易在接触边上先漏。
石墨材质偏脆,硬顶反而有代价:压力不均会把脆的石墨压出裂纹,也会把配合面压伤,下次再装就贴合不上。所以堵得住的关键,是加工把贴合面和角度做准,装的时候按配合关系就位,而不是靠额外加力去“压死”。
- 贴合面平面度:直接决定接触是否连续,是封堵严实与否的一道关键关口。
- 锥面角度一致:锥面堵头靠锥度自定位,角度偏差会让接触带偏移,局部压不紧。
- 端面与轴线垂直:端面歪了,拧紧或就位后会单边受力,既漏又易裂。
三、拿得出来,往往更难
堵头不是装上就完事,检修、清料、换型时还要能完整取出来。这一笔账比堵得住更考验设计,原因有几条:
- 材质偏脆:石墨不像金属能撬能敲,取出时受力稍不均就可能崩边或缺角。
- 高温结渣或粘连:在炉口、浇铸口这类位置,长时间受热可能和残余料或金属表面粘连,冷下来再取就费劲。
- 过盈两难:配合紧了堵得严但拔不出,配合松了拿得出却封不严,这个度要在图纸阶段定好。
- 硬点与毛刺:加工留下的硬质点或毛刺,会让取出时卡顿甚至拉伤配合面。
- 取出方式要预留:螺纹、台阶、拉孔这类取出结构,得在零件设计时就留,事后没法补。
四、尺寸与配合:那几笔账
石墨堵头要盯的尺寸,围绕“配合”而非“外形”展开:
- 配合尺寸与锥度:外径、锥角或台阶配合尺寸,决定能不能就位、接触带落在哪。
- 贴合面平面度与粗糙度:管封堵严实不严实,这一项比外径尺寸本身更关键。
- 端面与轴线垂直度:偏了会单边接触,是漏和裂的共同来源。
- 取出结构尺寸:螺纹中径、拉孔孔径或台阶高度,决定取出工具能否借上力。
成组使用时,根与根之间尺寸一致才能互换。同一批堵头若尺寸漂移,会出现“这根严那根漏、这根好取那根卡”的情况,所以批量一致性要和单件精度一起管。
五、材料牌号怎么定
这类件多以等静压石墨、高纯石墨为主,具体牌号按介质种类、温度区间和是否怕污染来选。纯度与气孔率会影响耐蚀表现和是否向介质引入杂质;对多晶硅、半导体及锂电粉料这类怕污染的工艺,高纯牌号更稳妥。
密度、强度、热导率、耐温上限等物理指标随牌号与规格变化,具体以对应牌号的技术条件为准。选材时不建议只盯单一指标,要把介质、温度、气氛和取出频次合起来看。
六、加工与检验要点
石墨堵头多在车床或加工中心上完成,锥面、台阶、螺纹、拉孔这类结构对装夹找正和刀具状态较敏感。加工时要避免硬点残留和毛刺,这两样直接影响取出手感。
检验围绕配合展开:贴合面平面度与粗糙度、端面垂直度、配合尺寸与锥度、螺纹或拉孔尺寸,以及表面有无裂纹和硬点。小件上同样的公差值占尺寸比例更大,等效更严,所以这类件常逐件检验而非抽检验收。
七、图纸上要写清的八项
堵头按图定制,图纸把下面几项写清,加工和验收才不扯皮:
- 配合尺寸与公差(外径、锥度或台阶);
- 锥角或台阶角度及角度公差;
- 贴合面的平面度与粗糙度要求;
- 端面与轴线的垂直度要求;
- 材质牌号与纯度档次;
- 取出结构(螺纹、拉孔或台阶)的尺寸与位置;
- 允许的表面缺陷范围(裂纹、硬点、毛刺);
- 现场取出方式的约定(工具、受力方向、是否允许加热松动)。
最后一项常被人忽略,但它恰恰是“拿得出来”那笔账落到现场的接口:取出方式约定不清,到了检修时往往只能硬来,脆的石墨最容易在这时出问题。
八、关于信瑞达石墨
信瑞达石墨专业生产石墨堵头类制品已有 30 年,在堵头与堵口的配合面贴合与尺寸控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控配合尺寸与锥面贴合;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
石墨堵头不是“更结实的堵头”,而是“配合类密封件”。它卡在堵得住和拿得出这对反向账中间,能两方面都顾住,靠的是图纸把配合尺寸和取出方式一次定准,加工把贴合面和角度做实在。划不划算,先把工况和取出频次问清楚,选型自然就稳了。
如果您的现场涉及高温、强腐蚀或怕污染的封堵位置,可结合介质、温度和取出频次,进一步评估石墨是否合适,以及该匹配哪类牌号与配合公差。
