15 10 月, 2026
一次出多模铸锭石墨模具:一炉浇出几十根,难在根根一个样
一次出多模铸锭石墨模具:一炉浇出几十根,难在根根一个样
把几十个型腔排在一块厚石墨板上,一次浇注同时出锭——产能是上去了,账也跟着从“一个腔”变成“一整板”。这篇不讲为什么用石墨,也不从单个型腔讲起,专讲腔数乘上来之后新冒出来的三件事:金属液怎么分、几十根锭怎么一样、一整块板怎么不翘。
一、归位:锭的形状抄自型腔
铸锭是把熔融金属浇进型腔、冷却成锭的工序。锭长成什么样,型腔说了算——腔是锭的“负形”,锭面有棱有底、有锥有拔,都是从腔里抄来的。
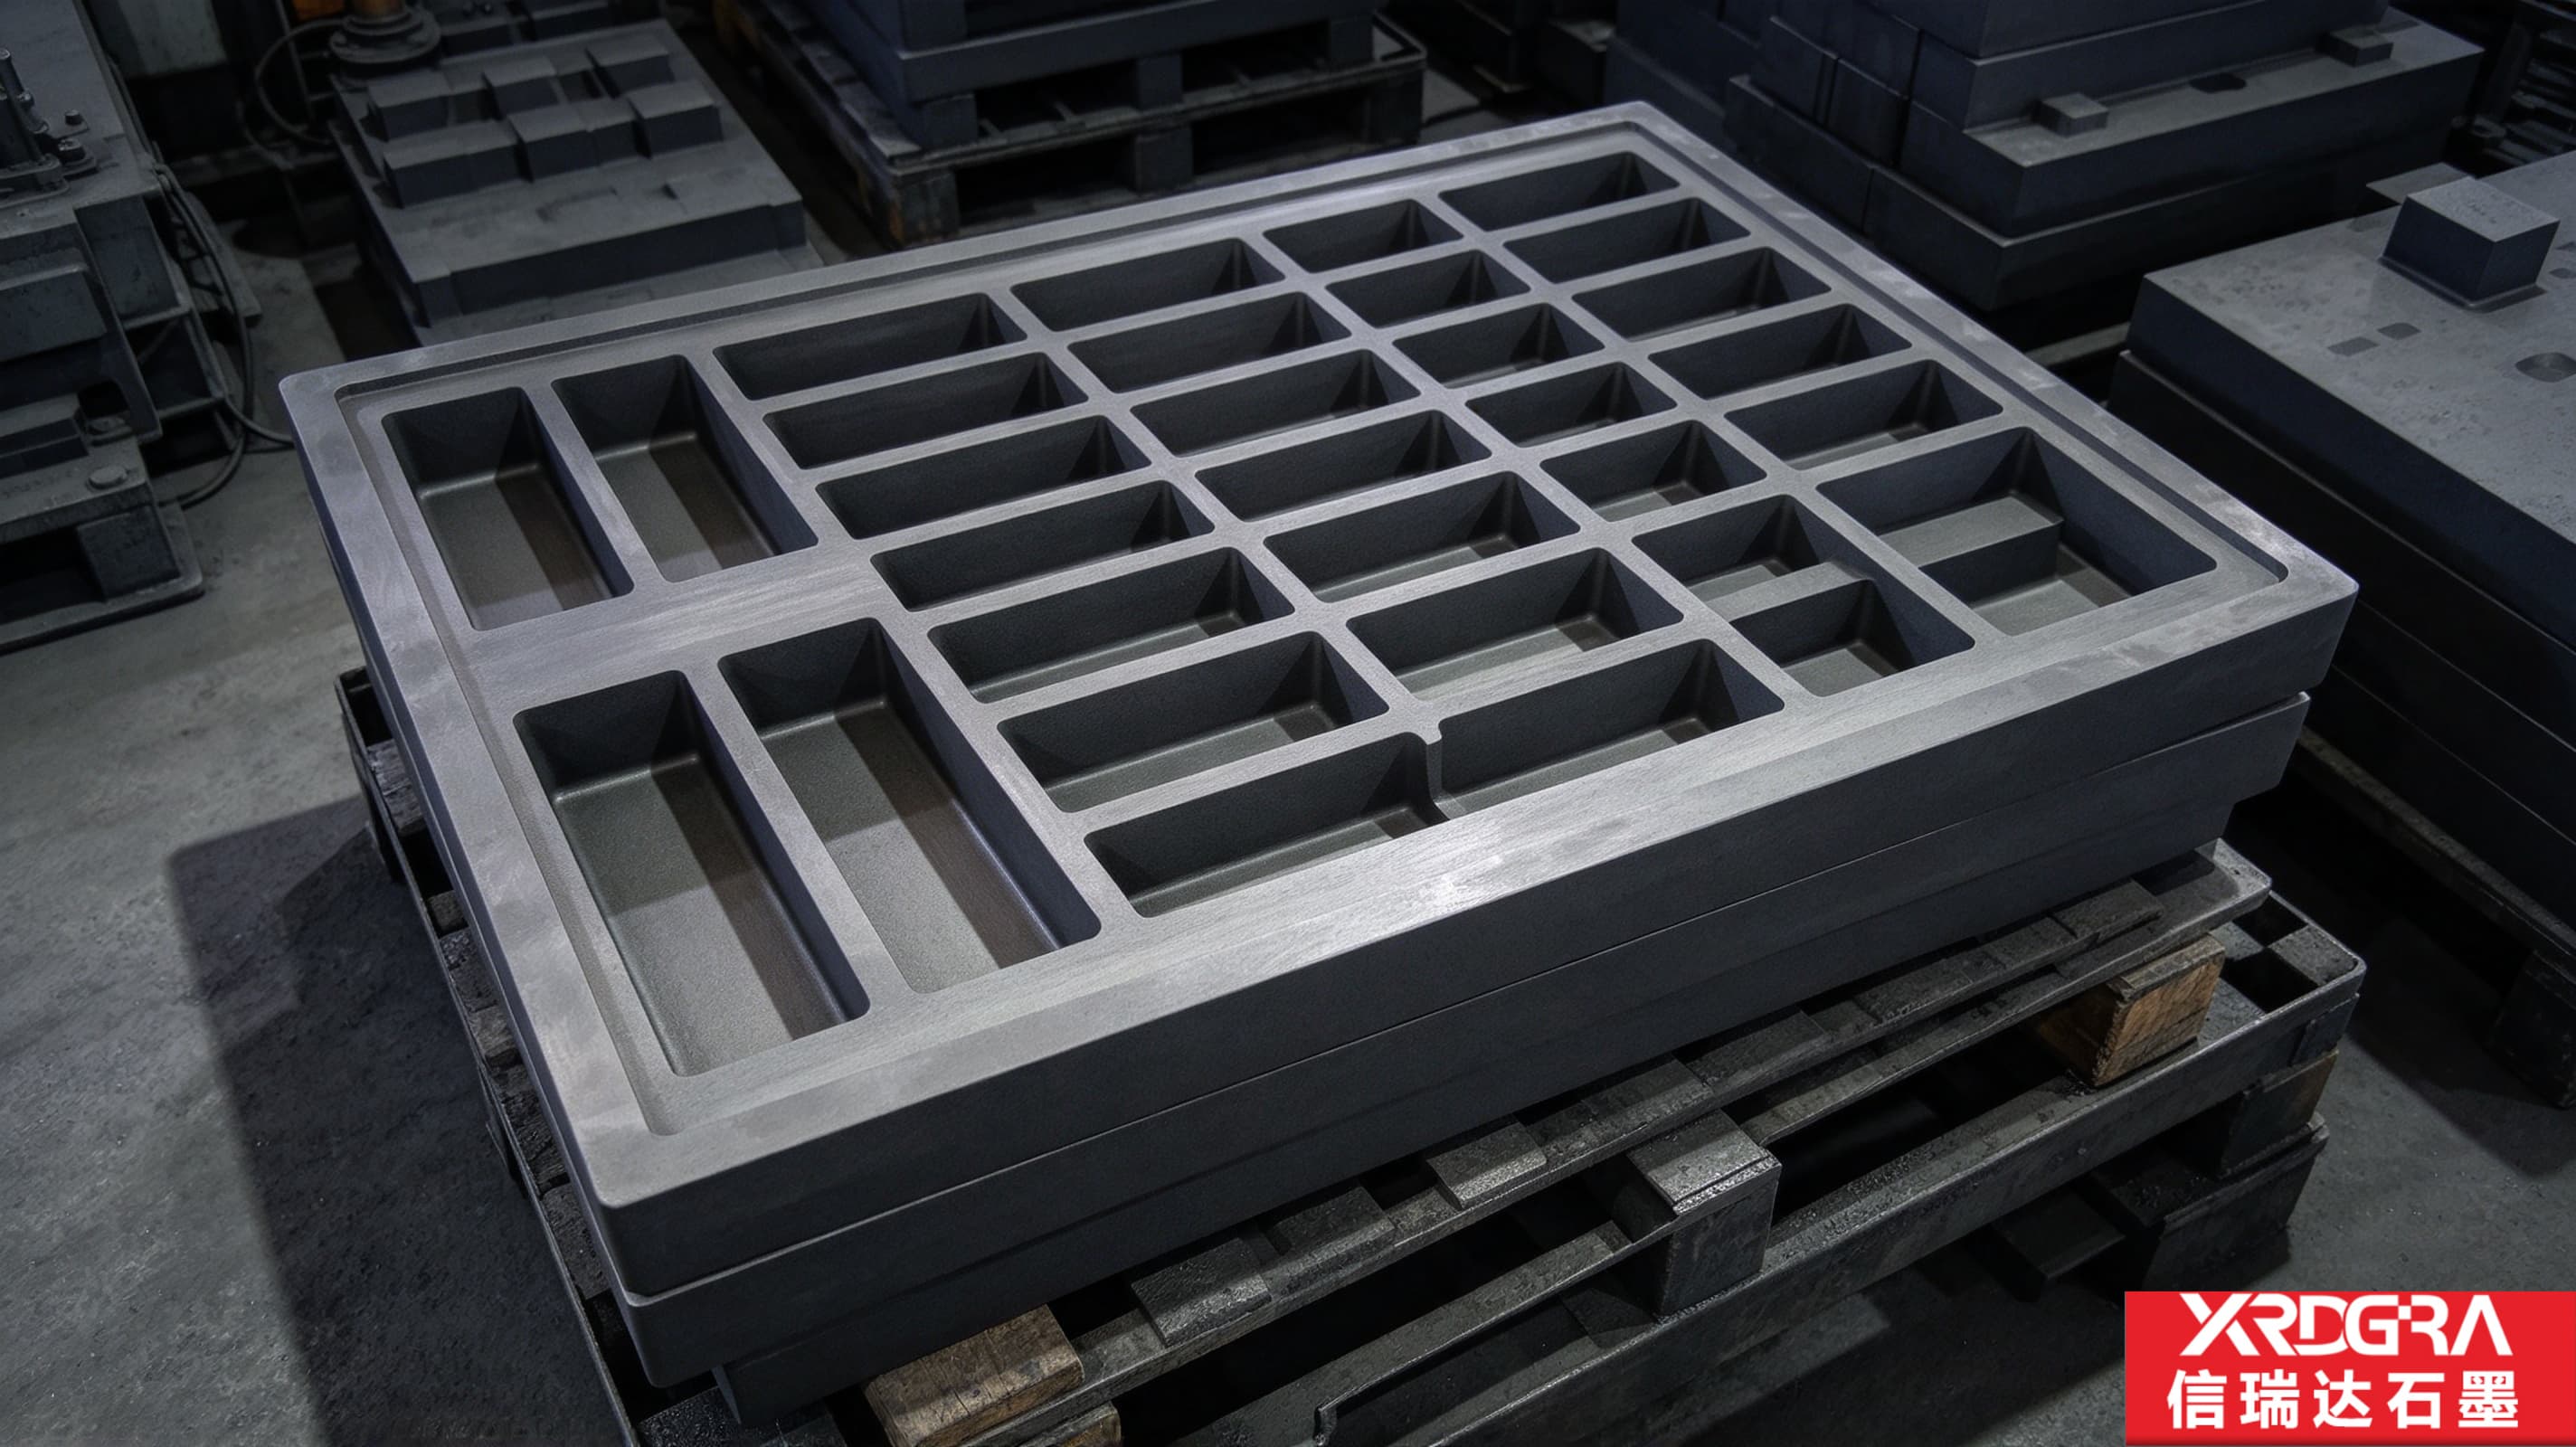
先给它归位。一次出多模铸锭石墨模具属于批量成形件:一副模在服役期内要反复浇、反复出,出得顺不顺、根与根差多少,是它全部的价值所在。它不构成锭本身,也不参与后续的熔炼与提纯;它管的是“这一炉几十根,能不能一根是一根”。这类件常见的样子,是一块厚板,板面上排开几十个矩形腔,四周围一圈边框——腔管成形,围边管挡液、管板的刚度,也管搬运时的受力。
二、铸锭为什么用石墨模
在熔融金属反复接触、又要锭面干净的场合,石墨有几样对这道工序有用的特性:
- 不粘连、脱得顺:金属液对石墨浸润性差,凝固后的锭不与腔壁咬死,出锭不费劲,锭面也不带模屑;
- 化学惰性:石墨不向熔融金属里带杂质,锭的成色不被模具污染,这一条对要求成色的锭尤其要紧;
- 抗热震:一炉一炉地浇,腔壁反复经历冷热交替,石墨扛得住这种温差波动,型腔不易开裂;
- 可精密加工:几十个腔都能按图做出,腔形、锥度、浇道、排气都有办法加工到位。
这类模具多用细颗粒或中颗粒牌号的石墨制作。牌号怎么配,看锭的材质、单锭大小与浇注节奏,密度、强度等指标随牌号与规格变化,以对应牌号技术条件为准。
三、“一次出多模”:账从单腔变成整板
单腔模一炉浇一根,账好算:这个腔做得准不准,锭就长成什么样。一次出多模把几十个腔排到一块板上,产能来自腔数,问题也跟着翻倍——
- 原来是“一个腔做得准不准”,现在是“几十个腔是不是都一样”:任何一腔的偏差,都是那一根锭的偏差;
- 原来金属液直接进腔,现在要专门给它安排路:从浇口到几十个腔,怎么分、先到谁后到谁,都得设计;
- 原来板小件轻,现在是一整块厚板大件:装夹、吊运、放平,处处是实打实的分量。
一句话,一次出多模不是把单腔模“多开几个”,而是换了一套算法:单件的精度账变成了批量的均一账。
四、浇道是分水岭:几十个腔要同时吃上液
金属液从浇口进来,要分配到每一个腔。这里面的账,核心是先后差:先充满的腔与后充满的腔,充型温度不一样,凝固节奏也不一样,浇出来的锭就有先后之别。
行业常见的做法,是把浇道做成对称分流,让金属液到每个腔的路径尽量等长、条件尽量一致;浇口截面与分流的比例,按锭的材质与单锭重量定。排气同样跟着型腔走:腔内气体排不出去,就是憋气与浇不足。各家的浇道布置没有统一样式,与熔炼端的浇注方式也有关系,具体以图纸与浇注工艺为准。
五、腔间一致:根根锭一个样
“根根一样”从三个地方来:
- 腔的尺寸一致:几十个腔的腔口、腔深、腔形都要落在同一组公差里。加工时用统一的基准一次装夹做出来,比逐个找正可靠得多;
- 充型条件一致:浇道到每个腔的路径、截面与排气条件一致,金属液进腔时的状态才一致;
- 温度场别偏:板面一边热一边凉,先凝与后凝的锭收得不一样,这也是浇道布置要照顾的。
验收时,抽几根量不如按腔逐个对:腔口尺寸、腔深、腔底平整逐腔检查;使用方也可以按锭重与锭形反推模具状态,哪根锭不对劲,回过头查对应的那一腔。
六、整板的账:平面度、变形与搬运
几十个腔挖走了板面不少截面,剩下的是腔与腔之间的“筋”和四周围边。整块板在反复冷热里要应付热应力,挖得越狠、板越大,翘的倾向越明显。板一翘,麻烦跟着来:单板使用时放不平,各腔的有效深浅随之失真;若与盖板配用,合模面贴合不上,浇注时就跑液。
所以这类件的平面度不是面子活:板面平整、围边等高、底面垫得实,都写进验收。围边除了挡液,还是整板的边梁,也是吊装与码放的受力处——厚板大件,吊点位置、垫木与平放的讲究,看着是搬运细节,其实护的是型腔与棱边。
七、加工与验收要点
- 腔阵列的位置度:几十个腔的位置公差,要靠统一的加工基准管住,不能靠逐个累积;
- 腔底平整与腔壁状态:腔底是锭的面,腔壁是脱模的路,两处都按锭的质量要求控制;
- 锥度与拔模:脱模需要的一点点斜度,做足又不超差,出锭才顺;
- 棱边倒钝:腔口与围边棱边是磕碰崩边的高发处,棱边是能不能用的问题,不是美观问题;
- 浇道与排气通畅:孔道内残粉清净,浇注时才不添杂质;
- 板面平面度与围边等高:整板放得平,各腔才等深;
- 标识:板上标识适用锭型,多副模并存时防混用。
八、损耗与判换:从“坏没坏”到“漂了多少”
这类模的损耗是慢变量:金属液反复冲刷腔壁、清渣时的磕碰、间歇高温下的轻微氧化,都让腔的尺寸慢慢漂。锭重与锭形跟着漂——漂到什么时候该换,不是等模具“坏了”,而是按“漂了多少”判。
常见的做法,是按腔记录使用情况、按批抽检锭重与锭形,漂到约定限度即判换或修整。判换口径各使用方不一,以现场规程为准。模具的均一性加上现场的判换节奏,才撑得住一炉一炉地浇下去。
九、图纸与订单上,建议写清这几项
- 锭的材质与单锭规格:定腔形、腔积与腔壁厚度,这一项定了很多后续选择;
- 腔数与阵列布置:几行几列、腔间距、围边宽度;
- 锥度与脱模要求:斜度做多少、要不要起模槽;
- 浇道与排气布置:有既定工艺的把布置给全,没有的把浇注方式说清;
- 板外形与吊装:外形尺寸、吊孔位置、围边形式;
- 材质牌号与档次:按锭的材质与成色要求定;
- 验收口径:逐腔还是抽腔、平面度、位置度、标识与清粉要求;
- 判换口径与现场边界:按状态还是按批次判换;现场熔炼与浇注操作按专业规程与安全要求执行,本文不涉及具体浇注参数的确定。
十、关于信瑞达石墨的一次出多模铸锭石墨模具
信瑞达石墨专业生产一次出多模铸锭石墨模具已有 30 年,在多腔阵列的浇道布置、腔间一致与整板平面加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控各腔尺寸一致性与腔阵列位置度;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对这类件,我们通常建议先确认锭的材质、单锭规格与每板腔数,再据此匹配石墨牌号与浇道布置,把验收口径和判换口径一并落到图纸上。浇注节奏还没定型的,可先做一副小批量试浇,确认出锭与脱模的手感之后再按正式规格配齐,这样试错成本更低。
一次出多模铸锭石墨模具的价值,在于把“一个腔的精度”放大成“几十个腔的均一”:浇道管分配,让每个腔同时吃上液;加工基准管一致,让每根锭长得一样;整板的平面度与刚度,让这套阵列在一炉一炉的冷热里站得住。选得对不对,一半看牌号与加工基准,一半看浇道布置与判换口径。较稳妥的做法,是先把锭的规格与腔数定清,再谈模具。具体工况仍建议结合实际参数确认。
