9 10 月, 2026
高纯石墨导流槽:怕把介质弄脏,所以用高纯;腔要深、壁要薄,所以难做
高纯石墨导流槽:怕把介质弄脏,所以用高纯;腔要深、壁要薄,所以难做
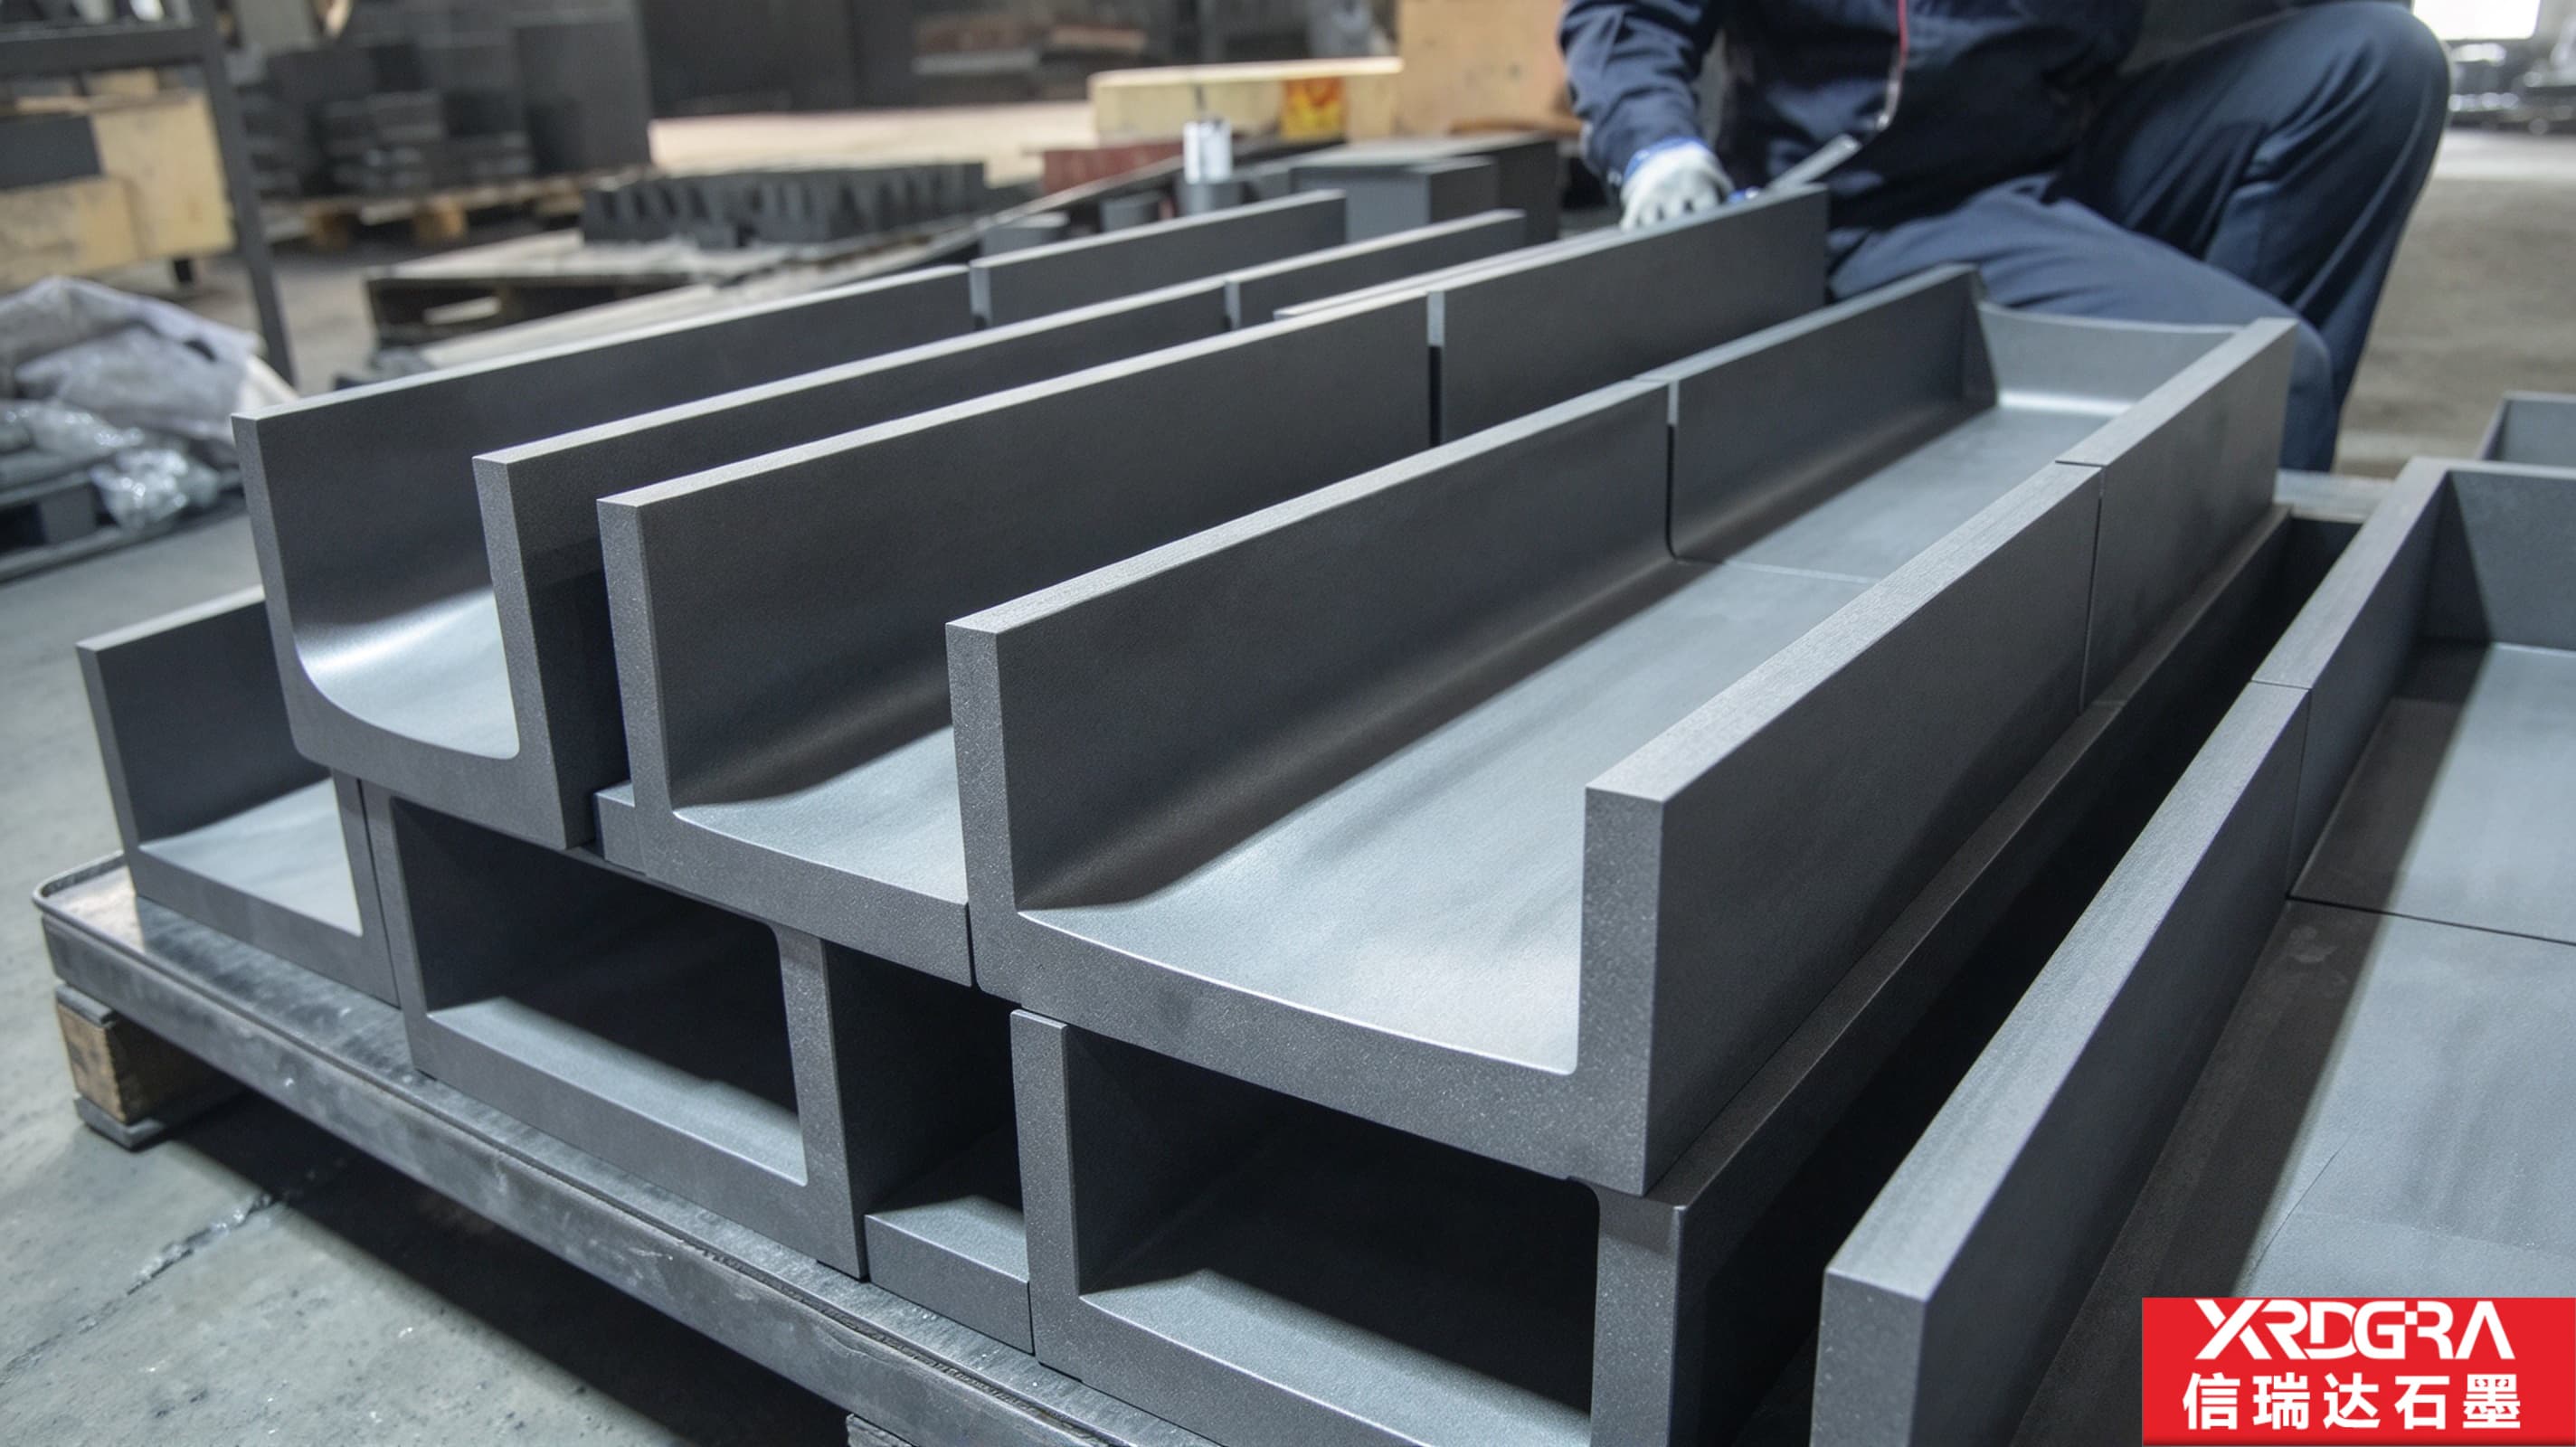
这类件常见的样子,是几道并列的长槽——槽腔窄而深,两侧立壁相对薄,壁顶做了倒角,一端收成带圆弧过渡的导流口,整条槽从整块坯料里掏出来,多道同批配套使用。它接的通常是既怕被杂质污染、又要在进入下道工序前保持洁净的介质。这篇讲“高纯”在这类件上到底管着哪几件事,深腔与薄壁这两条要求在机床上为什么互相为难,端部的圆弧过渡省掉会出什么问题,以及成组配套时多出来的那笔一致性账。
先把结论摆前面:这一类件的名字里虽有“导流”两个字,但它跟靠加厚去挨磨的那类导流件不是一回事。它接的介质往往干净、温度未必极端,决定它好不好用的因此不是“耐不耐磨”,而是另外三件事——介质会不会被它污染、槽腔的形状能不能做准、几道槽配在一起能不能一致。选材这一层,“高纯”是把灰分与杂质压下去的一道门槛;加工这一层,麻烦来自两条互相拉扯的要求:腔要做得深,壁又要做得薄。下面逐层拆开讲。
一、这一类件在流程里承担什么,什么场合才轮到“高纯”
石墨导流槽的职责很朴素:把介质从一处接住,沿一条槽平稳引到下一处。介质可以是液体,可以是熔体,也可以是带颗粒的散料。职责看着一样,介质一换,这件东西面对的主要矛盾就换了。
按介质大致分下来:带固相颗粒的熔渣与高温散料,要防的是冲刷磨损;干净的金属熔体,要防的是掉温与弄脏;腐蚀性液体,要防的是介质与材料的相互消耗;而对洁净度敏感的介质——高纯试剂、电子级化学品、高纯金属、电池材料前驱体这一类,要防的则是“槽自己会不会变成污染源”。落到后一类,选材就先被推到了前面,“高纯”这两个字出现在件名上,缘由正在这里。
也要说清反面:并不是所有导流位置都要高纯牌号。输送大宗物料、对杂质不敏感、以耐磨或经济性为主的场合,普通牌号往往更合适,某些位置连石墨都不是首选。把高纯用在不需要它的位置上,等于为用不上的那部分性能付了溢价。
二、“高纯”在这类件上,管的是哪几件事
把“高纯”当成一个形容词意义不大,它实际对应的是三件可查的事。
其一,灰分与金属杂质的水平。石墨制品里的灰分与其中夹带的金属元素,在介质浸泡、冲刷与受热的组合条件下会有微量溶出。对大宗物料,这点溶出可以忽略;对高纯介质,它就是实实在在的污染源。高纯牌号要做的事,是把这一部分压到很低的水平,并按牌号的技术条件给出可查的口径。
其二,组织的均匀性。高纯料多为细颗粒、结构均匀,加工出来的内腔表面更一致,气孔分布也更均匀。好处有两处:内腔表面不容易出现局部疏松与掉粒;需要做浸渍、涂层这类后处理时,基体一致,处理效果也更容易做一致。
其三,加工与流转过程的洁净。这一条常被忽略,在现场却很实在:修这类件不能用切过金属的砂轮、夹具和垫块随手去动——铁屑一旦压进石墨表面,等于在内腔里埋下一处杂质源;切削液、吹扫气体、包装与周转材料,也要相应控制。洁净度是从车间里带出来的,不只是靠料本身。
代价同样要讲:高纯料通常更贵,可选规格与批量更受限;它的强度不会因为“纯”而提高,脆性依然在。选它,是为了不污染介质,不是为了更结实。真要耐冲击、耐高应力紧固的位置,那是另一本账。
三、腔要深、壁要薄:这两条要求在机床上互相为难
槽腔深,意味着要从坯料里掏掉大量材料。深腔加工有几个固定现象:刀具伸出长度大,刚性随之下降,切削时容易让刀,槽底沿进给方向出现起伏,槽壁上下的尺寸也容易分散;排屑不畅,粉堆在槽底重复受切,又会把已经成形的面刮伤。
壁薄,意味着夹持力不能大、切削力要小。薄壁件一面掏空之后刚度不对称,粗加工完随着内部应力释放,可能出现张口或收口;夹得紧一点就压变形,松开又弹回来,尺寸跟着不稳。于是只能小切削量、多次走刀,外加支撑与辅助垫块。
把这两条放在一起,这类件的核心矛盾就出来了:平时用来提效率的手段,恰好都被排除了。想快,常规做法是加大切削量与夹持刚性;而这件既不能大切削量,也不能强夹持,剩下的只有更细的走刀、更长的工时和更密的检验。所以这类件的报价重心,往往不在材料,而在工时上。
再叠上“槽长”这个条件,要盯的形位项就浮出来了:槽底沿长度方向的直线度、两侧立壁的平行度,以及壁顶面与槽底的关系。这几项不是“做不做得出来”的问题,而是“能不能在这么薄的壁上、这么深的位置把它守住”。工序编排上通常是先做槽腔、再以槽腔或壁顶为基准补做外形与端部;基准怎么选先想清楚,比事后去修省事得多。
还有一个容易忽略的点:同一个公差值,落在小断面上更严。槽宽给同样的允许偏差,落在窄槽上占的比例更大,介质在同一截面上流速的差异也跟着更明显。所以窄深腔的尺寸口径,宜按“占断面的比例”去理解,而不只看单个数值。
| 要权衡的一项 | 窄而深的槽腔 | 宽而浅的槽腔 | 上宽下窄的分级腔 |
|---|---|---|---|
| 断面刚度 | 立壁高、抗弯弱,薄壁处对夹持力敏感 | 壁矮、刚度好,装夹余地大 | 介于两者之间,转折台阶处易应力集中 |
| 介质在腔内 | 液面高、流速稳,滞留时间相对长 | 铺开面大、流速慢,局部易摊薄 | 下部走流、上部容纳,分配需按工况核 |
| 挂料与清理 | 深腔不好够,工具与视线都受限 | 敞开好清,工具可达 | 台阶背面是新的滞留点,清理要看得到 |
| 加工量 | 去除量大、刀具伸出长,走刀次数多 | 去除量小、可达性好,工时相对省 | 两级成形,工序多一道但对薄壁更友好 |
| 适合的场合 | 介质流量小、要控制滞留与飞溅、空间窄 | 流量大、以敞开导流为主、便于清理 | 既想收窄出口又要照顾刚度与排屑 |
| 要一并接受 | 出材率低、工时集中、检验密度高 | 占地大、介质易氧化与吸潮 | 台阶与转折处要额外圆过去 |
四、一端做成圆弧过渡,省掉它之后会出什么问题
槽的一端收成带圆弧过渡的导流口,作用是把介质的起流与收流接顺:介质进入时不直接砸在正对面的直壁上,流出时也不至于在转角处翻卷。
省掉它,做成直角或陡折角,通常依次出现几件事:转角背后形成一个流速很低的小区域,介质在那里滞留、挂料或积粉,清理时又够不着;流股贴着直壁走,到折角处离壁,卷着气往前走——对液体是夹带气泡,对散料是扬尘;折线本身也是应力的起点,反复的冷热与冲刷都压在这一条线上。
加工上的账也集中在这一段。圆弧过渡一般靠成型刀或插补铣出来,余量在曲面上分布不均匀,某处看着留够了,走一刀才发现薄。这里要把“顺”这个字落成能量、能复现的口径:是顺序,有没有接刀台阶,沿程取点看趋势是否一致。过渡段的壁厚往往是整件偏薄的位置,崩边与欠切也常集中在这里,所以过渡形状与检验方式宜在图纸阶段就写清楚。
五、成组配套使用,多出来的那笔一致性账
这类件常常不是一件单用,而是几道并列、成组配套。于是就多出一笔单件上没有的账:组内的一致性。
槽底高度差一点,几道槽之间的流量分配就不均;槽宽差一点,各道的流速就不一样;同组件的长度或出口位置差一点,落到下一道工序就对不齐。放进成组使用的现场,这些偏差会被放大成工艺上的实际问题,而在单件检验里,每一件可能都是合格的。
所以这类件的验收口径,不宜只看“每件单独合格”,还要看“一组放在一起比”:配组、编号、同批加工,把组内差异作为一项指标写进要求。还有一件常被漏掉的事——补单的一致性。隔了批次再补一件,与原来那一组之间,尺寸与表面状态很可能对不上。这类件宜按组备件,或者在同批里把备件一并做出来。
六、图纸与订单上,值得一并写清的几项
这类件的图纸特征不算多,但每一处都关着“好不好用”和“验收会不会扯皮”。下面几项,值得在下单前就写明白。
- 牌号与纯度口径。按介质确定灰分与杂质控制的要求,写清依据哪一档技术条件,不要只写“高纯”两个字——这两个字在验收时几乎没有可操作性。
- 槽腔的形状口径。槽宽、槽深、内圆角与过渡段的形状,以及允许的偏差;窄深腔宜说明以哪一项为主,是流量分配要求,还是容积与滞留时间要求。
- 形位要求。槽底直线度、立壁平行度、壁顶与槽底的平行或平面度,并写清以哪一面为基准、在什么状态下检验。单面开口件宜注明“粗加工后放置再精加工”,避免交货时才暴露变形。
- 壁厚与薄壁下限。薄壁处给出允许的下限与范围;壁顶棱边的倒角或圆角做法也宜一并写明,棱边在搬运与清理时容易磕崩,崩掉的一块很可能正好落在介质经过的位置。
- 端部过渡段。形状、与槽腔的衔接方式、检验方法;如需与上游出料口或下游接料件对位,把对的哪一面、允许错开多少写清。
- 表面状态与洁净口径。刀痕、崩口、欠切残留与残粉的要求;需要浸渍、涂层这类后处理的,写明处理范围与验收方式。
- 成组要求。如果是一组,把组内一致性、编号与配组方式写进订单。
- 吊装、支承与紧固位置。安排在实体厚区,避开壁顶、过渡段与薄壁;石墨的抗弯与抗冲击能力有限,吊装时的瞬时冲击常常就是裂纹的起点。
- 配套件与备件。盖板、堵头、支承条、分流件这类配合使用的件,一起下单更容易把配合面与位置关系对齐;消耗件属性,宜按使用周期考虑同批备件。
七、加工端:这类深窄腔薄壁件的难处
- 粗精分序与应力释放。坯料先去应力,粗加工后放置一段时间让变形先走一部分,再上精加工。深腔薄壁件上这两步尤其值得做,否则尺寸会在精加工时才开始跑。
- 深腔的刀具与余量分配。伸出长度、让刀与槽底起伏是这类件的常规难点。余量沿深度方向宜分层给出,不宜一次留足再往下走。
- 薄壁的装夹。压紧点避开薄壁与壁顶;必要处加支撑与辅助垫块,夹持力按石墨的承受能力控制,不能照搬金属结构的习惯。
- 排屑与清粉。深窄腔里的粉不好排,更不好清。清粉工时随腔的深度与可达性上升,这笔要算进工序;对洁净敏感的介质,残粉带进去就是杂质。
- 崩边控制。棱边、过渡段与孔口是崩边的高发位置。工序里提前安排倒角与去毛刺,比事后补救省事,也更少报废。
- 出材率。从整块料里掏出一条长槽,被挖走的材料在整件里占相当比例;深窄腔的余料形状不规整,套料时要一并考虑。切下来的大块回收后,不宜与原件同档看待。
- 检验口径的一致性。用什么量具、测量力控制在什么程度、以哪一面为基准——交付前约定。石墨偏软,夹得重一点读数就不一样,口径不统一会在验收阶段变成争论。
八、主要去处
这类窄深腔、成组配套的导流槽,多出现在“介质怕被污染、同时对槽腔形状有要求”的位置:
- 高纯介质的输送与过渡:高纯试剂、电子级化学品、纯水与清洗液在工序之间的导流;
- 高纯金属与合金的浇注导流:对洁净有要求的小批量熔炼与浇注段;
- 电池材料与粉体工序:前驱体、粉料在干燥或烧结工序前后的输送与分配;
- 真空炉、气氛炉的进出料与冷凝液收集导流;
- 化工与环保:腐蚀性液体与浆料的导流,介质适用性需单独评估;
- 实验室与小试装置:小批量、多品种的导流配套件。
需要说明,这是“多见于”的场景归纳,并不表示这些位置都用石墨件。现场常见的做法是组合结构——石墨件以内衬或可更换段的形式,与金属外壳、支承结构、耐蚀层配合使用,石墨只承担它擅长的那一段。具体到某条产线是否适用、以什么形式嵌入,要结合介质种类、温度区间、洁净要求与现有结构一并判断。
九、边界与配合,比“能用多久”更要紧
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗;内腔表面缓慢起粉、变粗糙之后,挂料与积粉随之加重,两者互相加重。所以这类件的实际状态由工况条件共同决定,不能单看材料本身。工程上另有几处要留意:
- 介质适用性。强氧化性介质、某些强碱与特定体系,是否适用要单独确认;有些工况本来就更适合其他材料,不必勉强;
- 消耗件属性。内腔表面状态与剩余壁厚,是判断要不要换的两个抓手,宜按状态管理,而不是等它出问题再处理;
- 预热规程。上线前按各自规程预热,避免直接承受温度的突然冲击;壁厚较大、蓄热多的件,内外温差更大,这一条更要紧;
- 支承与紧固。跨距不宜过大,避免悬臂受力或局部压应力集中;与金属件连接处的紧固力按石墨的承受能力控制;
- 配合与热膨胀。与外壳、支承结构之间预留热态位移的余地;与紧固件配合处注意避免咬死,便于检修时拆得下来;
- 存放与吸湿。石墨有一定吸湿性,宜干燥存放;长期存放后再上线,尤其要走预热这一步。
另外要说清一句:涉及腐蚀性、氧化性介质的工艺设计与操作,应按专业规程与安全要求执行,本文只讲材料与加工层面的考虑因素,不涉及具体工艺参数的确定。
十、关于信瑞达石墨的高纯石墨导流槽加工
信瑞达石墨专业生产石墨槽类制品已有 30 年,在深窄腔、薄壁类石墨件的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控槽腔尺寸公差与直线度、平行度这类形位要求;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。对高纯石墨导流槽这类件,我们通常建议先把几件事一起说明白:介质是什么、使用温度区间与作业方式(连续还是间歇)、对洁净与灰分的要求;槽腔的窄深比例、端部过渡段的形状与现场可用空间;是单件使用还是成组配套,以及是否需要盖板、堵头、支承条这类配套件。这几项定下来,才好据此匹配石墨牌号,并把槽腔尺寸、形位口径、表面状态与检验方式一并落实。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成,支持来图、来样与小批试样;深窄腔薄壁件单件工时集中,建议先做一件试样,把变形与槽底状态确认下来,再整批放量,试错成本相对可控。
高纯石墨导流槽在外行眼里就是几道黑槽子,用起来才知道难点在两处:一处是别把介质弄脏,一处是槽腔的形状要经得起成组比对。“高纯”解决的是前一处的入场资格,深腔与薄壁的取舍解决的是后一处能不能做准。选型时,与其在牌号上反复比较,不如先把介质种类、洁净要求、槽腔的窄深比例、端部过渡形式、是否成组使用这几项讲清楚——这些定了,牌号、尺寸口径与检验方式才定得住。如果您的产线涉及怕被污染的高纯介质输送与分配,可结合实际工况进一步评估是否适用,以及匹配哪类石墨牌号与加工精度。
