21 9 月, 2026
金锭石墨模具:一模多腔、型腔带锥度,金锭浇铸为什么这样设计?
金锭石墨模具:一模多腔、型腔带锥度,金锭浇铸为什么这样设计?
金锭石墨模具是把熔融贵金属浇进型腔、冷却定型再取出的工具。这篇围绕它的两处结构特征展开:为什么要在同一块板上开多个型腔,型腔的锥度又在脱模与锭型上起什么作用;以及这类多腔模在加工与验收时要卡住哪几处,适用边界在哪里。
先把结论摆前面:金锭石墨模具之所以用石墨做,是因为在贵金属铸锭这个环节,它能同时兼顾"不污染成色、脱模较顺、锭型较稳"三件事。而一板多腔和带锥度的型腔,都是为了把这件事做得更省、更稳。下面逐层拆开讲。
一、金锭石墨模具是什么,为什么贵金属铸锭会想到石墨
金锭石墨模具,是用石墨材料按图纸加工出型腔、把熔融的贵金属浇进去、冷却定型后再取出的成型工具。它干的活并不复杂:盛住熔体、让热量有序散掉、然后把锭取出来。难的地方在于,在"盛"与"取"之间,尽量不给贵金属添麻烦。
黄金、白银这类贵金属对成色和锭型都比较敏感,模具材料要满足几个条件:不跟熔体发生明显反应、冷却要均匀、反复受热尺寸别乱跑、取锭要顺。石墨在合适的纯度与工况下,能同时兼顾这几点:
- 化学惰性较好:在熔融贵金属的工况下,石墨不易与金、银等发生明显反应;纯度较高的石墨使用时,不易向熔体引入外来杂质,对成色友好。
- 导热较快且较均匀:石墨导热性能较好,浇注后热量散得比较整齐,凝固相对均匀,锭面不易因局部冷热不均出现缺陷。
- 热膨胀系数较小:反复受热时尺寸变化较小,锭型较为稳定,有利于保持批内规格一致。
- 自润滑性较好:石墨在相当多的情况下不需额外脱模剂就能较顺地取锭,这对怕污染的贵金属是实际的便利。
需要说明的是,以上是对石墨材料的普遍规律描述;具体到某一牌号与型腔设计,实际表现还取决于石墨的纯度、密度均匀性与机加工精度。
二、一模多腔:一整块板上开多个型腔,图的是什么
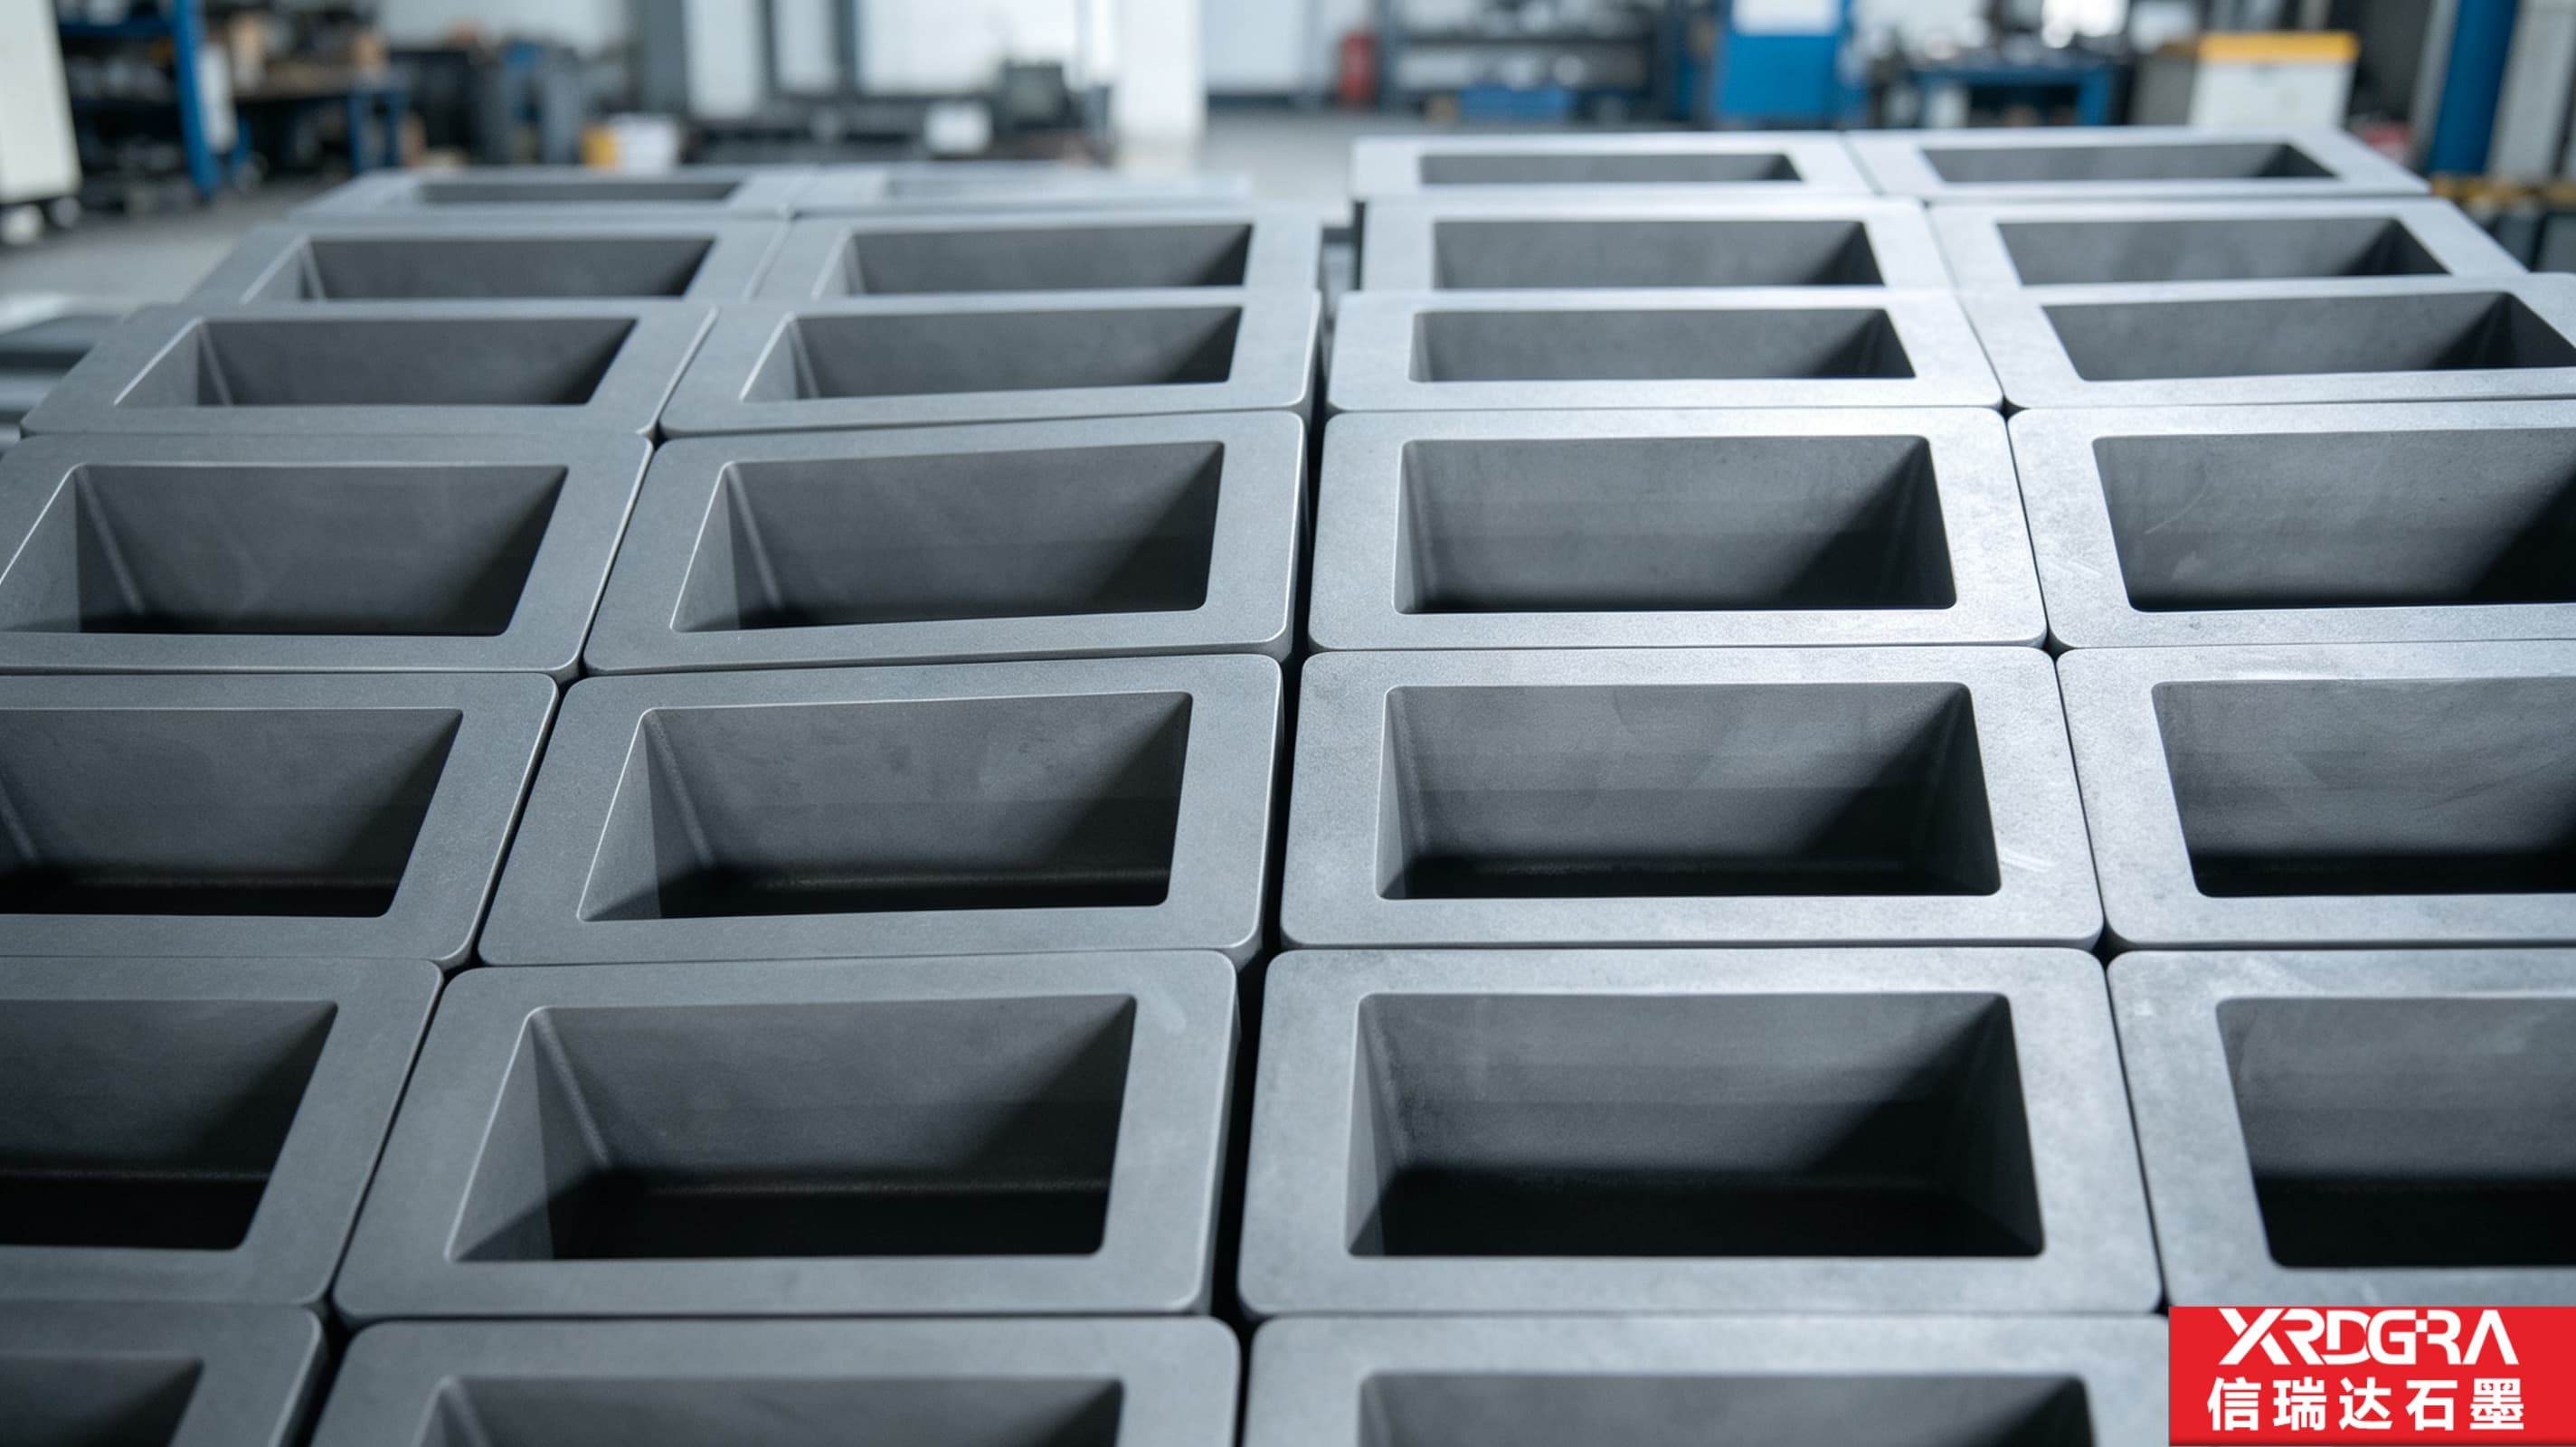
拿到这类模具,容易先冒出一个问题:铸锭为什么不一块模具只做一个腔,而要在同一块板上开出一排排型腔?多腔带来的好处有几层,代价也跟着来。
- 一次浇注出多锭:同一炉熔体可以连续浇入多个型腔,单锭分摊的浇注与等待时间明显下降,小规格锭的产出效率因此提高。
- 同一块板,各腔工况相近:各型腔处在同一块料、同一平面上,受热与冷却条件比较接近,批内锭体的尺寸一致性相对好把握。
- 浇注与搬运按板组织:现场以"板"为单位进行浇注、搬运、冷却与清腔,流程更规整,也便于按板追溯。
代价要讲清楚:一板多腔,是把多锭放进同一个篮子。整板某处出现裂纹、崩角或变形,往往牵动整块板的可用性;相应地,板面的平面度、各型腔的一致性,以及整板在热态下的刚性,要求都比单腔模更高。整板的用料与机加工工时也更大,这些都会体现在成本里。
三、型腔为什么做成带锥度的梯形
把型腔剖开看,它的腔口比腔底略大,腔壁带着一点斜度——这就是常说的拔模斜度,也叫锥度。这一点点斜度不是造型上的讲究,而是脱模与锭型两条线共同要求的结果。
- 给锭体一条"顺坡出"的路:金属浇入后冷却收缩,锭体会整体贴向腔壁。腔壁带锥度,取锭时锭体沿斜面较顺地脱出,减少卡死与拉伤腔壁的风险。
- 降低取锭对腔壁的磨损:直壁型腔取锭更费劲,反复撬、敲会加快腔壁磨损;带锥度则让"取"这个动作变轻,腔口与腔壁的损耗相对可控。
- 有利于充型与排气:倾斜的腔壁让金属流动更顺,型腔内的气体也更容易排出,减少卷气与缺肉。
另一面,锥度会直接反映到锭体上:腔壁斜多少,锭体的侧壁就斜多少。对要求外形规整的标准锭,锥度值与腔口尺寸要一起卡;锥度也不是越斜越好——太斜会影响锭型与锭体上下端的尺寸差,太直则脱模费劲。锥度的大小,通常还要和取锭方式(顶出、翻转倒出还是夹取)配合来定,具体以使用方图纸与工况要求为准。
四、从加工角度看,这类多腔模要卡住哪几处
多腔模的难点,不在把单个腔做出来,而在"多腔之间要一致、整板还要稳"。加工时值得重点盯的有这几处:
- 型腔深度与腔底平面度:各腔深浅不一或腔底不平,会直接反映为锭体厚度不一致。
- 腔壁锥度的单腔精度与各腔一致性:单个腔的锥度要做准,腔与腔之间还要一致,否则各腔出来的锭体尺寸会参差,批内一致性无从谈起。
- 腔口倒钝与去毛刺:腔口是崩边的高发处,做倒钝既能护住腔口,也便于金属流动与取锭;毛刺若不清除,会划伤锭面。
- 腔与腔之间隔墙的厚度:隔墙太薄,热态下整板刚性不足、容易变形;太厚,又增加整板重量、热惯性与用料。厚度是按经验权衡的一项。
- 整板平面度与基准面:底面不平,浇注时整板会倾斜,锭厚随之不均,脱模也受影响。基准面是整板加工的起点。
- 腔底与腔壁转角的过渡:尖角是应力集中与崩裂的高发处,通常以圆角过渡。
- 清腔去粉与表面状态:加工后腔内的石墨粉尘若不清净,浇注时会混入熔体,影响成色;腔壁的表面粗糙度也关系到脱模与锭面。
- 成组一致性与腔号:多腔模的验收宜按腔逐一检查,而不是只看整板外形;需要时可对各腔单独编号,便于使用中定位到具体某一腔。
五、主要应用与适用边界
金锭石墨模具多出现在对成色与规格比较敏感的贵金属环节,常见的场景包括:
- 黄金精炼与造币环节的小规格标准锭;
- 金银冶炼与回收提纯后,把熔体浇铸成锭;
- 珠宝首饰制造用的金、银坯料锭;
- 铂族等高价值贵金属的铸锭;
- 科研机构与实验室的样锭制备、小批量熔铸。
需要说明,这是"多见于"的场景归纳,并不表示这些行业里所有铸锭都用石墨——具体到某一道工序,仍取决于金属种类、浇注温度区间与对成色、规格的要求。
几条边界也一并说清:一是氧化性气氛——石墨在空气等氧化性气氛下持续高温会发生氧化损耗,这类模具多在真空、惰性气氛或短时敞口的可控工况下使用;二是它属于消耗型工具——反复的热循环会让石墨表面缓慢氧化与磨损,到一定程度即需更换,属于正常消耗,采用高密度等静压料通常更耐久;三是预热与存放——石墨有一定吸湿性,受潮后骤热容易起裂,宜干燥存放并按规范预热;四是与熔体及辅料的相容性——石墨虽自润滑,若现场使用脱模剂或涂料,仍需评估其对贵金属成色的影响。
六、关于信瑞达石墨的金锭石墨模具加工
信瑞达石墨专业生产石墨制品已有 30 年,积累了丰富的加工经验。我们按照客户要求的图纸精准提供、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。对金锭石墨模具这类一板多腔的按图定制件,我们通常建议先把几件事说清:浇铸的是哪类金属、浇注温度区间、所需的锭型规格与对成色的要求、以及取锭方式。这几项定下来,才好据此匹配石墨牌号,并把型腔尺寸公差、腔壁锥度、各腔一致性与腔壁表面质量一并卡住。位于河南平顶山宝丰的厂区有完整的机加工产线,支持来图、来样与小批试样,交付时也把使用注意事项一并给到,让模具在规范的预热、取放与储存节奏中使用。
金锭石墨模具的两处看着不起眼的设计——一板多腔、腔壁带锥度——其实都在解决同一个问题:让浇进去的贵金属既不被污染,又能顺顺当当取出来,还能保持锭型一致。选型时,先把"这工序是不是非石墨不可、锭型公差要卡到什么程度"问清楚,再谈牌号与价钱,思路会清楚很多。如果您的现场涉及黄金、白银、铂族等贵金属的铸锭,可结合实际金属种类、浇注温度与规格要求,进一步评估是否适用以及匹配哪类石墨牌号与型腔精度。
