20 9 月, 2026
石墨桶:这么大一口黑桶,底部为什么还要车出一圈外扩的台阶?
石墨桶:这么大一口黑桶,底部为什么还要车出一圈外扩的台阶?
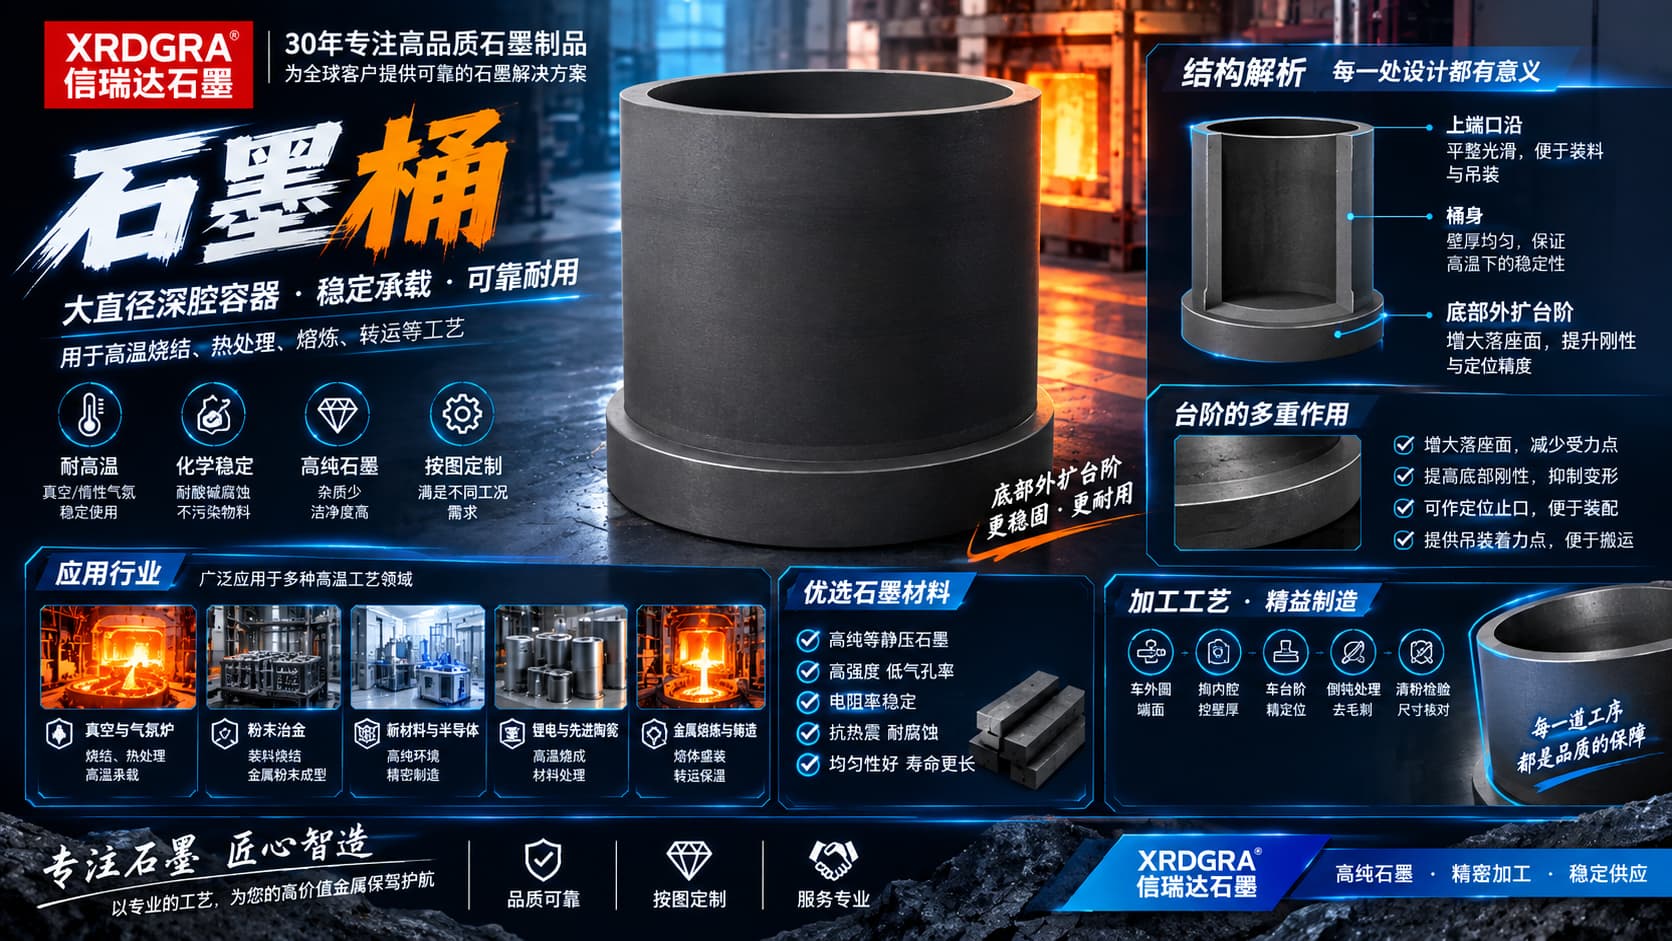
石墨桶是大直径深腔的石墨容器件,上端敞口、壁厚明显,桶身下端多出一圈向外扩出的台阶,像给桶穿了条"裙边"。这圈台不是装饰,它牵着落座、刚性和定位三件事。这篇文章把石墨桶每个部位的用处、选材逻辑与加工难点说清楚。
一、石墨桶是干什么用的
石墨桶是一件"盛装与承载"用的容器件:把待处理的物料、坯体、熔体或料盘装进桶腔,连桶一起进入高温炉,在真空或保护气氛下完成烧结、热处理、熔炼或保温转运。
它和石墨行业里几件容易混称的东西分工不同,先摘清边界:石墨坩埚多做熔炼容器,容积相对小、以盛装熔体并直接受热为主;石墨筒是上下平齐的筒体,多作套衬、模套或通路件,本身并不一定用来盛东西;石墨桶的容积更大、壁体更厚、以整件立式放置的姿态服役,重点在"装得住、立得稳、热态不变形"。桶身下端那圈外扩台阶,就是它和另外两件比较直观的差别。
为什么值得单独讲它?因为大直径深腔容器是石墨件里比较吃加工与材料一致性的一类:直径一放大,掏深腔、控壁厚、防变形、保落座,每一件的难度都明显往上走。
二、做容器为什么常用石墨
- 可承受较高的工作温度:在真空或惰性气氛下,石墨能长时间服役于较高的温度区间,是它进得了高温炉的前提;
- 抗热震性好:升温降温带来的尺寸变化幅度相对小,反复热循环中不容易变形开裂,适合装料后随炉反复升降;
- 导热较好、受热相对均匀:桶壁能把热量较快地在内外之间传递,减少局部温差造成的热应力;
- 纯度高、不污染物料:高纯石墨杂质少,高温下挥发物少,对半导体、新材料、锂电这类怕污染的物料较为友好;
- 化学稳定性较好:对多数酸、碱及熔盐有较好的耐受性,适合化工与冶金场合的盛装;
- 自重相对轻、强度够用:同样体积下比金属容器轻,便于吊装与装炉操作,同时能承担物料自重与叠放压力;
- 可整体加工成型:能按图车、铣、掏腔,做出带台阶、带止口、带孔的结构,可按客户腔体的实际轮廓定制。
三、重点说清:底部那圈外扩台阶干什么用
- 增大落座面,把点接触变成面接触:如果桶底就是一整块平板直接压在炉底或垫板上,底面与支撑面的实际贴合往往只集中在有限的几处,物料重量和桶自重都压在这些接触点上,容易在底面或桶壁根部压出缺口。外扩出一圈台阶后,支撑面挪到了这一圈更宽更规整的环形面上,落座更稳,压伤风险降低。
- 提高底部刚性,抑制变形:桶底与桶壁的交接处是整个容器的受力集中部位,物料重量往下压、桶壁往里挤、热态下还要膨胀,都汇在这里。向外扩出一圈实体台,相当于在根部加了一道加强环,把这段的结构做厚做宽,桶底在高温和荷重下的鼓变与下沉能得到抑制。
- 当定位止口用,管对中:台阶的外圆侧面通常还兼作与炉内底座、托盘或承台的配合面。配合面一确定,桶放进去就不用反复找正,桶腔中心与炉体中心、与上方的加料或测温部件的相对位置也就稳住了。
- 给吊装与翻转留出着力点:大桶整件搬运时,绳带或吊具需要有清楚、可靠的下手位置。一圈明确的外扩台比光滑的圆筒外壁更容易找准着力边,也能避免吊带直接勒在薄壁桶身上。
这类容器的常见做法是:台阶以上为较规整的圆筒段、壁厚比较均匀,台阶以下加粗形成托底——用少量"多出来的料"换底部的稳与刚,而不是把整件桶壁都做厚。整件做厚,重量和成本都会上去,热惯性也变大。
四、其余部位拆开看
- 桶壁与壁厚均匀:桶壁承受物料的侧压与热应力,壁厚是否均匀直接影响它能不能在热态下保持圆整。偏薄的一侧热阻更小、膨胀量不同,长时间热循环后容易朝这一侧鼓出;同时壁薄处也更容易在搬运中被磕伤。
- 桶底(内腔底面):底面要平整、与桶壁转接处要有过渡圆角。尖角是应力集中和裂纹起点的常见位置;底面平整则关系到装料后坯体或料盘能不能放平,放不平会让物料受热不均。
- 口沿:大直径薄壁件的口沿是相对容易受伤的地方,取放、吊装、清料时的磕碰往往先落在这圈上。崩掉一个口子,后续热循环里缺口会继续扩展,所以口沿一般要做倒钝处理。
- 内腔圆度与内外同轴:内腔不是"掏出来就算",圆度、圆柱度、有没有锥度都影响与内件(料盘、内衬、加热或测温部件)的配合间隙。间隙留小了热态顶死撑裂,留大了定位与传热都吃亏。
- 外圆与底面垂直度:桶要立着用,底面与外圆轴线不垂直,立起来就是"跷脚",受力集中在一点上;外圆同时是夹持与落座的基准面,做不正,前面几处的精度都难保住。
- 内壁的表面状态:与物料直接接触的面不宜有明显刀痕沟槽,否则挂料、粘料,清理时又容易把壁面刮伤。
五、这类大桶是怎么做出来的
大直径深腔容器有两条路,选哪条主要看规格、批量与使用要求:
- 整块材料掏腔成型:从一块较大的石墨坯料上车出外圆、掏深内腔、再车出台阶与端面。整体无接缝、组织连续,内腔与外部的同轴较易控制,是这类容器的常见做法,代价是料耗与加工量都比较大。
- 分段拼装(粘接或螺纹连接):桶壁分成几段、或桶底与桶身分体,优点是单件规格压力小、局部损坏可换,代价是多了接缝,接缝处的强度与密封性、以及各段之间的一致性都要另外把控。
具体整体掏出还是分段组合,以图纸与厂内工艺为准,本文不替客户下结论。
- 定工况:明确装什么料、工作温度、气氛、桶内是否有内件、是否承叠放;
- 选牌号与坯料:按纯度、强度与热震要求匹配材料,并核对坯料尺寸是否够掏出这件;
- 车外圆与端面:先把外圆和基准端面做正,建立后续加工的基准;
- 掏内腔:分层进刀,大直径深腔注意让刀,分段测量控制圆度与壁厚;
- 车台阶与底面:按图加工底部外扩台阶与落座面,控制其与桶身轴线的垂直度和同轴度;
- 口沿与过渡处理:口沿倒钝、底面与桶壁转接处给出过渡;
- 清粉与检验:清理内腔粉尘,核对全部尺寸与形位,必要时做标记以便成套对应。
六、加工要盯的几处
- 深腔掏料时的让刀:内腔掏得越深,刀杆悬伸越长,刚性越差,典型偏差是"两头准、中间让刀",内壁就出腰鼓形。要分层走刀、分段测量,不能把收尾那一刀交给直觉。
- 壁厚均匀与内外同轴:内外圆尽量在同一次装夹或同一套基准下加工,壁厚差是这类件较容易出、也较影响使用寿命的偏差。
- 装夹与自重变形:大桶口径大、壁不厚,卡盘夹紧力过头会在桶壁留下暗伤——加工完看不出来,装炉受热后才显现。装夹要找刚性好的位置、控制夹紧力,必要时加辅助支撑。
- 去料后的应力释放:整块料掏出大量材料后,内部原有的应力平衡被打破,桶口可能慢慢变形。较稳妥的做法是粗加工留出过渡工序,再精加工到尺寸。
- 底部台阶与桶壁的过渡:台阶根部是截面突变处,刀具走到这里受力会跳,容易出现让刀或崩边,进给要放缓、过渡要圆滑。
- 口沿与薄边保护:口沿是脆边,加工后倒钝,转运与装夹时避免直接受力;
- 粉尘清理:深腔里的石墨粉尘不易带出,逐次清干净,避免残粉进入炉膛污染物料;
- 表面保护与包装:大桶不宜直接与硬质地面或金属件磕碰,出厂包装应考虑底面与口沿两处的保护。
七、材料怎么选
- 纯度:先按炉内洁净度和物料要求定纯度档次,半导体与新材料场景宜选更高纯的料;
- 强度与组织均匀性:大直径件要从一块坯料上掏出整腔,坯料内部的均匀性很关键,组织不均会在深腔加工中暴露为局部缺陷;
- 抗热震性:桶要随炉反复升降温和装出料,抗热震是它的基本要求;
- 体积密度与孔隙:密度与孔隙状况关系到强度、导热以及是否会吸附或放出杂质;
- 热膨胀与导热:与桶内件、与支撑结构的热膨胀要匹配,导热则影响桶壁的温差与热应力。
需要说明的是,石墨材料的密度、抗压抗折强度、热导率、电阻率等指标会随牌号与规格变化,实际选型应以对应牌号的技术条件为准,不宜跨牌号套用某一组数字。
八、主要用在哪些地方
| 行业 / 场景 | 典型用途 |
|---|---|
| 真空与气氛炉 | 盛装坯体、粉料或料盘进炉烧结、热处理 |
| 粉末冶金与硬质合金 | 装料烧结、装舟承载、随炉周转 |
| 锂电与新材料 | 正负极材料、先进陶瓷等高温处理时的盛装容器 |
| 金属熔炼与铸造 | 熔体盛装、转运与保温,配合浇铸作业 |
| 化工与环保 | 耐腐蚀场合的盛装与衬里容器 |
也要说清楚:石墨桶的价值在"高温、洁净、可整体成型",并不是所有盛装场合都非它不可。常温、无洁净要求、或长期强氧化环境的场合,可以先评估金属或陶瓷方案。
九、适用边界
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗:桶壁逐步变薄、口沿与台阶边缘逐渐消耗,时间一长尺寸和强度都下降。真空或惰性气体保护的炉内环境正好避开了这个问题。
另有三点要提前想清楚:一是与物料的相容性——某些与碳亲和性较强的金属熔体,在高温长时间接触下可能与石墨发生反应,生成碳化物或造成桶壁侵蚀,是否适用要结合实际温度、保温时间与物料成分评估,建议先做小批验证再放量;二是装配间隙与热膨胀——桶与内件、与支撑结构之间的配合间隙要按热态考虑,冷态合适不等于热态合适;三是石墨偏脆、怕硬接触——大桶自重不小,落座、吊装、清料时要避免硬碰硬和局部集中受力。此外,桶在使用中会逐步消耗,通常建议定期检查壁厚与口沿状态并做记录,便于判断是否需要更换。
十、关于信瑞达石墨的石墨桶
信瑞达石墨专业生产石墨桶已有 30 年,在大直径深腔容器与各种异形石墨件的按图定制加工上积累了丰富的加工经验。我们按照客户要求的图纸精准提供、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。位于河南平顶山宝丰的厂区既有石墨材料产能,也有机加工产线,大直径桶身的车削、深腔掏制、台阶与落座面加工可在厂内配套完成。较稳妥的推进方式,是先明确装什么料、工作温度、气氛与配合要求,再据此匹配石墨牌号与加工精度,让容器在对应工况中稳定服役。
石墨桶看着就是"一口又大又深的黑桶",但底部那圈外扩的台阶、桶壁的壁厚均匀度、桶底与壁的过渡、口沿的倒钝,每一处都在为它"装得住、立得稳、热态不变形"服务。大直径深腔件的难点不在单道工序,而在掏腔时能不能把壁厚与圆度做匀、装夹时会不会留下暗伤、去料后会不会慢慢变形。选型时较稳妥的做法,是先列清装料类型、工作温度、气氛、配合尺寸与承重方式,再判断该上哪类牌号与精度。具体工况仍建议结合实际参数确认。
