EDM电火花石墨模具:一片格纹烧进型腔,难的不是“刻得出”,而是“每一格一样深”
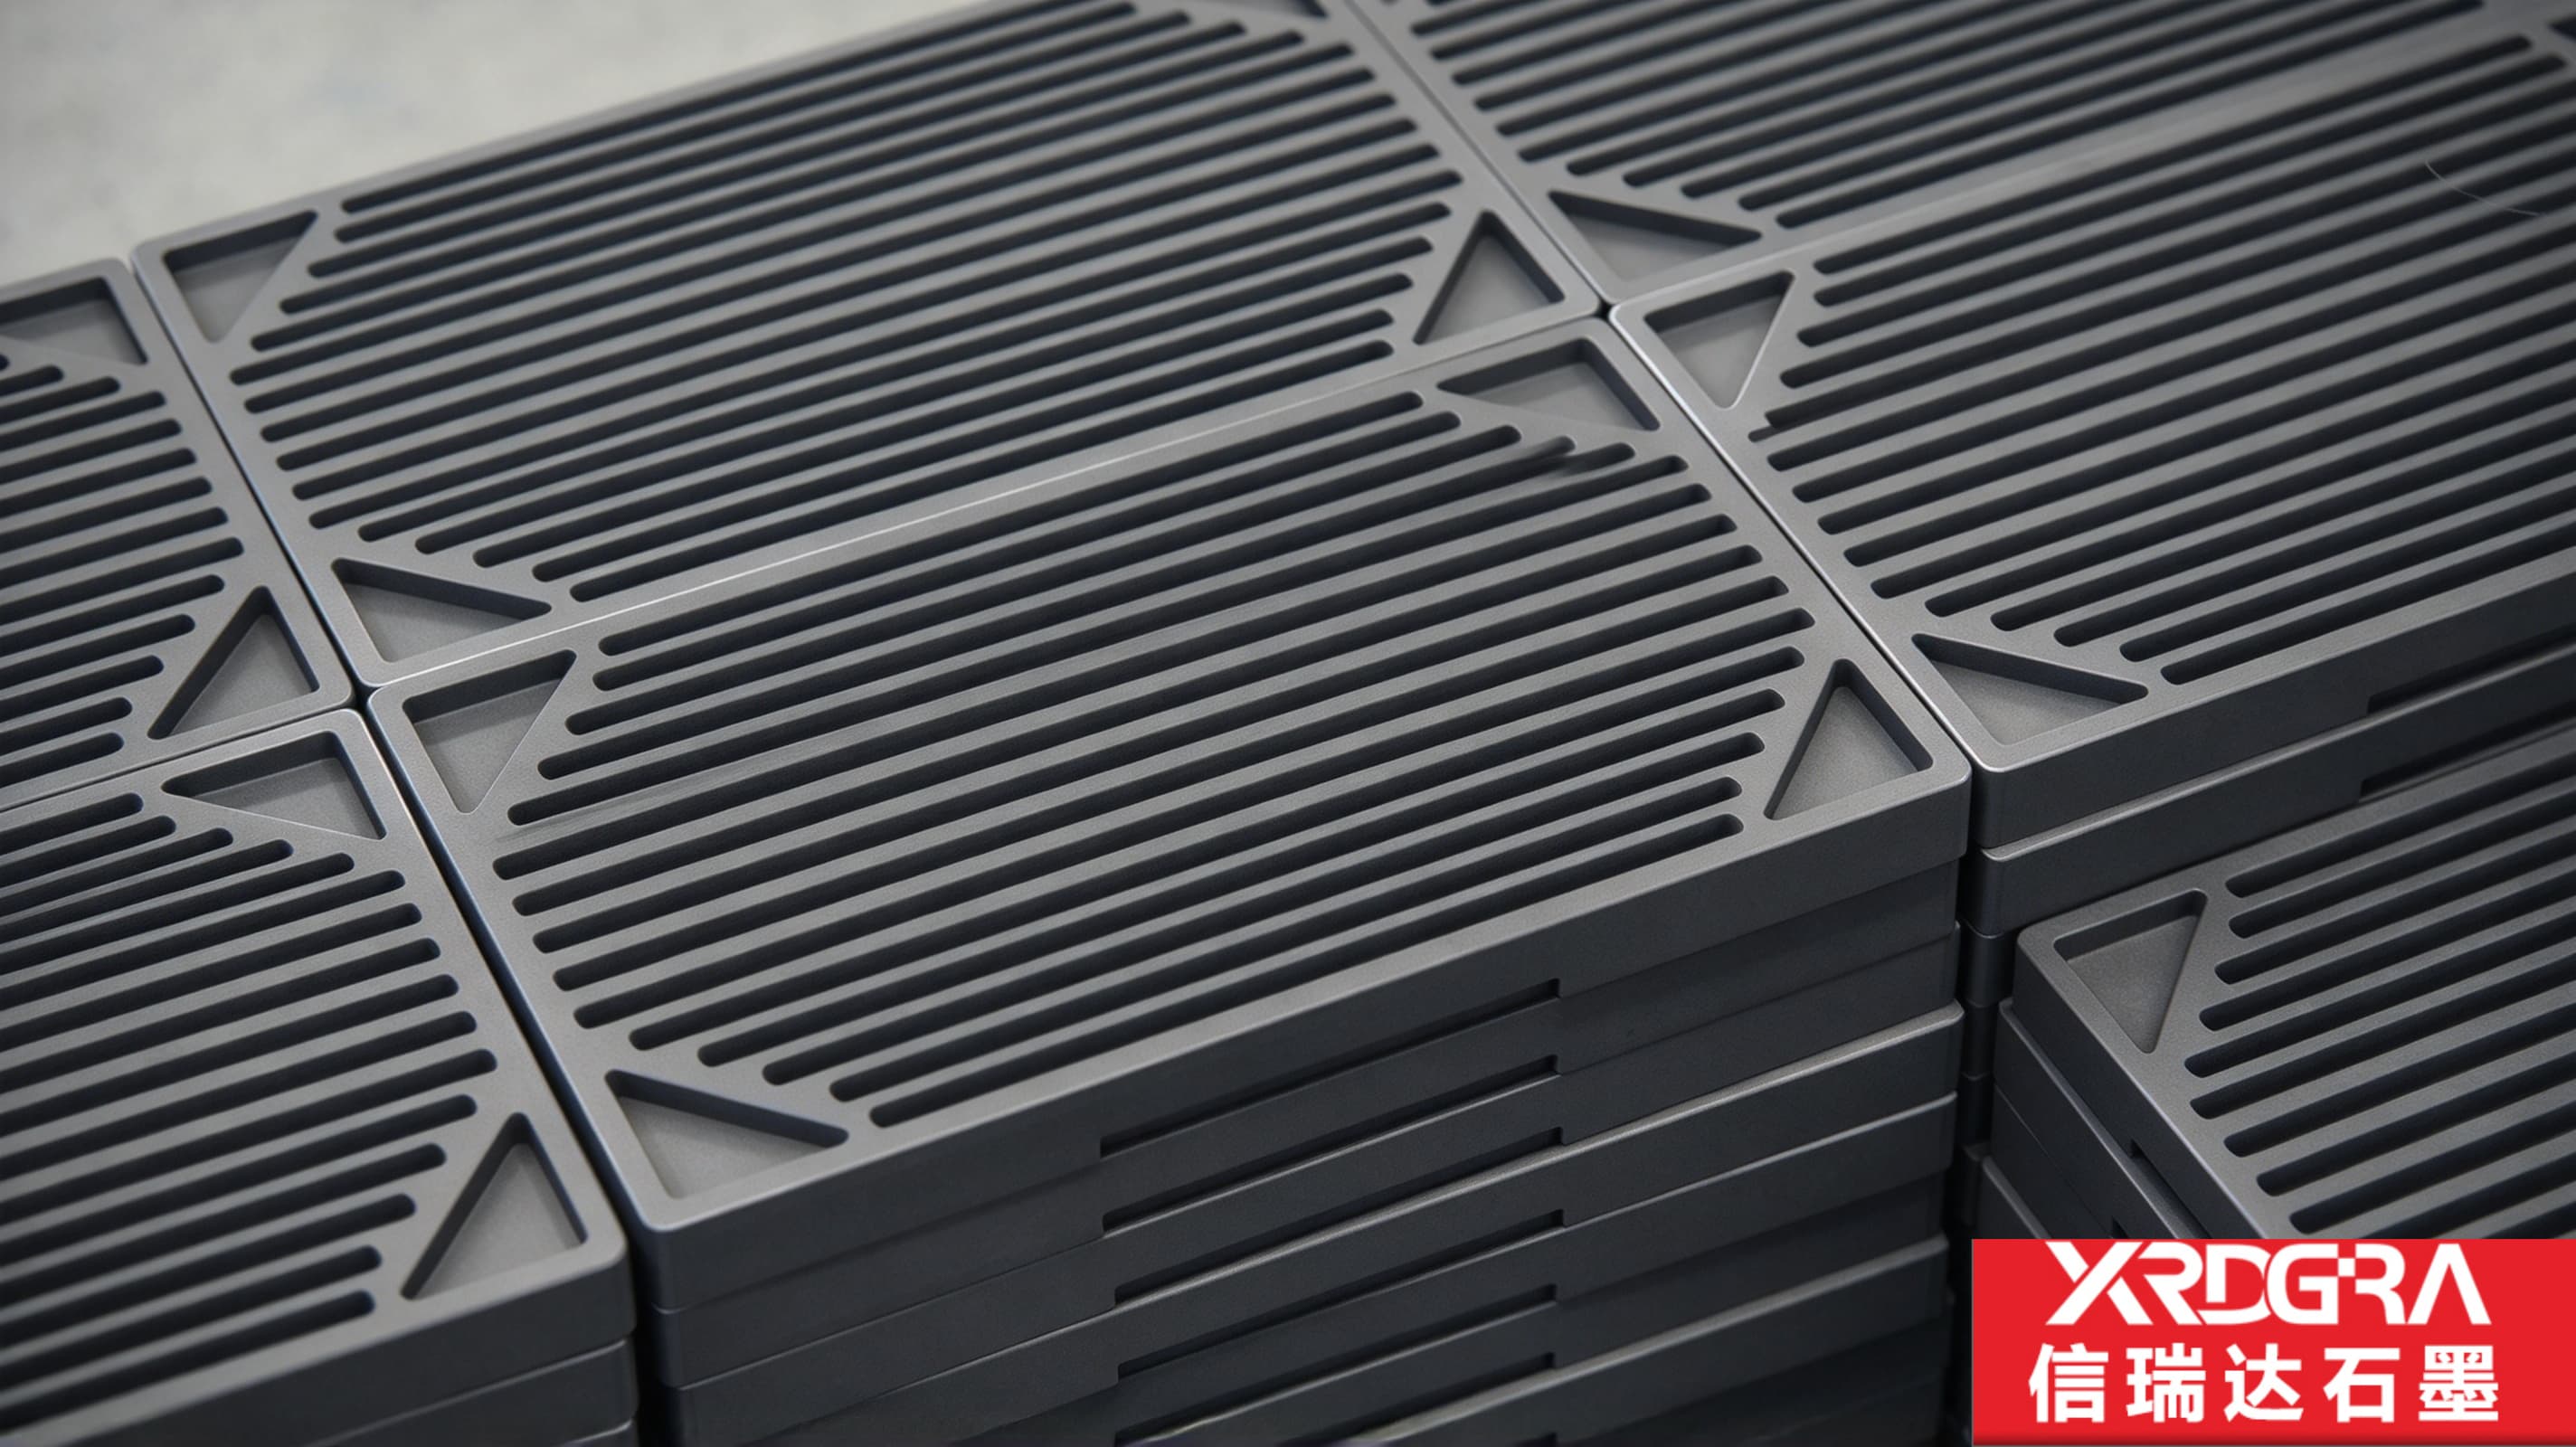
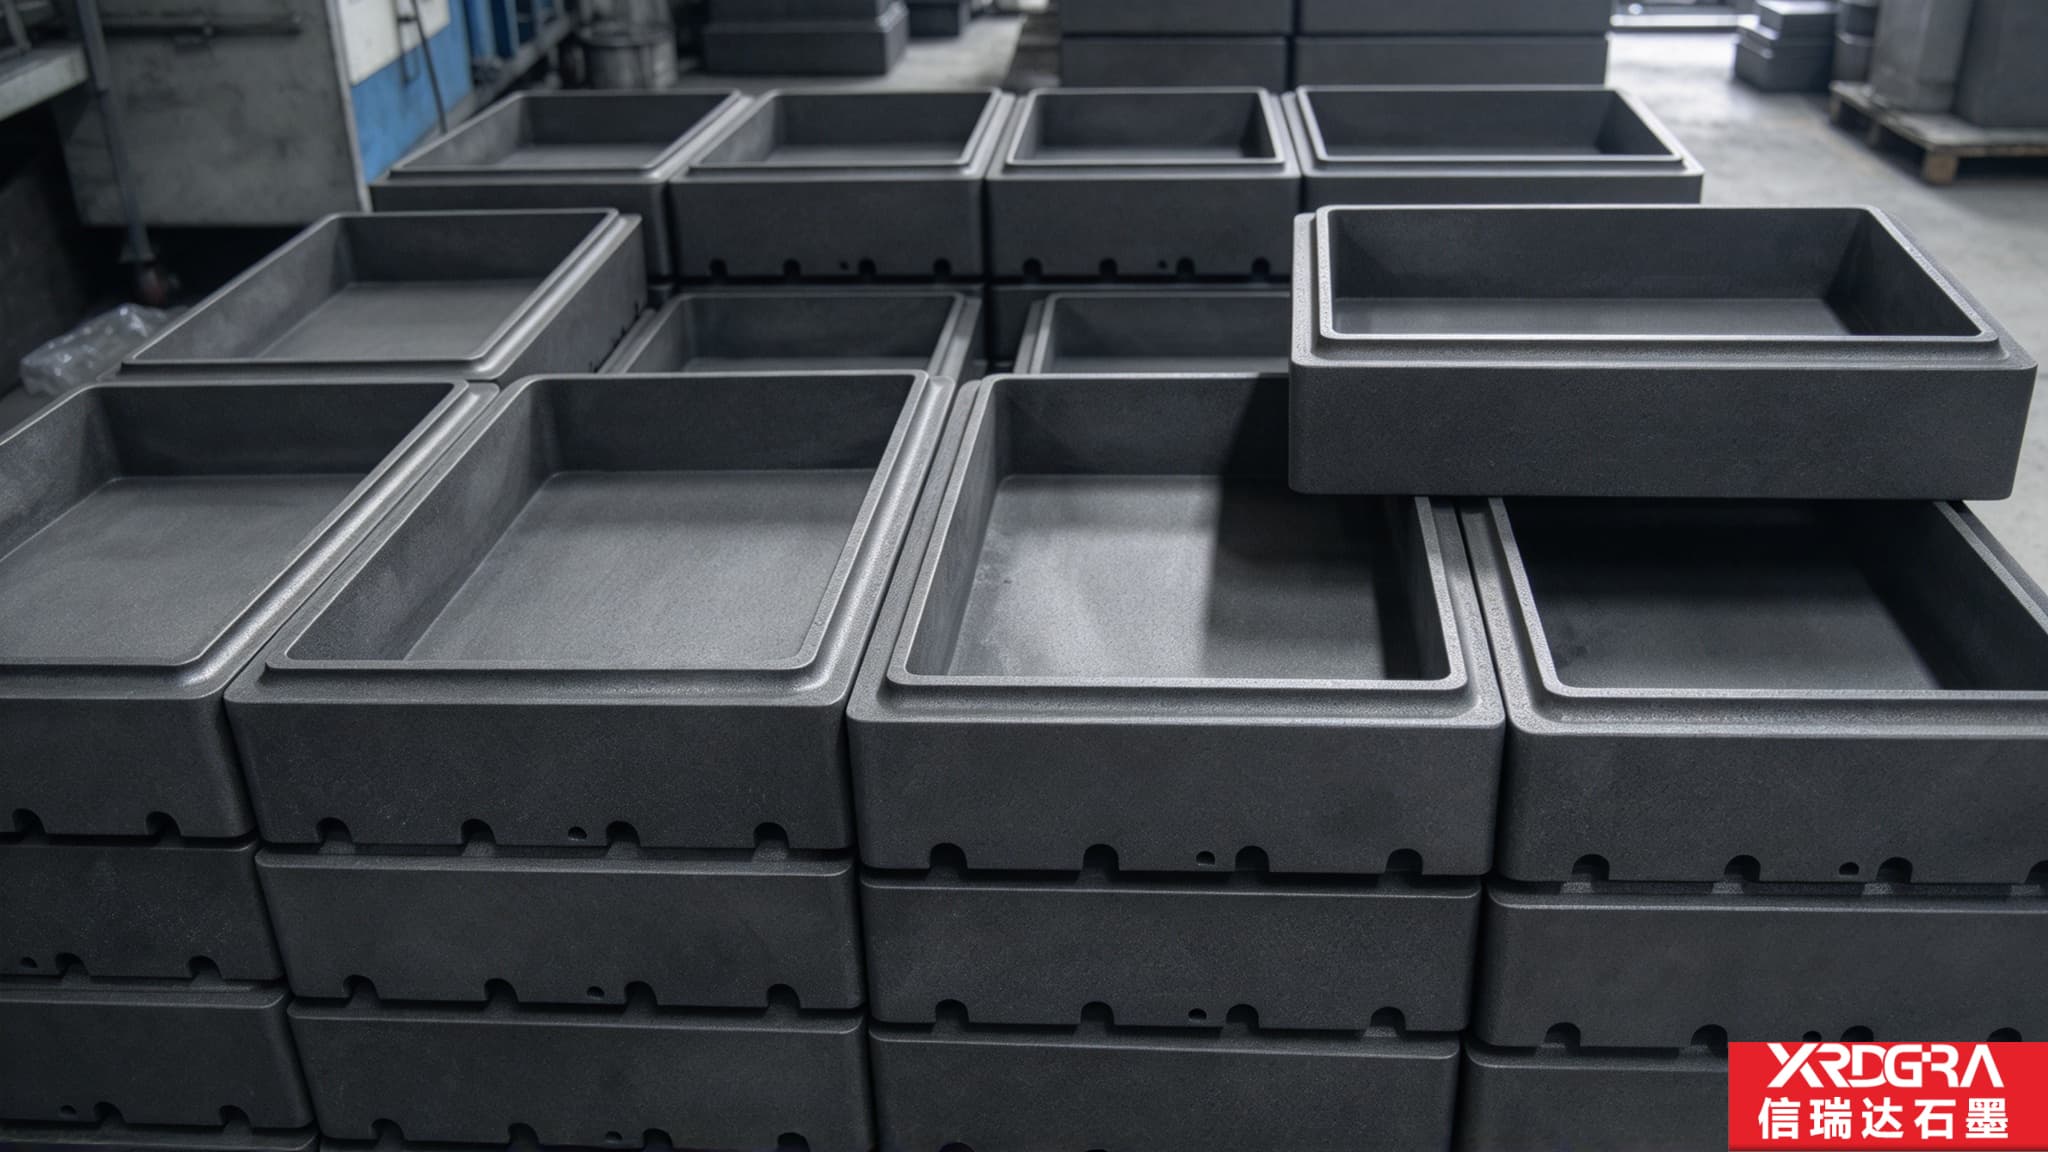
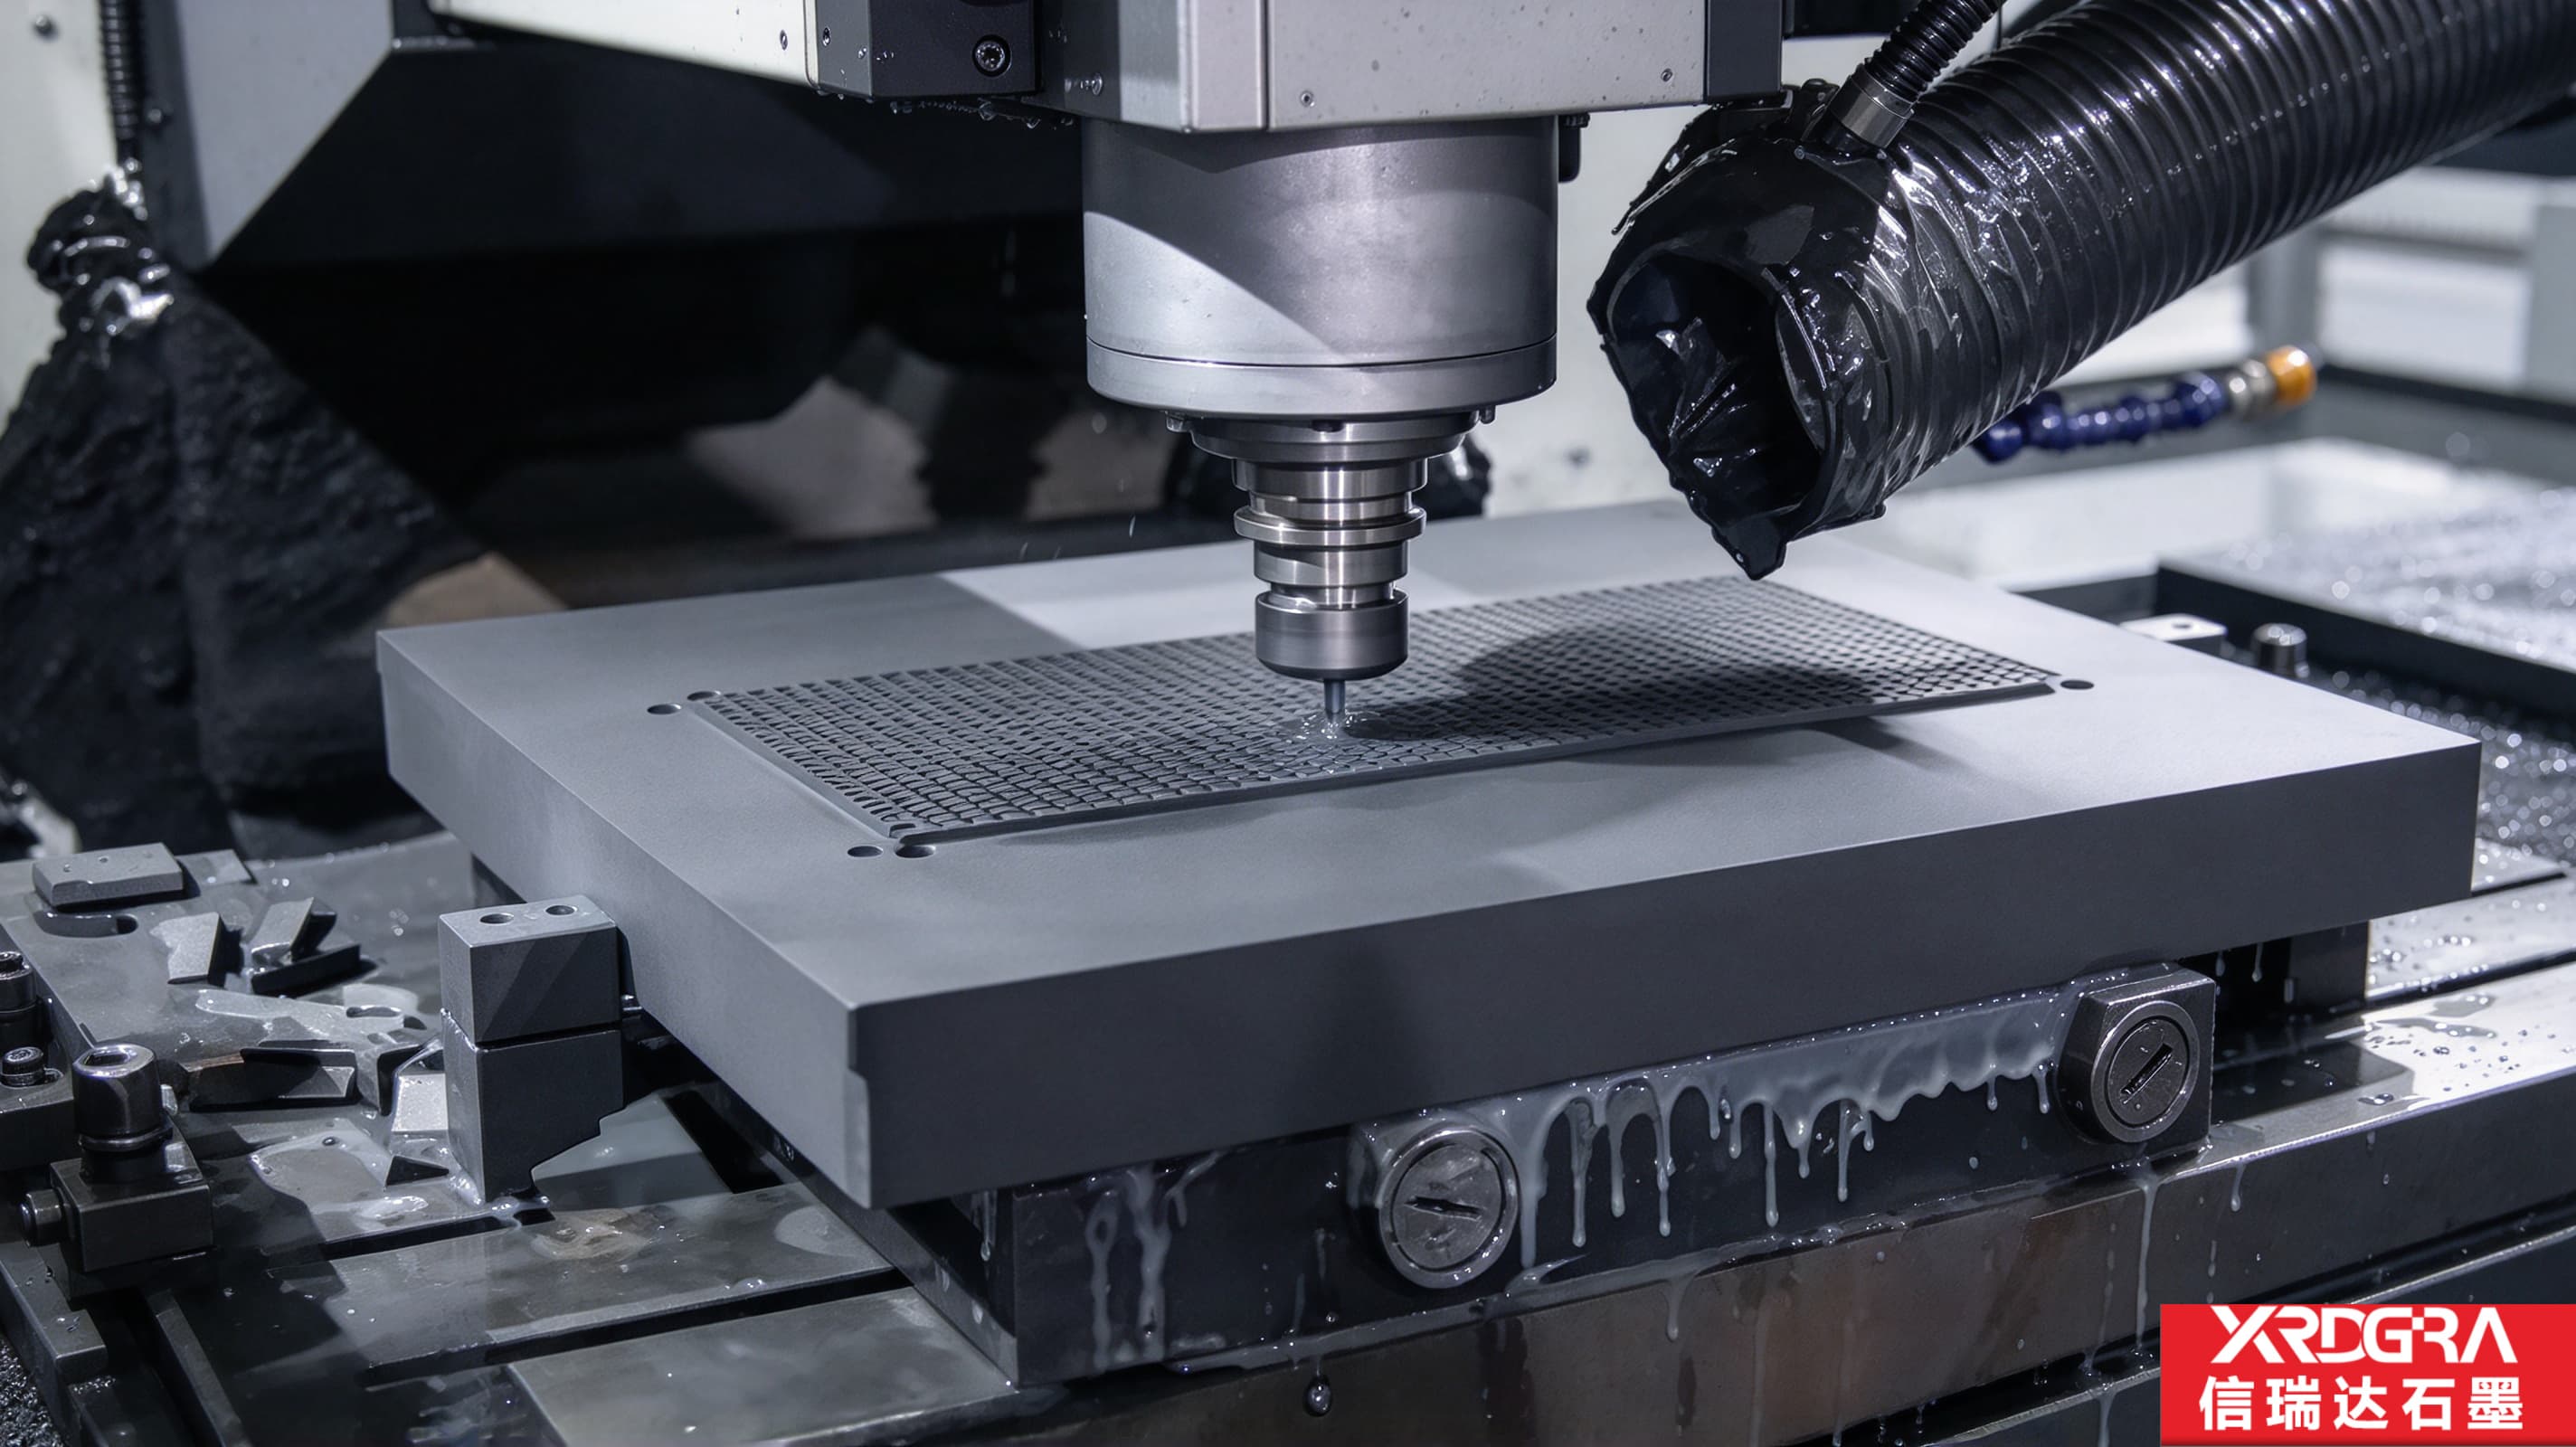
信瑞达石墨·EDM电火花石墨模具·技术专栏 EDM电火花石墨模具:一片格纹烧进型腔,难的不是“刻得出”,而是“每一格一样深” 一块开满小格的石墨件,放在机床台面上时它是一件工具——电火花加工靠它放电,把型腔上的格纹一点点蚀出来。真正要在图纸之外说清的,是这片格纹落到型腔上以后,深浅能不能保持一致。 信瑞达石墨 · 技术专栏 石墨件有“两种身份”,做出来的东西看着可能差不多,要盯的账却完全不同。做成承载或成形用的石墨模具,它要盯的是装得进、压得匀、取得出;做成电火花加工用的电极,它要盯的是另一个量——放电蚀除掉多少金属、蚀除得匀不匀。这篇文章不重复“石墨为什么比铜好用”这类材料层的比较,只把“一片阵列小格电极”这一种形态的账拆开:格底、窄筋、排屑、损耗补偿,以及加工与验收上要盯的几处。 一、先分清:这是成形件,还是工具件 同样一片开在石墨板上的格纹阵列,身份差别的起点,在于它是否参与“被消耗”。当成形或承载件用时,格腔是给别人装料、成形的地方,石墨本身基本不被磨掉,件的好坏落在腔形、平面度、取件与装配上。当电极用时,它自己就是那件被蚀除的东西:放电时电极端部同步损耗,电极上的格深,落到工件上会变浅,而且各处变浅的量并不一致。 成形或承载用的石墨件 [...]