21 10 月, 2026
石墨舟皿:密排细槽管托料,四周那圈围边管的是另一套账
石墨舟皿:密排细槽管托料,四周那圈围边管的是另一套账
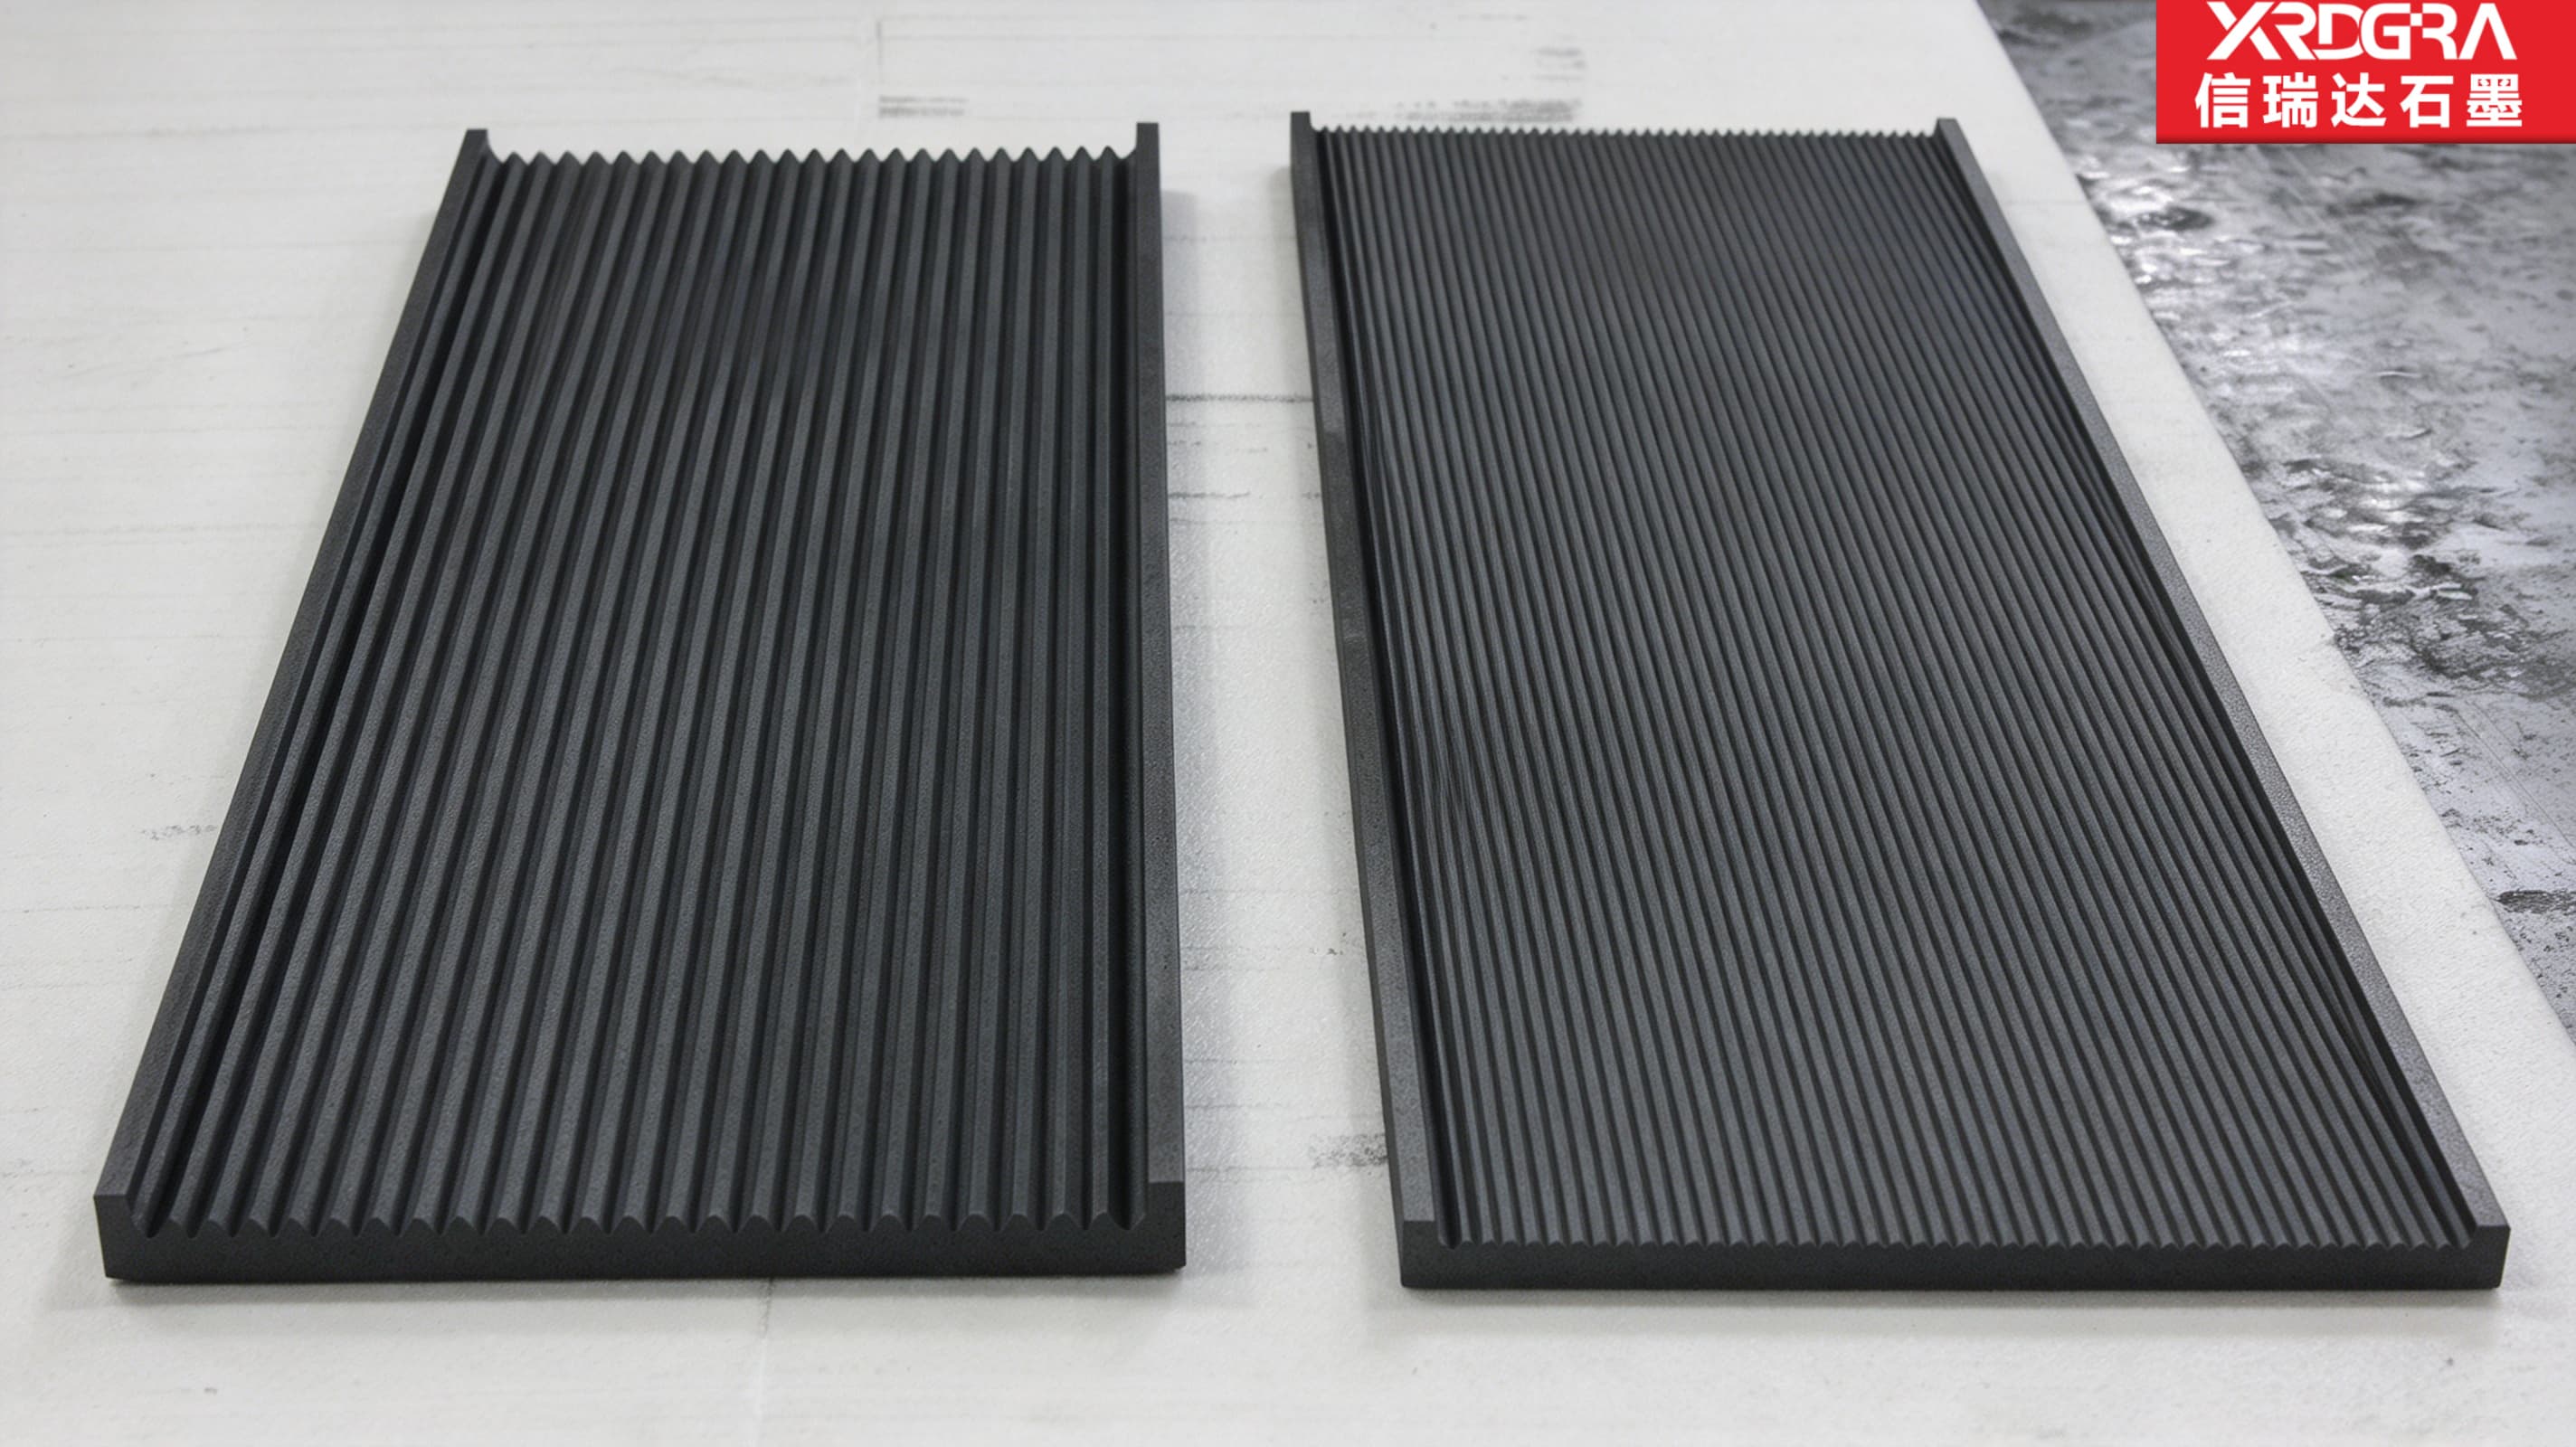
这类件的板面被切成一层挨一层的平行细槽,托料的是槽间那几条筋;四边留出的围边不只为加强——挡撒漏、定叠放、箍住边部刚度、给搬运留着力点,四件事都落在这一圈上。
一、先认清:同一块板上有两套活
炉里托料、装料的石墨件外形接近,干的活不一样。开槽舟皿这一类,板面上其实是“两套活”叠在一起:一套在槽,一套在边。分开看,后面讲尺寸和公差才有着落。
它做的事不复杂——把片料、粉料或薄壁件托住,随料车、推板或炉膛一起走进高温区。它跟光面承烧板、箱式料盒、成片型腔的烧结石墨模具都不相同:那几类靠面接触或腔接触,这一类靠筋接触。
筋接触带来一串连锁的事。接触面小了,粘料、粘舟、残料混批的风险跟着降;料的大部分表面朝外,受热更直接;气体能从料底走,不必只从边缘绕。代价是同一块板上切掉了不少材料,板没那么实,刚度与受热的均匀性都要另外补。
补的办法,一半在槽的排布,一半就在四边那圈不切槽的围边上。槽的账大家都会算,围边的账常被当成顺手留一圈。先把这个位置摆正,后面的取舍才不至于只盯着槽。
二、槽那一面:把整面切成一条条,换回来什么
光面板加工简单、成本也好算。还要费工在板面上开出一层挨着一层的槽,理由集中在几处。
- 把料架起来,减少接触面:料只落在筋上,与石墨贴合的面积大幅减小。对怕粘、怕残料带进杂质的料来说,这一条直接关系到批与批之间干不干净;
- 给气体留出通道:烧结、退火过程里常有挥发物、保护气或反应气要走。料整片贴在一块光板上,气体只能从边缘往外挪;槽把通道铺到料底下,介质进得去也出得来;
- 受热面更均匀:料底下不是一整块闷着的石墨,而是被槽分成了若干条接触带。热从筋进来,也从槽里的气氛进来,料面与料底的温差通常比整面贴合时小;
- 每一份料有位置:筋天然把板面分成了若干条带。片状料顺着放、横着放,都能借筋定位,装料时不用每次重新对位置,一批料摆得趋于一致;
- 重量与热容都下来:切掉的那部分材料不参与承载,板更轻,进出炉、装炉时省力;板自身的热容小一些,升降温时从料那里分走的、以及放出来的热也少一些;
- 便于出炉取料与清洁:槽给取料工具与刷子留了入位的地方,残粉不容易被压在料底下。
代价同样要说清。板面被切薄之后,整板刚度下降,大板、薄板尤其明显,所以要靠四边留料或板背加肋补回;槽与槽之间的筋窄,筋顶与筋端进出刀时容易崩;槽底、槽壁是藏粉之处,清板工时随槽的数量与深浅往上走。开不开槽、开多深多密,从来不是单看能不能托住料,而是把收益与代价摆在一起权衡的结果。
三、围边那一圈,管的是另外四件事
四边留出的不切槽区域,习惯上叫“围边”。它常被当成加强块,其实承担的不止加强。
其一,挡撒漏。粉料、片料在装炉、推舟与振动中会往边缘挪,四边围起来才不至于撒进炉膛。这里有个容易漏的前提:围边要高于筋面才挡得住;与筋面齐平,就只剩加强作用,挡料得另想办法。图纸若只写四边留边、不写高度,做出来是齐平的,装粉料时该撒还是撒。
其二,定叠放。多层叠装时,层与层靠什么对齐?靠槽对齐并不可靠——槽密,件与件之间容易错位;靠围边外缘,或靠围边内侧做出的定位台肩,层间才稳。若上层底面能落进下层围边的内框,就形成自定位,装炉时一放就到位。所以图纸要标围边的内框尺寸,只标外形不够:外形一样、内框差一点,叠上去就卡或者晃。
其三,撑住边部刚度。板面切掉一层材料,边部是刚度较弱的一圈;围边相当于把板面四周箍住,抗翘。板越大、越薄,这一圈越要紧。有些做法是在围边外侧再留一道加厚台,等于把这道箍加粗。
其四,给搬运与装炉留着力点。吊具、夹具、推板的接触多在边部。边被切薄,吊装时容易崩边、夹伤;围边留足实体,着力点才有着落。这一条在使用现场比在图纸上更明显——同一批板,边厚的搬起来省事,边薄的磕几次就缺角。
四、槽与边怎么收口——这处容易做坏
槽开到围边跟前怎么收,是这类件上容易做坏、又不容易在图纸上说清的一处。
槽端不能一刀切到围边根部。切透之后,围边与板面之间只剩很窄的一条连接,围边对板面的约束大打折扣,槽端也成了裂纹的起点。常见的情形是:板做出来槽全对,装炉用了几个热循环,槽端那一小段先裂。
槽端要留一段不切透的台肩。这段留多宽,取决于围边要承担多少弯矩、板有多薄。留窄了,围边形同虚设;留宽了,边部托料面积减少,料在边上没有支承,摆上去会晃。这一段不是随手留的,要写进图纸。
围边与槽的交界是内凹角,应力集中。做成圆角或斜过渡,力能顺过去;做成尖内角,装夹一夹、热循环一来,容易从那儿起裂。这一条与板角、板边加强区的过渡是同一类账。
槽若走斜,边部留料就不匀。槽端到围边的距离沿板长变化,一边台肩宽、一边台肩窄,窄处先崩。所以槽的直线度与槽向,不只是气道问题,也决定边部留料是否均匀。整板槽距按同一基准展开,比逐条对着画更稳。
围边高度与筋面高度有三个档,图纸要写清是哪一档。高于筋面,才起挡料作用;与筋面齐平,主要作加强;低于筋面,基本只作加强,挡料要另做结构。还要注明这个高度是量到筋面还是量到板底——两种量法差一截,验收时各量各的,争起来没有结论。
五、围边的几种做法,各配什么场合
| 做法 | 适用面 | 代价 |
|---|---|---|
| 四边留整条不切槽 | 通用做法,挡料、叠放、搬运都用得上 | 边部材料与加工量增加;内框尺寸要单独控 |
| 围边与筋面齐平 | 只需加强、不需挡料;叠装靠别的定位 | 挡不住撒漏;叠放定位要另做台肩或销 |
| 围边外侧再加厚台 | 大板、薄板,抗翘要求高 | 重量与热容上去;与炉膛、推板的配合要留量 |
| 板背加肋 | 跨距大、支承点少的场合 | 背面不平,放置要垫实;肋与板面的交界是应力集中处 |
| 围边内侧做定位台肩 | 多层叠装、要求层间自定位 | 台肩棱边易崩;台肩面与板面的平行度要控 |
几种做法可以叠加,也可以只取一种。取舍的依据不是哪种更结实,而是这一批件怎么装炉、叠不叠、搬多远、料是粉还是片。装炉靠人工一件件摆的,叠放定位可以松一点;成组叠装随推板走的,内框与台肩就值得做细。
六、加工与验收要点
- 薄片刀具的磨耗会变成槽宽的趋势:密排细槽多用薄片铣刀或成型刀开,刀在走的过程中一直在磨。同一块板从头铲到尾,开头的槽与末尾的槽宽可能差出一档——逐条量都在公差里,整板摆在一起却是一条趋势线。可行做法是把换刀时机写进工序、分区分批复检;
- 排屑不痛快会二次划伤槽壁:细窄槽里排屑空间有限,切下来的粉若不及时带走,会被刀具拖着在槽壁上划出痕。这不是尺寸问题,却直接影响光洁度与清洁难度,风冷、分段退刀、改变走刀方向都是常用手段;
- 窄筋崩边:筋的宽度有限,铣到筋顶、筋端进出刀时容易掉一小块。崩一处,料就少一处支承,气道截面也变了;
- 让刀与振动:薄板加工时刚性差,切削力一压就弹,量出来的槽深其实沿程有变化。这类偏差在单点上不明显,要靠沿程取点或成组比对去发现;
- 装夹与回弹:薄板夹得过紧,松夹之后会回弹,平面度跟着跑。夹持点要避开日后参与支承的那一片,必要时用真空吸盘或低应力装夹,而不是靠加大夹紧力去压平;
- 加工后缓慢走形:板面切掉一层材料,原本平衡的残余应力被打破,件可能在放置一段时间后才看出变形。坯料先做去应力处理,粗精加工分序、中间留时效,是这类薄板的常规做法;
- 槽端台肩与围边要一起量:量槽端到围边内壁的距离,沿板长取头、中、尾几处;只量一处,看不出槽走斜;
- 清粉:槽底、槽端、围边与槽交界的那一圈都容易藏粉。清不到位,残粉夹在料与筋之间,既影响支承,也可能把杂质带进工序。清粉工时随槽数与深度走,这一笔要算进去;
- 成组一致:这类件常是一炉叠若干片、或同一条线上切换使用,同批的槽位与平面度要能互换。工序里按组抽检、覆盖整批的头尾,比只量一件首件稳当;
- 检验口径:平面度以哪个面为准、量槽宽在槽的哪一段、围边高度量到筋面还是板底、测量力控制在什么程度,提前约定比事后争论省事——石墨偏软,夹得重一点,读数就不一样。
七、典型参数(参考范围)
| 项目 | 参考范围 / 说明 |
|---|---|
| 材质 | 人造石墨,含高纯细结构石墨等;牌号按成型方式、致密度、颗粒度与灰分要求选配 |
| 形态 | 长方形板,板面密排平行贯通细槽,四边留不切槽的围边;可单片使用或叠装 |
| 规格 | 板长宽厚、槽宽槽距槽深、围边宽高按图定制,无固定现货规格 |
| 槽形 | V 形、U 形、矩形等,按料形与气流走向定;槽端距围边留台肩,不切透 |
| 围边 | 高度可高于、齐平或低于筋面;高于筋面才起挡料作用,齐平主要作加强 |
| 公差 | 平面度、厚度、槽宽槽距、槽的直线度与平行度、围边内框尺寸按图给 |
| 表面 | 粗糙度按用途控制;槽壁与槽底光洁度影响藏粉与取件 |
| 适用气氛 | 真空、惰性气体与还原性气氛;氧化性气氛中高温下会发生氧化损耗,需另行评估 |
| 加工方式 | 铣槽、钻孔、磨面等按图定制,可小批量加工 |
| 交付 | 按件或按组,成组固定、分格隔垫包装;可同批分组抽检 |
以上为参考范围。具体取值需结合料形、炉型与气氛、装料方式、是否叠装与批量确认,下单前以双方确认的图纸与技术要求为准;材料物理指标随牌号与规格变化,以对应牌号技术条件为准。
八、主要应用领域
- 粉末冶金烧结:盛放粉坯或压坯,随推板、料车连续过炉;
- 电池材料:正负极粉料、极片一类的承载与高温处理;
- 半导体与光伏:高纯料、片料的承载,看重不引入杂质;
- 热处理与退火:小零件、薄壁件分批退火的托料板;
- 连续式炉与推舟炉:与推板、辊棒配合,成组叠装通过高温区;
- 磁性材料与陶瓷烧结:片料、坯件的分隔与承载。
凡是需要在真空或保护气氛下把料托住随炉受热、又同时看重不污染、少接触、透气顺畅的场合,这类开槽托料板都比较常见。具体到某道工序该用多大、开多深多密的槽、围边做哪一档,要结合料形、炉型与气氛来确定。
九、选型前建议先明确的几项
- 料形与装料方式:粉料、片料还是薄壁件;平放、立放还是叠放。这一项决定槽形与槽距的取法;
- 炉型与走料方式:推舟、辊道还是料车;有无振动、进出炉靠人工还是机构。这一项决定围边要不要做挡料与着力点;
- 气氛与温度:真空、惰性、还原,还是含氧。氧化性气氛中高温会氧化损耗,这类工况需另行评估或缩短更换周期;
- 是否叠装:叠几层、层间怎么定位。这一项决定围边内框尺寸与台肩要不要做;
- 槽向与气流主方向:让槽顺着气流主方向走,阻力小、挥发物好排;料怎么摆也配合槽向;
- 清洁与周转节奏:残料混批的风险有多高、清板安排在什么节点。这一项决定槽底光洁度与是否需要专门的清洗工位;
- 图纸上建议写明:板长宽厚、槽宽槽距槽深、槽形、槽端台肩、围边宽度与高度(注明量到筋面还是板底)、围边内框尺寸、平面度与厚度公差、槽的直线度与平行度、外观判定项、材质牌号与检验方式。
十、关于信瑞达石墨的石墨舟皿
信瑞达石墨专业生产石墨舟皿类制品已有 30 年,在开槽托料板的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控槽位精度与围边尺寸;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
这类舟皿的供货方式是按图定制,无固定现货规格。询价时把料形、炉型与走料方式、使用气氛与温度、是否叠装、批量讲清,我们据此给出牌号、槽形与围边做法、加工精度与包装建议。批量还没定下来的,可先做一小批试样装机试用,确认托料与叠放够用之后再放量,试错成本相对可控。
石墨舟皿是料随舟走这类工序里的关键工装。它平时不显眼,托得稳、不污染、透气顺,批次一致性才有底子。槽与围边是两套活:槽管料,边管板。图纸上把围边的高度、内框与槽端台肩写清,比只把槽标细更能省掉后头的返工。具体工况仍建议结合实际参数确认,相关工艺设计与操作应按专业规程与安全要求执行,本文不涉及具体工艺参数的确定。
