20 10 月, 2026
石墨溜槽:断面、坡口与接头,一段槽的形状藏着它在现场要扛的哪几件事
石墨溜槽:断面、坡口与接头,一段槽的形状藏着它在现场要扛的哪几件事
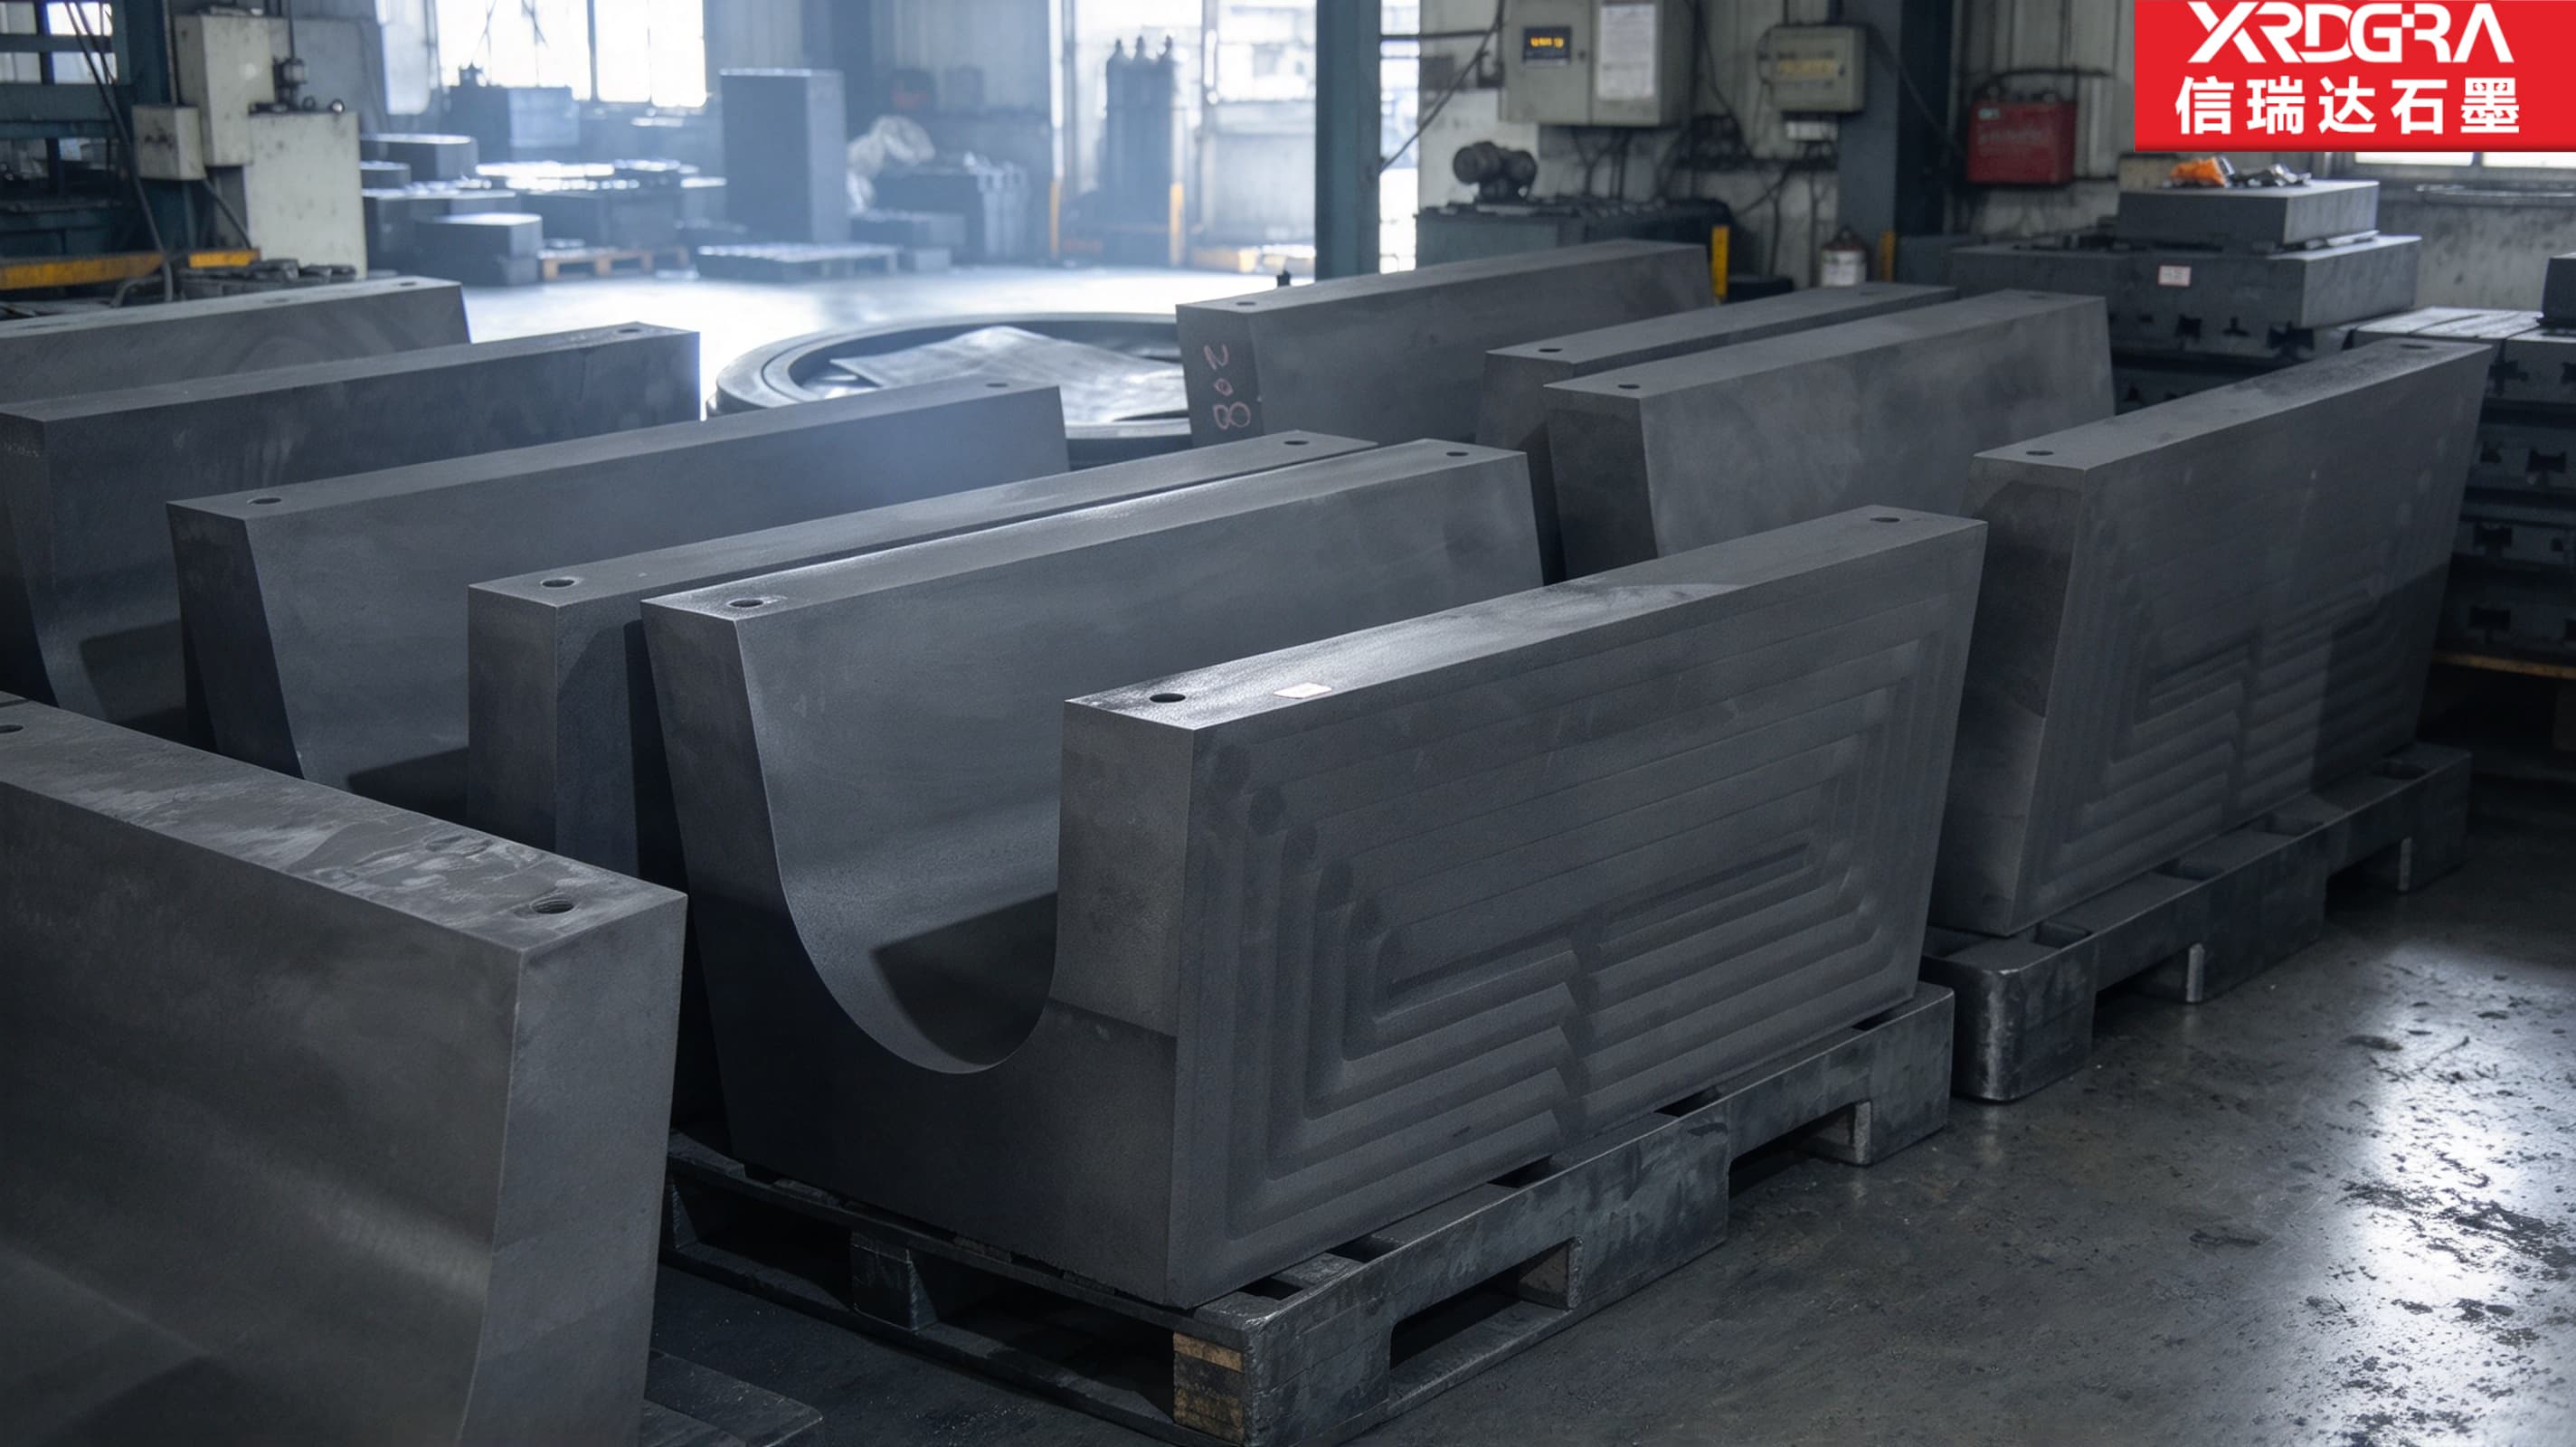
一段石墨溜槽,看着是根按图加工的长槽子,其实它的断面、坡口、接头和分段方式,都在替现场提前把工况说清楚——什么样的熔体、多大的流量、怎么拼装、在哪支撑。这篇从这些结构特征讲起,说清它们背后对应的工况与代价,以及加工与验收要卡住哪几处、适用边界在哪里。
先把结论摆前面:石墨溜槽出问题,多数时候不是“材质不行”,而是这几处形状没定对——断面决定流量、坡口决定流速、接头决定漏不漏、分段与支撑决定它能不能稳稳接住一整条线。材质只决定它能扛多久,这几处几何特征才决定它好不好用。下面逐层拆开讲。
一、石墨溜槽是什么,在流程里站在哪
石墨溜槽,也叫石墨导流槽,是承接并引导高温熔融金属、熔渣或高温物料,从一处流向另一处的石墨槽形零件。它通常出现在炉口与下一道工序之间:熔体从一端流入,沿槽身平稳淌到另一端,再进入保温炉、铸造机或成型环节。
它干的活看着简单——接住、引直、引稳、不给熔体添杂质。但这个位置很苛刻:长期处在高温下,熔体不停从里面过,槽底一直在被冲刷;同时熔体往往对成分与纯净度敏感,导流件不能掉粉、不能反应、不能带进夹渣。
这里把它的职责说清楚:石墨溜槽在链条上只负责“送”——把熔体从 A 平稳送到 B。盛住整炉熔体、参与熔炼过程,是另一类器件的职责;把熔体定形成固定形状,是成型工具的职责。溜槽不承担这两件事,所以它的设计重心落在“走得顺、不污染、用得久”,而不在容量或型腔精度上。
二、断面与坡口:一段槽的形状,先把两件事替现场说清
如果把溜槽的两个端头封上、只看结构,它是一道开放式的渠道。熔体靠自重流走,所以渠道的两个几何特征——断面形状与槽底坡口(坡度)——直接决定了整条溜槽好不好用。
先说断面。常见的断面有 U 形、V 形、矩形,也有带盖的封闭式。断面窄而深,流速偏快、冲刷集中、容易卷气夹渣;断面宽而浅,流速偏慢,熔体液面摊得开、散热面积大,熔体降温更多,槽底也容易积渣挂料。断面形状要和流量、坡度、是否保温这几项一起定,单独改一样,效果往往适得其反。
再说槽底坡口(坡度)。坡口是“推”熔体往前走的那个力,也是容易被忽略的一项:
- 坡口偏小:熔体流得慢,在槽底低洼处容易滞留、结壳,时间一长导流截面越变越小,甚至堵路;清理频次随之上升。
- 坡口偏大:流速过快,槽底与转角处冲刷加剧,槽底较快被磨出沟槽,导流截面随之改变;同时流速快也更容易卷气,把渣带进下道工序。
- 坡口要与熔体特性配合:同样的坡口,不同金属、不同温度区间的黏度差别明显,流动性也不一样。定坡口时,熔体种类与温度区间要一起给。
还有一处细节会影响“顺不顺”:内表面状态——内表面偏粗糙会挂料、把冲刷集中到局部,转角处的尖角同样会把熔体的冲刷引向槽壁。是否需要保温盖、覆盖剂或加热措施,宜在选型阶段就一并提出,而不是等到线上发现温降过大再补。
三、接头与分段:长条件躲不开的两笔账
溜槽往往很长。做成一根整料,既费料、加工与运输不便,现场安装也难操作;工程上多按现场走向分段加工、现场拼装,同时段与段之间还能按磨损情况单独更换,这是分段的主要好处。
代价也跟着来:一条溜槽从一段变成多段,接缝就成了它的“关节”。熔体在接缝处会钻进缝隙、渗出、结壳,接缝的贴合与密封因此成为现场问题的高发来源——很多溜槽“不好用”,问题不在槽体本身,而在接头没处理好。
常见的接头做法不止一种,具体用哪种,要看熔体种类、坡度与现场安装方式:
- 端面直接对接:结构简单,但对两端面的平面度与垂直度要求高,接缝贴合不好就容易渗;
- 顺流向搭接:后一段压在前一段之上,让熔体顺着搭接方向流过,减少渗入缝隙的机会;
- 斜口搭接:端面做成斜口相互咬合,兼顾贴合面与流向;
- 带台阶或榫槽的配合:用台阶、榫槽把两段的相对位置定住,减少拼装错位;
- 辅助密封:接缝处辅以石墨填料或腻子一类的材料填补缝隙,具体材料要与熔体相容性一并评估。
分段加工时,有几件事要在图纸与工序里一并落实:端面的垂直度与平面度——端面不垂直,两段拼起来就是折角,熔体会在折角处积留;各段断面与槽形一致——断面不一致,接缝处会出现台阶,熔体过台阶时被扰动、飞溅;按流向确定搭接方向——搭接方向反了,等于给熔体开了条钻缝的路;分段编号与成套交付——长溜槽分段加工后要按段编号、成套交到现场,否则拼装时容易段序错配,装到一半才发现对不上。
此外,石墨虽然热膨胀系数较小,但长溜槽是累加的——单段受热变化有限,整条加起来仍会有一个不可忽略的量。所以整条溜槽的支撑与固定,宜预留热位移的余地,让槽体在受热时能顺着方向微量滑动,避免两端被顶死而在中间鼓起来或把接缝顶开。
四、支撑、吊点与安装面:长件在现场的另外两件事
长条件到了现场,支撑与吊运是绕不开的账。石墨的抗弯与抗冲击能力有限,支撑跨距不宜过大,避免悬臂受力或局部压应力集中;支撑点宜垫实、分布均匀,让槽体在自重下不变形。
吊运环节要注意:长溜槽是细长件,偏吊会产生扭转,起吊过程又是动载,翻身要有预案;吊带的水平分力可能把薄壁断面夹裂,所以吊点位置、吊带夹角与约束方式要在图纸阶段就定下来,而不是现场临时找点。
安装面与紧固部位按图加工到位;支撑跨距与紧固方式宜在设计阶段定下,避免石墨件承受过大的局部压应力。这几处看着是“安装的事”,其实直接影响槽体在线上平不平、接缝贴不贴,属于加工与安装共同负责的边界。
五、为什么导流熔体常想到石墨
这个位置对槽体的要求很直接:要扛得住高温熔体的持续流过,又要把路引稳,还得尽量不给熔体添麻烦。石墨在这几件事上有先天优势:
- 对熔体不润湿、不易粘渣:石墨与铝液等多数金属熔体的润湿性较差,熔体不易在槽壁挂料结壳,槽内容易保持通畅,清理负担相对轻。
- 化学惰性较好:在合适的纯度与工况下,石墨不易与熔体发生明显反应;纯度较高的石墨使用时,不易向熔体引入外来杂质,对成分与成色敏感的场景比较友好。
- 抗热震能力较好:石墨在急冷急热下的表现相对从容,适合浇注间隔、开停炉这类温度起落明显的产线节奏。
- 热膨胀系数较小:长条件受热后尺寸变化有限,接缝与安装位置相对稳定,这是它能做成长溜槽的一个前提。
- 可加工性好:槽形、坡度、转角、出料口、挡渣台阶这些特征都能按图加工出来,便于贴合现场的走向与落差。
反过来也要说清代价:石墨的导热性能较好,熔体沿槽流过时会持续向槽壁散热,槽越长温降越明显——所以很多产线的石墨溜槽要配保温盖或加热措施;另外它的强度与抗氧化能力不如部分耐火材料与金属,选型时要结合熔体种类、温度区间与气氛一起判断,不是所有导流位置都非它不可。
六、加工要卡住哪几处
长条件加工的难点,不在某个特征做得多精致,而在“全长做一致、分段做得拼得上”。值得逐项盯住的有这几处:
- 长件的基准与直线度:通常以底面或槽口为基准,全长拉表找正。直线度与扭曲量是长件的主项——长件上一点微小的扭曲,到端头会放大成接缝错位。
- 断面的一致性:全长范围内的槽宽、槽深与槽底平面度要一致。槽底局部下凹,就是熔体滞留与积渣的起点。
- 槽底坡度的加工与测量:坡度是角度量,长件上通常按两端的高度差来控制与测量,读数要换算到基准面上,只盯单点尺寸容易看偏。
- 端面与接头配合面:端面的垂直度、搭接面的平面度与贴合度,直接决定接缝漏不漏。这是分段件比整体件多出来的一道关键工序,也是验收时要单独查的项目。
- 清角与圆角过渡:槽底与槽壁的转角、出料口与挡墙处,尖角是崩边与冲刷集中的高发处,一般以圆角或斜坡过渡。
- 内表面状态与清粉:内表面质量关系到挂料与流速;槽内的石墨粉尘要清净,残留会随熔体带入下道工序,对成分敏感的场合尤其要交代。
- 安装面与支撑部位:安装面、支撑位置与紧固部位按图加工到位;支撑跨距与紧固方式宜在设计阶段定下,避免石墨件承受过大的局部压应力。
- 分段编号与配套交付:按段编号、成套交付,多组并行时按组标识,让现场能一次装对。
七、主要应用与适用边界
石墨溜槽多出现在“高温、熔体对纯净度敏感、现场走向需要按图定做”的场合,常见的场景包括:
- 有色金属熔炼与铸造产线:熔炼炉与保温炉之间、保温炉与铸造机之间的熔体输送;
- 铝、铜、锌等金属熔体在转运与浇注环节的导流;
- 冶金炉的熔渣导流与高温物料承接;
- 化工与环保领域的介质导流与分配(涉及具体介质时,其适用性应按专业规程与安全要求确认);
- 颗粒料、粉料在落料与分配环节的导流。
需要说明,这是“多见于”的场景归纳,并不表示这些行业里的导流位置都用石墨件;具体到某一条产线是否适用,还取决于熔体种类、温度区间、气氛条件与对纯净度的要求。
几条边界也一并说清:一是氧化性气氛——石墨在含氧气氛下随温度升高会逐渐氧化损耗,敞开浇注时熔体表面也更易氧化结渣,这类溜槽多用于保护气氛、炉内或短时敞口的可控工况,并常配合覆盖剂或保温盖使用;二是消耗件属性——长期冲刷与热循环下槽底会缓慢磨损,导流截面随之改变,用到一定程度即需更换,属正常消耗;三是局部磨损与机械冲击——落料冲击点、出料口与转向处是磨损高发处,必要时做局部加厚或采用可更换的镶件结构;四是强度与安装——石墨的抗弯与抗冲击能力有限,支撑跨距不宜过大,避免悬臂受力或局部压应力集中;五是吸湿与预热——石墨有一定吸湿性,宜干燥存放,上线前按规范预热,避免骤热开裂。
八、关于信瑞达石墨的石墨溜槽加工
信瑞达石墨专业生产石墨溜槽类导流定制件已有 30 年,在长条分段、断面与坡度按图定制、接头配合上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控端面垂直度、坡度与分段配合公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对石墨溜槽这类长条分段式的按图定制件,我们通常建议先把几件事讲清:熔体是什么种类、使用温度区间与气氛;浇注流量与现场落差(用于确定断面与坡口);现场走向与可用安装空间;分段方式、接头形式与是否需要保温措施。这几项定下来,才好据此匹配石墨牌号,并把槽形断面、坡口、分段端面配合、内表面状态与分段编号一并落实。长溜槽这类件建议先做一至两段试样,到现场试拼、试流一次,确认坡口与接头没问题再整条放量,试错成本相对可控。
石墨溜槽在外行眼里是段黑槽子,用起来才知道它是个“几何活”:断面定流量,坡口定流速,接头定它漏不漏,分段与支撑定它稳不稳。材质决定它能扛多久,这几件几何上的事才决定它好不好用。选型时,与其在牌号上反复比较,不如先把熔体种类、温度区间、流量落差、现场走向和分段方式说明白——这五项讲清了,断面、坡口与接头形式才定得住。如果您的产线涉及高温熔体或高温物料的导流,可结合实际工况进一步评估是否适用,以及匹配哪类石墨牌号与加工精度。
