12 10 月, 2026
EDM电火花石墨模具:一片格纹烧进型腔,难的不是“刻得出”,而是“每一格一样深”
EDM电火花石墨模具:一片格纹烧进型腔,难的不是“刻得出”,而是“每一格一样深”
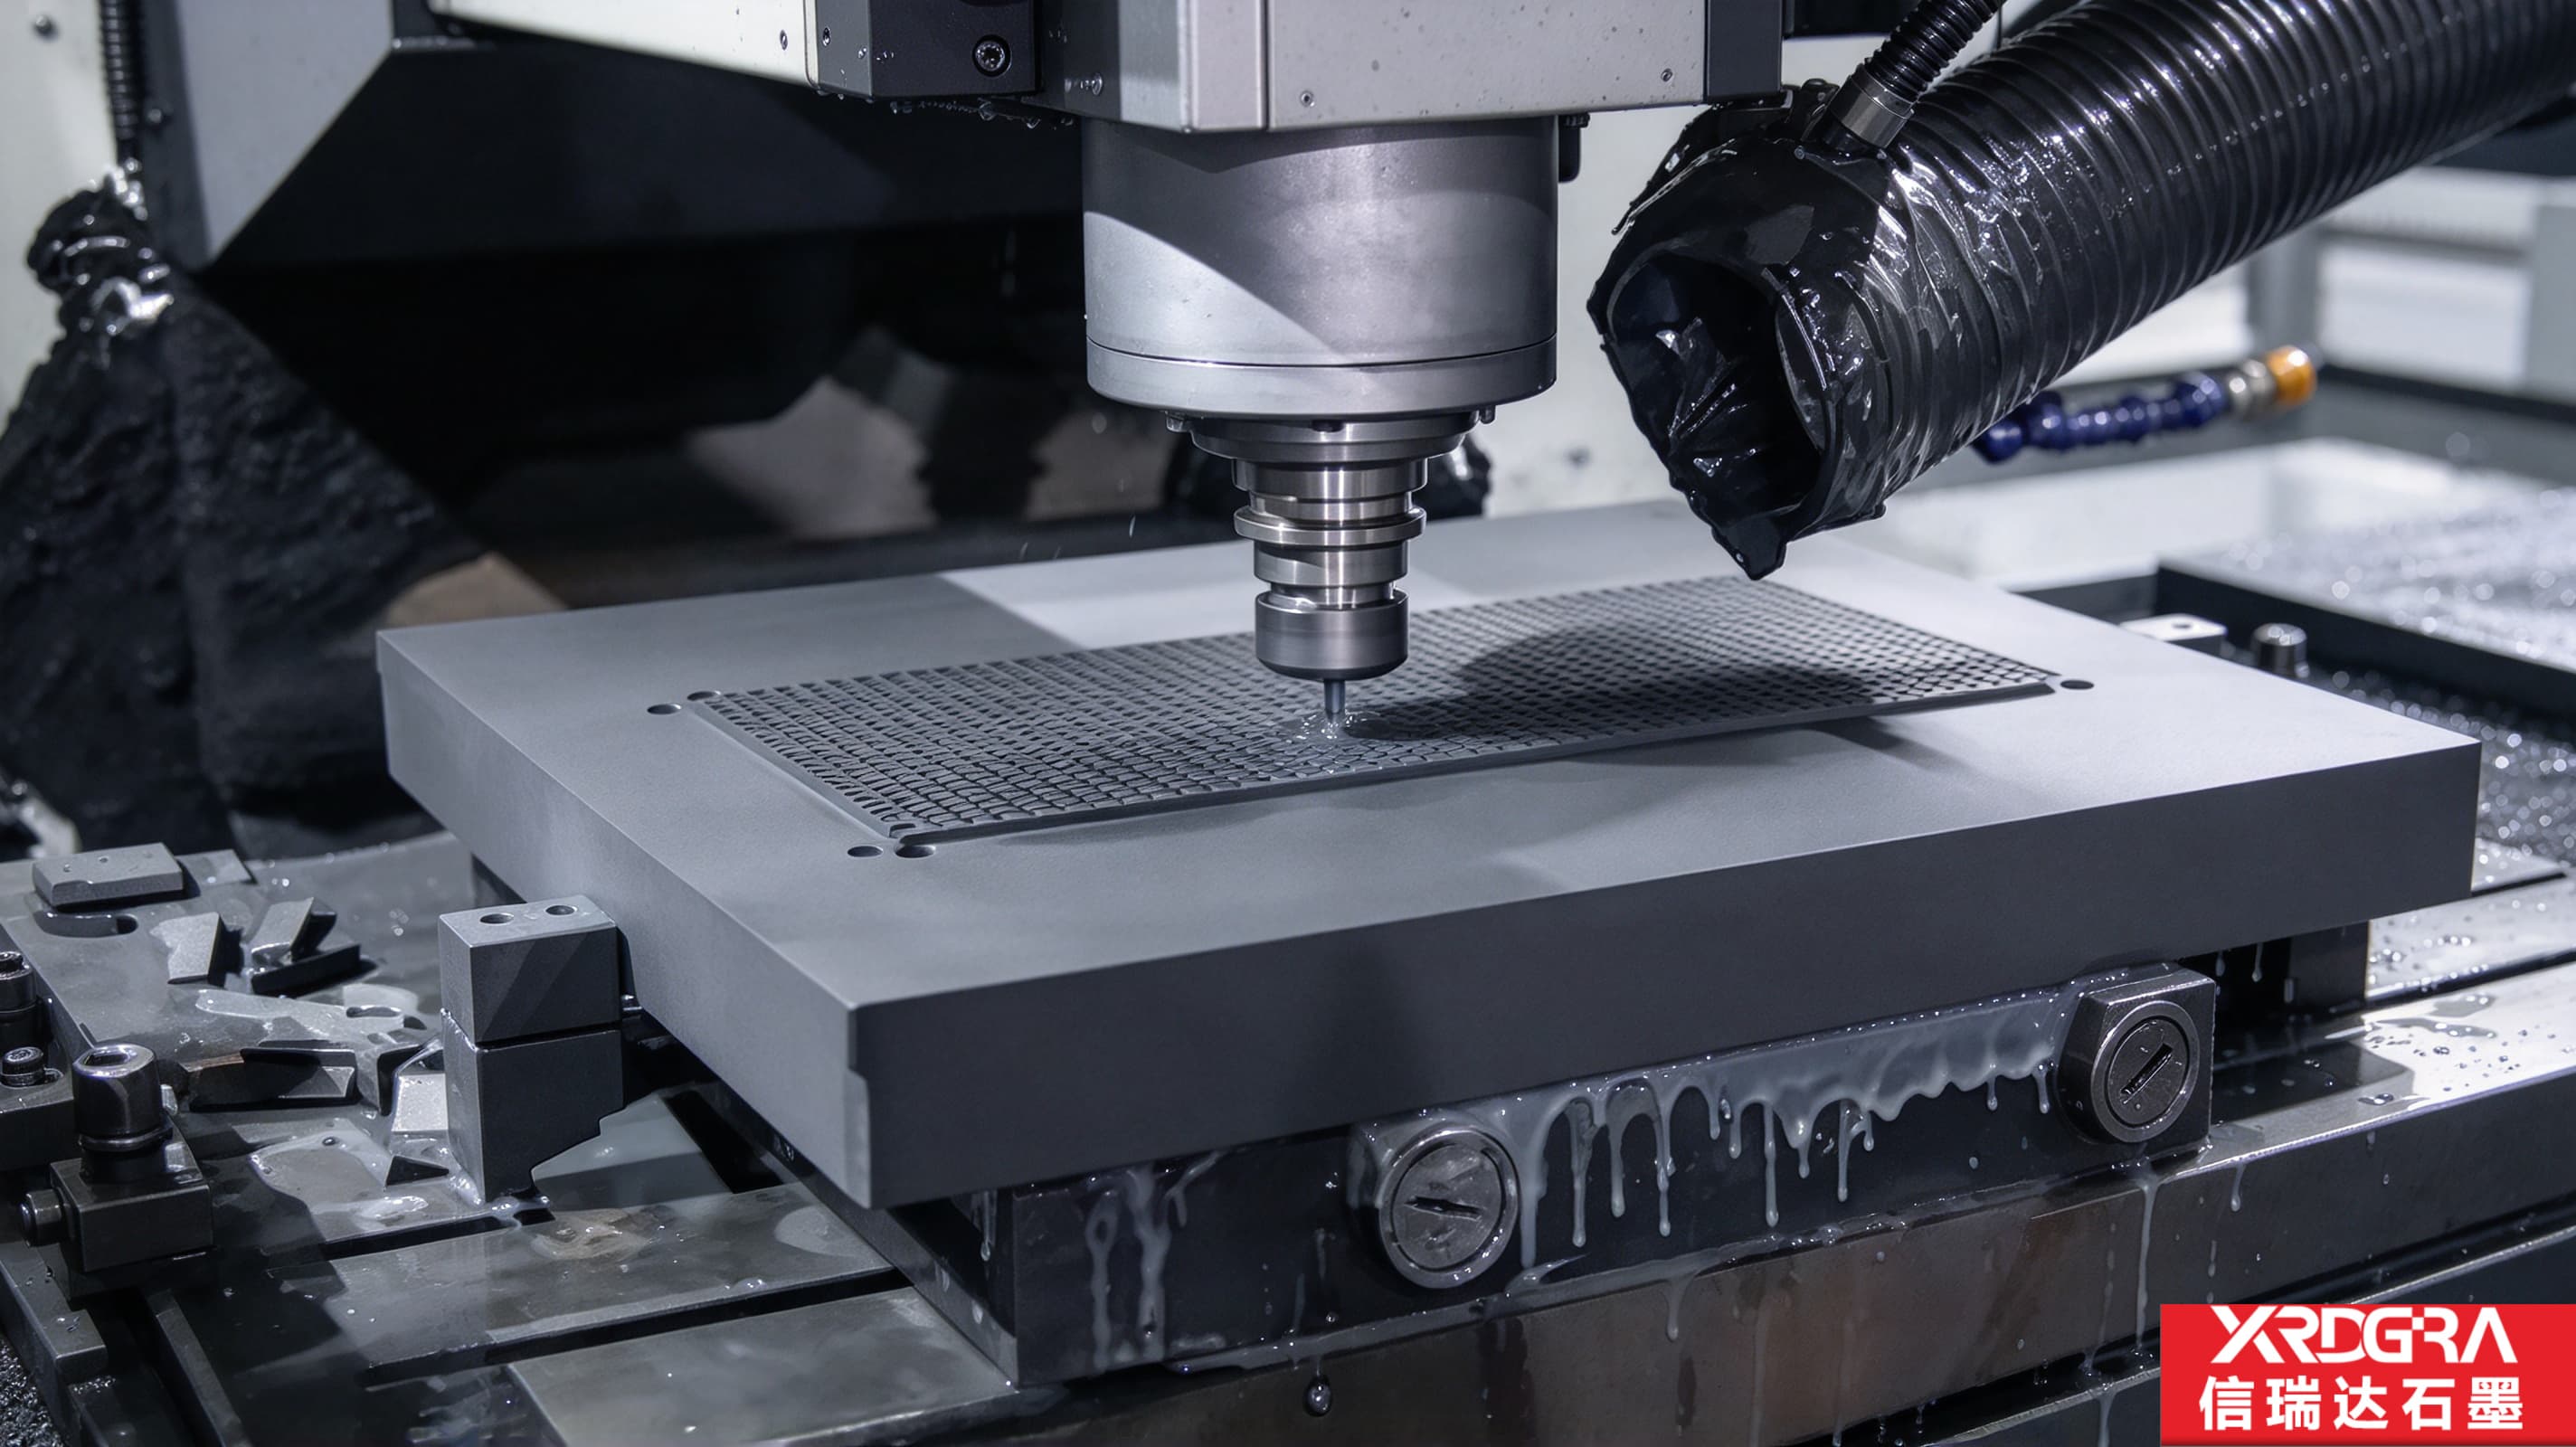
一块开满小格的石墨件,放在机床台面上时它是一件工具——电火花加工靠它放电,把型腔上的格纹一点点蚀出来。真正要在图纸之外说清的,是这片格纹落到型腔上以后,深浅能不能保持一致。
石墨件有“两种身份”,做出来的东西看着可能差不多,要盯的账却完全不同。做成承载或成形用的石墨模具,它要盯的是装得进、压得匀、取得出;做成电火花加工用的电极,它要盯的是另一个量——放电蚀除掉多少金属、蚀除得匀不匀。这篇文章不重复“石墨为什么比铜好用”这类材料层的比较,只把“一片阵列小格电极”这一种形态的账拆开:格底、窄筋、排屑、损耗补偿,以及加工与验收上要盯的几处。
一、先分清:这是成形件,还是工具件
同样一片开在石墨板上的格纹阵列,身份差别的起点,在于它是否参与“被消耗”。当成形或承载件用时,格腔是给别人装料、成形的地方,石墨本身基本不被磨掉,件的好坏落在腔形、平面度、取件与装配上。当电极用时,它自己就是那件被蚀除的东西:放电时电极端部同步损耗,电极上的格深,落到工件上会变浅,而且各处变浅的量并不一致。
| 成形或承载用的石墨件 | 放电加工用的石墨件(电极) | |
|---|---|---|
| 干的活 | 装料、承料,把形状定出来 | 蚀除工件的金属 |
| 要守的量 | 腔形、平面度、取件与装配关系 | 蚀除量的一致性、纹面深浅与边缘清晰度 |
| 尺寸偏了会怎样 | 装不进、压不匀、取不出 | 烧出来的纹面深浅不均、边缘发糊 |
| 是否被消耗 | 基本不消耗 | 本身就是被消耗的那一件 |
所以电极件的尺寸偏差,不体现在“装不上”。一片格纹一旦烧进型腔,就成了一张连续的纹面,单格深一点浅一点,在装配环节看不出来;它要等到模具上机打件,才以纹面深浅不均的样子出现。这类件与结构件在质量含义上因此不一样——它的偏差是蚀除意义上的偏差,不是配合意义上的偏差。
二、把一片小格电极看成一个放电面,账压在四处
一片阵列小格落到工件上,起作用的不是某一格,而是整片一起靠近、一起放电。所以真正要守的量,也集中在这四处。
| 部位 | 守的是什么 | 偏了以后,落到型腔上的样子 |
|---|---|---|
| 格底那一面 | 各处放电间隙是否一致 | 纹面深浅不均 |
| 格与格之间那几道窄筋 | 结构强度、导热与排屑通道之间的平衡 | 崩边、筋先损耗、格口比例被改掉 |
| 窄格里的排屑 | 蚀除物与炭渣能不能被带走 | 格底积碳、放电不稳、局部烧伤 |
| 电极端面与轴线 | 整片能不能同时、均匀地靠近 | 整片系统性偏深或偏浅 |
格底那一面,是间隙的基准。放电就发生在电极与工件靠得很近的两点之间,间隙越小的地方越先起弧、蚀除越快。格底只要有一点不平,各处间隙就不一样,蚀除量随之不一样,型腔上就表现成一段深一段浅。所以对这一类件来说,格底平面度往往比单格的宽度更要紧——它管的不是某一格好不好看,而是整片放电均不均匀。
格与格之间那几道窄筋,是两头为难的地方。格越密,筋越窄。窄筋正好压在石墨的短处上:抗折强度本来不高,装夹力大一点、搬动时磕一下都容易崩;放电时细截面上的电流密度偏高、热量集中,它自己损耗得更快。筋的宽窄还同时管着两件事——一件是电极的结构强度与导热,另一件是格口尺寸与格底的排屑通道。往宽了走,格口占整片的比例变小、纹面跟着变粗;往窄了走,强度和排屑通道一起吃紧。这是这一形态绕不开的取舍。
窄格里的排屑,决定放电稳不稳。放电蚀除下来的东西要靠介电液带走,格子小而深的时候,液流进得去、带不出来,蚀除物与炭渣容易沉在格底。电极加工时如果格腔里残留的石墨粉没清干净,也会落在同一个位置。这些杂物留在很小的放电间隙里会改变起弧条件,表现为放电断续、局部过热,格底留下积碳或烧伤样的痕迹,纹面跟着不匀。窄格电极的排屑条件,是它和大平面电极差别比较大的一处。
电极端面与轴线的关系,是一次定位定全局。整片格纹是随电极端面一起去靠近工件的。端面若不垂直于轴线、或不平行于装夹基准,整片就是“歪着”下去的:一边先起弧、一边还留在间隙里等,整片深浅出现系统性偏差,而这个偏差与单格做得准不准没有关系。它属于装夹与形位那一层的量,只能靠这一件本身做准,后面补不回来。
三、电极特有的那笔账:损耗与补偿
电极是要被消耗的,这一点决定了电极类图纸与成形件图纸的写法不同。一片格纹往往要烧不止一次:同一副模具的粗、精放电通常分次做,同样的纹面有时还要复制到多副模具上。格腔本身是浅腔,损耗占格深的比例不算小;在放电条件不变的情况下,同一支电极用得越久,格越浅,烧出来的纹面越淡。
行业里常见两条路。一条是按损耗预留:把电极上的格做得比目标深一点,让放电过程中的损耗把它“用掉”,型腔深度刚好落回目标值。这条路的账压在放电条件上——预留量给多了纹面偏深、给少了纹面偏浅,偏差都落在工件上,所以预留量要按实际放电条件来定。另一条是复刻多支电极,用新的电极接续。这一条把账转到“多支之间的一致”上:这时“每一支都差不多”比“某一支做得格外准”更要紧,因为型腔是连续烧出来的,中途换电极,差异会留在纹面上。
边界也要一并说清:石墨在氧化性气氛、持续高温下会氧化损耗,这是材料本身的性子;电极在放电过程中被消耗,也是正常现象。要分清的是“该有的消耗”与“不该有的异常”——格底积碳与异常放电造成的烧伤,多与排屑条件和放电参数有关,不是材料单一因素能解释的。
四、这一片格子是怎么做出来的
基准先行。先做出一个基准面(底面或背面),整片格纹以它为定位来加工。逐格找正看起来稳妥,实际会把每一格的误差各自累积,整片反而更乱;一次装夹把整片格纹做出来,比反复重新找正更容易保住一致性。要做到这一点,前提是坯料本身平整、有足够的装夹条件,所以前一序的粗加工与去应力不能省。
- 细刀具与小径铣刀:格腔要靠小直径刀具伸进去走,刀具越细越容易让刀,切到一定深度就顶不住了。格越深,让刀越明显,格底容易出现中间凸、四周浅的不均匀。分层薄切、控制每层切深,是这类活常见的做法,具体参数按刀具与机床条件定。
- 石墨粉的处理:铣石墨出来的是粉,很细,落在格底、格壁与棱边。清粉不只是在成品上扫一遍——工序之间把格腔里的粉清出来,下一刀才切得准;成品再做一次清粉、去毛刺。格口的棱边处理要克制,倒过头等于把格宽改了,纹面跟着变。
- 材料侧看“匀”:颗粒度决定格壁与格底能做出多细的面、多利落的边。粒度细的料,格口干净,烧出来的纹面细腻;但细粒料的抗折强度相对低,一片窄筋阵列要在“细”和“扛得住”之间取舍。另外,同一块料内部组织与密度的一致性,比标称密度那个数值更要紧——整片格纹落在同一块料上,料不匀,做出来的格深也跟着不匀。
- 电极的“复刻”:需要多支电极时,宜同批材料、同一条工艺路线、同一套基准方式,把支与支之间的差异压小。成组的一致性,比单支的极限精度更能减少现场反复。
五、图纸上要写清的几项
这类件的图纸上,通常写着外形尺寸,而真正要守的量往往没写上。下单与审图时,建议把下面几项明确下来:
- 格宽与筋宽,是分别标注还是只给节距——两者对电极的含义不同:一个关系到纹面效果,一个关系到电极强度;
- 格深,以及以哪一面作为量它的基准;
- 格底平面度(这一项常被漏掉,却直接对应放电间隙的一致性);
- 整片的平面度与翘曲(装夹之后放电面还平不平,由它决定);
- 装夹面与格纹面的平行或垂直要求;
- 格间距按单格量还是按跨越若干格的累积量——两种量法结果差别不小,要说清按哪一种;
- 格口棱边的处理方式,是否倒棱、倒到什么程度;
- 清粉方式、单件分隔包装与搬运要求(窄筋怕磕碰)。
六、关于信瑞达石墨的 EDM电火花石墨模具
信瑞达石墨专业生产EDM电火花石墨模具及石墨电极已有 30 年,在成片阵列小格的按图定制加工与整片一致性控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控格宽与筋宽、格深与格底平面度、装夹面与格纹面的形位关系等关键尺寸的公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
较稳妥的推进方式,是先把用途讲清楚:这件石墨件是当电极烧型腔,还是当承载成形件用;要烧的纹面尺寸与节距;格深与格底平面度要求;一套要配几支;放电设备与常用参数是什么。这几项定了,牌号与公差才好匹配。尺寸或工况一时说不全的,先做单件或小批验证,把纹面效果与损耗表现跑通一轮再放量,试错成本相对可控。
一片格纹电极的价值,不在格子刻得多漂亮,而在它把型腔上“纹面匀不匀”这件事提前定了下来。要守住的是四处:格底那一面、格与格之间那几道窄筋、窄格里的排屑,以及电极端面与轴线的形位关系;要把控的是两笔:损耗预留给得对不对,多支电极之间差多少。这几项在图纸与订单上写清楚,验收时按格逐点量,这件活的确定性才谈得上。具体工况与实际放电条件,仍建议结合现场参数确认。
