8 10 月, 2026
不规则石墨环:轮廓一离开圆,定位就从“任意角度”变成“只有一个角度”
不规则石墨环:轮廓一离开圆,定位就从“任意角度”变成“只有一个角度”
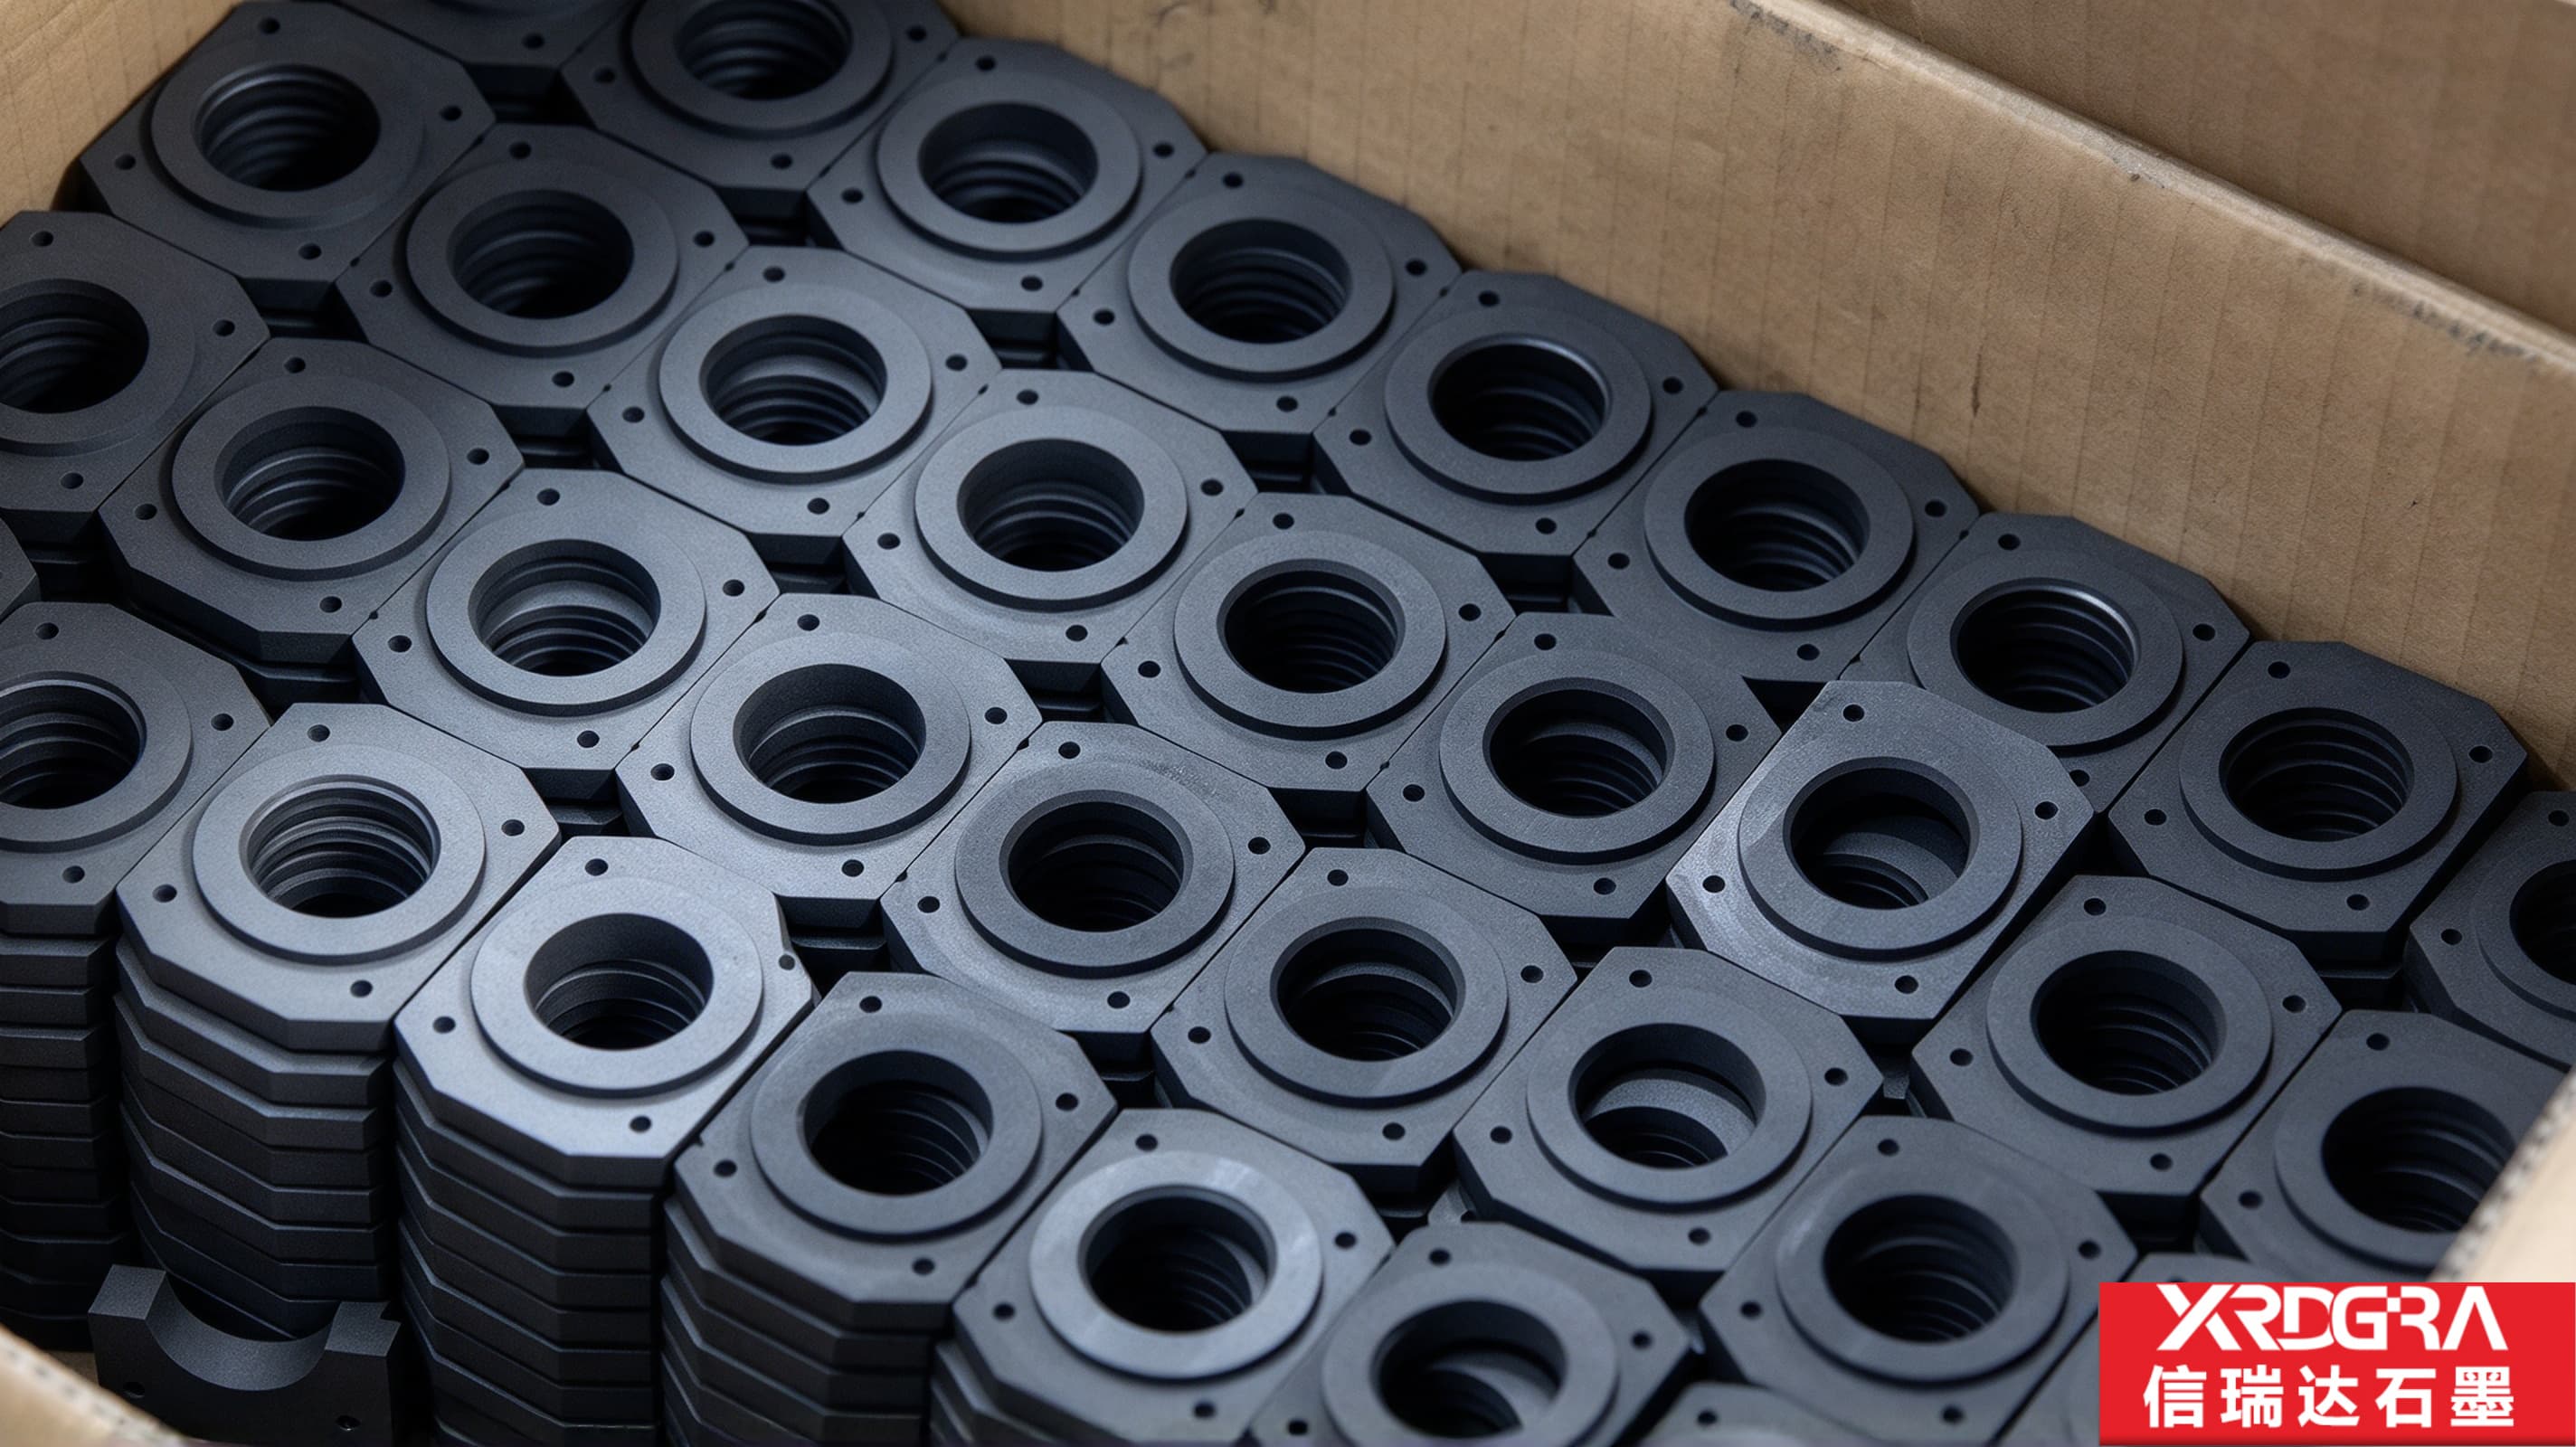
这类件的形态是:一圈非圆外轮廓围在中间,中心孔带螺纹,轮廓边附近还开着小孔,成批码在箱里像一堆带角的厚环。它看着只是把圆环的边削平了几处,实际变化不小——装进去的转角被限定了,对中不再由外圆负责,外轮廓还得替螺纹分担反扭矩。这篇文章讲清它归在哪一类、轮廓边在装配里干哪三样活、图纸上容易缺的是哪几处关系、加工找正与检验怎么落地,以及使用与备件要留意的地方。
一、先把它归到哪一类:不是“切了几刀的圆环”,而是一件带方向的定位件
把它当成“圆环削平了几处”,会漏掉这件东西真正管的事。
石墨环类件的形态逻辑通常比较固定:一段外圆、一条中心通孔、两个端面,靠内外同轴、端面与轴线垂直、两端面平行这几项成立。取料、车削、检验都围绕一根轴线走,装到设备上也不挑方向——转个角度还是同一个状态。
这一类不太一样。外轮廓不是由圆弧围出来的,而是几段平面边与切角围成的一圈多边形;中心孔通常带螺纹;轮廓边附近还有几个小孔。它当然仍属“环”,但归类的落点变了:它是一件按图定制的定位与压紧件,同时兼着轮廓定向。
这个区分的直接后果是,它的关键项不再只是内外同轴这一组,还多出一组平面上的关系——轮廓由哪几条边组成、以什么角度、相对中心孔的轴线处在什么位置。两组要求要同时成立,这才是这类件与普通圆环的分界。至于轮廓是方形带切角、多边近似圆,还是一段直边接一段圆弧,中心孔是通孔还是螺纹孔、轮廓上开不开孔,都要按使用方图纸与装配关系确定。
二、轮廓一离开圆,定位这件事就分成两套
圆的件在装配上有一个省事的地方:外圆本身就是基准。任意角度装进去都成立,转一个角度不改变状态;对中交给外圆与中心孔,轴向位置交给端面。工艺上也顺——车出来的一圈外形与中心孔天然同轴。
轮廓变成非圆之后,这两点同时变了:
- 转角被定下来了。轮廓上的几个平面与切角,只有在某个转角下才对得上相邻件或工装。装法从“怎么装都行”变成“只有一个角度(或有限几个角度)是对的”,而装错角度往往也装得进去——状态不对,外观上看不出来。
- 对中从外圆上撤走了。外轮廓不再是一根等半径的圆柱面,靠它来立住中心位置已经不成立;中心位置改由中心孔以及中心那圈环面承担,轮廓是在这个基准上被定出去的。
- 多出一组平面上的关系。各平面边相对中心孔轴线的距离与角度、边与边之间的平行与垂直、切角相对中心孔的角度位置——这些要求在以圆弧为主的件上并不存在。
换句话说,同一件东西上住着两套逻辑:一套是回转的(轴线、环面、端面),一套是平面的(边、角、位置)。两套都要成立,麻烦的地方不在各自难做,而在它们之间谁定谁。
| 比什么 | 轮廓是圆的件 | 轮廓非圆的件 |
|---|---|---|
| 装配角度 | 任意角度都成立,转个方向无差别 | 转角被限定;装错角度也能装进去,但状态不对 |
| 对中依靠 | 外圆与中心孔共同承担 | 中心孔与中心环面承担,外轮廓退出对中 |
| 旋紧反扭矩 | 靠摩擦与夹持 | 可由轮廓的平面边直接顶住相邻件或工装 |
| 加工与检验 | 车削成形,同轴由机床本身提供 | 基准传递链更长,轮廓相对轴线的位置成为核心项 |
| 热态表现 | 壁厚沿圆周基本一致 | 切角处料被去掉,厚薄不均,热震的影响更突出 |
三、轮廓边在装配关系里干的活:三样
外轮廓做得不圆,通常不是造型上的需要,它有实在的职责。行业里常见的是这三样:
- 角向定向。某一条平面边贴住相邻件或工装上的对应面,转角就定下来了。这一贴,装配位置不必再依赖操作人员的手感与目测,装到位与没装到位成为两个看得见的状态。
- 替螺纹承担反扭矩。中心孔是螺纹孔,旋紧时手上使的劲会以反扭矩的形式回到这件上。圆环只能靠摩擦与夹持去扛;轮廓上的平面边能直接顶住工装或相邻件,扭矩有了去处。这是这类轮廓做得“有平面”而不是做成圆的一个实际理由。
- 让位与避空。轮廓上被切掉的那几块,往往是为了让开相邻件的凸起、管路、电极或紧固件。
代价也要摆在明面上:轮廓多一段边,就多一对要控制的相对关系,加工与检验的工作量跟着涨;同时件上的料分布不再均匀,厚处与薄处在热循环里的表现不一样——这一点在使用端比在加工端更容易显出来。
四、图纸上容易缺的,往往不是尺寸,是那几处关系
这类件的图纸一般给得很全:轮廓的总长总宽、切角尺寸、中心孔的孔径与螺纹规格、轮廓上各孔的孔径与孔距,一项不缺。真正容易缺的是轮廓与中心孔之间的那层关系。
- 轮廓相对中心孔轴线定了没有。只标轮廓的外形尺寸与中心孔的孔径,却没有说明轮廓相对轴线是对称的、还是允许单向偏移,加工端只能按自己的习惯画中心。装到设备上的表现就分成两种:孔能对上、转角那条边贴不严;或者转角贴住了、孔位偏了。这两种都要回到工序前端才能修。
- 对称性是要求还是习惯。各平面边到中心孔轴线的距离是否要求相等、切角是否要求相对轴线对称、轮廓上各孔是否要求按角度等分——这几项不写,成品照样能做出来,但同一批件之间的差异会集中反映到装配手感与气流分配上。
- 基准取哪一个。轮廓的位置以中心孔轴线为基准,还是以某一条平面边为基准?前者适合孔位与轮廓都要与相邻件对中的场合,后者适合装配时就是靠某条边贴上去的场合。基准不同,加工顺序、装夹方式与检验口径都不同,报价也会跟着不同。
五、轮廓上那几个小孔:几种常见用途
轮廓边附近常有一圈小孔,孔径不大、数量不多、位置靠近切角或边角。从行业常见做法看,用途通常落在下面几类里,具体是哪一类要看图纸与装配关系:
- 通气与排气。两件叠合之后中间会形成一个相对封闭的空间,升温时里面的气体要有去处,否则这一处的压力与气氛与别处不同。小孔就是在给这处腔体留一条通路。
- 减轻与调热容。石墨件的自重与热容都影响升降温过程,去掉一小部分料,件能更好地跟上炉温的变化节奏,自重也降下来。
- 装配用孔。可能是螺栓过孔、销孔,也可能是拆卸时上工具的着力处。
- 角向辅助定位。装到工装上时对准某个销或柱,让转角一次落位。
无论哪一类,这圈孔与轮廓边、中心孔之间构成一组相对关系,所以它的位置与等分精度会以另一种方式暴露出来:相邻两孔的位置都在公差里,从一侧量到另一侧却合不拢,整圈看下来偏了一个方向。批量件的装配手感与通路分配,常受这一项影响。具体孔径、孔位与用途,以使用方图纸与要求为准。
六、加工端:外圆不在了,找正与检验得另找依据
以圆弧为主的件在车床上做,外形与中心孔的同轴由机床本身提供;轮廓不规则的件没有这份便利,基准的传递链会变长。
- 两条路线,误差落点不同。一条是先车出中心孔与中心环面、定下回转基准,再以中心孔定位铣轮廓;另一条是先做出轮廓,再以轮廓上的平面边找正镗中心孔。前者把误差留在轮廓相对轴线的位置上,后者留在孔相对轮廓的位置上。装到设备上靠哪个方向对中,就选哪条路线,这一项值得在报价前就与加工端确认。
- 断续切削与尖角。铣平面边属断续切削,入口与出口落在切角附近;切角与两条边相交处形成的小尖角是崩边高发位置。石墨脆,这类尖角按行业习惯做成小圆角或倒钝更稳妥,但图纸上画的是尖角时,加工端通常会先问一句再动手——这一问是有必要的。
- 切角内侧剩下的肉有多厚。切角去掉一块料之后,切角内表面与中心孔之间的剩余壁厚,往往比轮廓其他位置薄。热震、磕碰、拧紧的时候,先从这个位置开始坏。图纸上一般只标轮廓外形与中心孔,这个数是要换算出来的,值得在下单时一并确认。
- 材料账按包络算。取料按轮廓的包络尺寸(含被切掉的那几块角)计,不是按成品剩下的面积计。所以这类件拿成品重量比价,比出来的并不是真实差价;工时的大头在装夹、找正与轮廓相对位置的控制上。
- 检验怎么看。轮廓件不能只量总长总宽。可行的做法是以中心孔轴线为基准,量各平面边到轴线的距离、量边与边之间的对称、量切角的角度位置;批量件还要看轮廓与中心孔的同批一致性,否则装机时就要一件件挑着配。
七、装用与验收要盯的几处
- 先确认转角是否被限定。有的设计只允许一个角度装,有的允许几个角度互换。图纸上写清这一点,现场能少掉一类“装上了但状态不对”的情况。
- 顶实了再拧。反扭矩靠轮廓边承担,靠上去的那条边要贴实;边悬空的话,扭矩就全落在螺纹牙上。
- 力矩控制与拆装顺序。石墨上的螺纹不照金属件的劲头拧;高温运行之后,配对件与石墨的膨胀不同步,按规程冷却到位再拆,比在热态下硬拆稳妥。
- 热循环与气氛。轮廓件厚薄不均,热震的影响比以圆弧为主的件更明显;石墨在氧化性气氛下持续高温会存在氧化损耗,轮廓边与切角是比表面积大的位置,形貌变化通常先从这些地方看出来。
- 备件按批、包装单件。轮廓的尖角与切角是容易磕伤的部位,按批备件、单独包装,能减少现场“挑件”的情况。
验收时可以逐项过的几处:轮廓外形与各平面边相对中心孔的位置;平面边之间的平行与垂直;切角尺寸与角度位置;中心孔孔径与螺纹中径(以通规与止规逐件过);端面与轴线的垂直、两端面的平行;轮廓上各孔的位置与等分;孔口与轮廓棱边的完整(无崩角、无掉渣);清粉与包装标识。
八、关于信瑞达石墨的不规则石墨环类制品
信瑞达石墨专业生产石墨与石墨制品已有 30 年,在非圆轮廓环件、轮廓与中心孔位置关系的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控轮廓尺寸与角度位置、中心孔与端面的形位要求以及孔口与棱边的完整;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对这类件,我们通常建议先把三件事确认清楚:轮廓上哪几条边在装配时要贴靠、哪几处只是让位;中心孔是定位孔还是压紧用的螺纹孔,以及它与轮廓之间的角度关系;轮廓上那圈小孔各起什么作用。这三项定了,才好匹配石墨牌号,并把成形路线、装夹方案、检验口径与包装方式一并落实。先做单件或小批验证装配关系,再谈批量,对这类按图件是比较稳妥的走法。
不规则石墨环的“不规则”落在轮廓上,真正变了的是定位这件事:装角被限定了,对中从外圆上撤走,外轮廓还得替螺纹分担反扭矩。轮廓每多一段边,就多一对要控制的相对关系;而图纸上更容易缺的,不是某一段尺寸,而是轮廓相对中心孔轴线的那层关系,以及基准取谁。加工端要盯的是断续切削留下的尖角、切角内侧那点剩余壁厚,以及批量件轮廓与中心孔的一致性。这几处说清楚了,件装上去才既贴得住、又拧得稳。具体结构与工况仍建议结合实际图纸确认。
